广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 铝合金锻造和压铸的区别是什么?强度、成本及选型对比
做铝合金结构件时,很多研发与工艺工程师都会在锻造和压铸两种工艺间纠结。同样以铝合金为基材,一种靠压力让固态金属塑性变形,得到致密组织;一种将熔融铝液注入模具冷却成型,两种工艺产出的零件,在内部质量、承载强度、使用寿命和综合成本上差异显著。 本文从工艺本质、组织致密性、承载能力、成本拐点、后处理表现五个维度,系统梳理两者的核心差别,帮你在零件工艺选型时少走弯路。
两者最底层的区别,在于金属成型的状态不同:一个是固态塑性变形,一个是液态冷却凝固。
铝合金锻造是将铝合金棒料或块料加热至再结晶温度以上(热锻)或在常温下(冷锻),置于锻压机中通过模具施加压力,迫使金属发生塑性变形,最终得到近净成型的锻件。 以广东鑫平富的产线为例,车间内配置 6 台 300T~2500T 全吨位精密锻压机、1 台冷锻机,搭配 12 台 CNC 加工中心,可完成从毛坯锻造成型到精密精加工的全工序生产。
压铸则是将熔融状态的铝合金液,在高压环境下高速注入钢制模具型腔,待其快速冷却凝固后顶出成型。这种工艺的优势在于可一次成型薄壁、外形复杂、带有精细纹路的零件,单件生产节拍快,适合大批量出货。
简单来说,铝合金锻造和压铸的核心差异,在于金属是 “被压力压实变形” 还是 “被浇注冷却凝固”—— 前者成型后组织连续完整,后者依赖液体充填型腔成型。
内部致密度是两种工艺最核心的质量分水岭,直接决定零件的承压能力与疲劳寿命。
锻造的核心优势来自塑性变形过程:铝料在模具型腔中被持续施压,内部疏松组织被焊合压实,晶粒沿受力方向被拉长,形成连续完整的金属流线,内部气孔、缩松缺陷可得到有效消除。也正因如此,航空、汽车、高端装备的受力承压件,普遍优先选用锻造工艺。
压铸件依靠铝液充填成型,尽管高压环境可减少一部分气孔,但在薄壁远端、熔接痕、壁厚突变位置,仍容易出现卷气、缩松等内部缺陷。针对液压阀体、承压壳体这类对气密性要求高的零件,压铸件通常需要额外做浸渗处理来封堵微孔隙,才能满足密封要求。

受内部组织差异影响,同牌号铝合金的锻造态与压铸态,在力学性能上有明显差距。
因为组织更致密、金属流线连续完整,锻件的抗拉强度、屈服强度、疲劳强度普遍优于同牌号压铸件。以 6061、7075 这类常用结构铝为例,锻造态经 T6 热处理后,疲劳寿命与抗冲击表现明显优于压铸态,更适合长期交变负载、高冲击的工况。 广东鑫平富的锻造零件全程按 ISO9001 质量管理体系管控,关键件可按需做探伤检测与力学性能抽检,产品批量合格率稳定在 99.6%,这也是很多汽车零部件、运动器材、工业设备客户选择锻造工艺的原因。
反过来,压铸件在非受力外观件、薄壁壳体、装饰性支架上有明显优势 —— 成型效率高、可做复杂外观结构,只要不承担主要受力,综合性价比很高。
很多人默认锻造一定比压铸贵,实际并非如此,两种工艺的成本优势对应不同的订单批量区间。
所以两种工艺的成本差异,不是简单的 “谁更贵”,而是 “对应不同批量区间各有性价比”。广东鑫平富在给客户出工艺方案时,会结合零件年用量、工况要求反向推导最优工艺路线,避免客户因初期省模具费选错工艺,批量放量后反而增加综合成本。
后续机加工与表面处理的表现,也是选型时需要考虑的维度。
锻造件因为组织致密、毛坯加工余量小,后续 CNC 精加工时刀具损耗更低,尺寸稳定性更好。广东鑫平富自有 12 台 CNC 加工中心,可承接从毛坯粗加工到精密铣削的一站式后处理,尺寸精度可达 ±0.01mm。
压铸件毛坯表面更平整,可直接做出精细纹路与复杂外形,但表层常存在冷隔、流痕、皮下气孔等问题;做阳极氧化等高端表面处理时,对前处理工艺要求更高,处理不当容易出现露底、色差、麻点等问题。
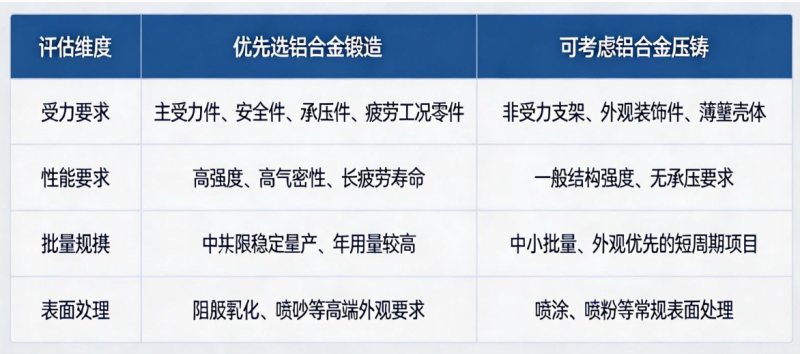
整理了一张快速选型参考表,可根据零件工况直接判断:
如果拿不准工艺选型,可以把零件 3D 图纸、工况要求、预估年用量发给广东鑫平富,由工艺工程师出具专属的 DFM 分析与工艺方案,也可直接拨打咨询电话:15916960657,对接工艺人员沟通细节。
广东鑫平富模锻锻压有限公司位于深圳市光明区,品牌创始人深耕铝合金精密锻造行业 20 年,专注中小件铝合金锻造与 CNC 精加工定制。 公司拥有 3000㎡标准化厂房,配备 300T~2500T 锻压机 6 台、冷锻机 1 台、CNC 加工中心 12 台,已通过 ISO9001 质量管理体系认证与多项 3A 级信用认证,产品批量合格率稳定。无论是锻造与压铸的工艺替代评估,还是来图定制、小批量打样,都可以联系咨询,联系电话:15916960657。

 立即咨询