广东鑫平富模锻锻压有限公司

20年行业经验,专注铝合金精密锻造零部件定制生产厂家

鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
扫码添加微信客服
24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
> 精密锻造-资讯 > 新闻资讯> 公司资讯> 铝合金锻造模具润滑与脱模技术全解析
时间
2026-09-17
作者
鑫平富锻造
铝合金锻造模具润滑与脱模技术全解析

铝合金锻造模具润滑与脱模技术全解析

模具润滑是铝合金锻造生产中看似不起眼却至关重要的辅助工艺,它直接影响锻件的脱模效果、表面质量、模具寿命与生产成本。润滑不良会导致锻件粘模、表面拉伤、模具磨损加剧、脱模力增大甚至锻件报废。本文从锻造润滑的基本作用原理入手,系统讲解石墨基、合成油基、水基等各类润滑剂的成分、特点与适用场景,分析喷涂工艺参数(喷涂量、喷涂距离、雾化压力、模具温度)对润滑效果的影响,梳理粘模、拉伤、积碳、润滑不均等常见润滑缺陷的成因与解决方法,分享批量生产中的润滑工艺管控要点,帮助工艺人员建立科学的润滑管理体系。

一、为什么模具润滑是铝合金锻造的 “隐形关键工艺”

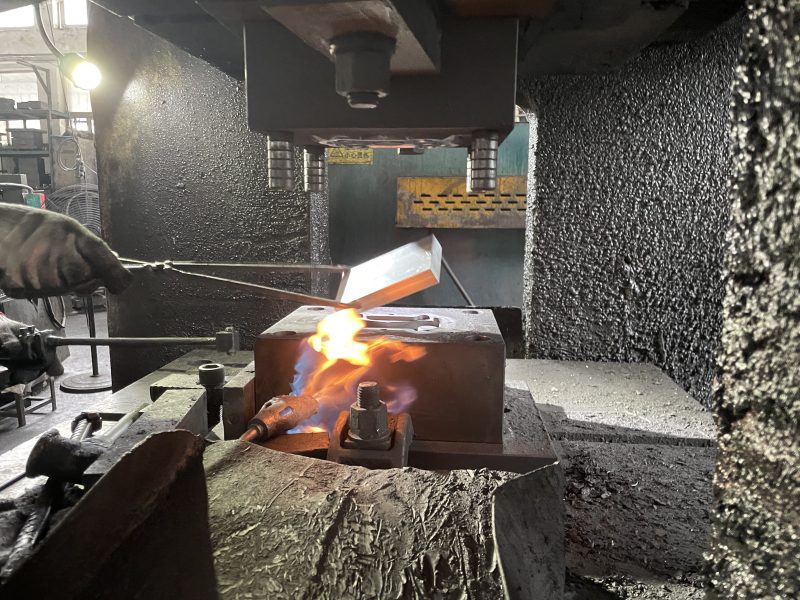
在铝合金锻造车间,最引人注目的是几百吨的锻压机和通红的坯料,而模具润滑往往被当作 “喷一下就行” 的简单操作。但实际上,润滑是锻造工艺中不可或缺的关键环节,它的好坏直接影响整个生产的稳定性与经济性。 铝合金锻造时,加热到几百摄氏度的坯料在高压下与模具型腔接触,金属与模具表面会产生强烈的摩擦和粘结倾向。如果没有有效的润滑隔离,高温铝合金会与模具钢发生粘结,导致锻件无法脱模、表面被拉伤、模具型腔被损坏。据行业统计,锻造生产中约 20%-30% 的表面缺陷与润滑不良直接相关,模具过早失效的案例中,润滑不当占比超过 40%。 一套科学的润滑方案,不仅能保证锻件顺利脱模、表面质量优良,还能显著降低模具磨损、延长模具寿命、减少脱模力和设备负荷,最终降低综合生产成本。
铝合金锻造模具润滑与脱模技术全解析插图

二、锻造润滑的 5 大核心作用

1. 隔离与脱模作用

这是润滑最基本的作用。润滑剂在模具型腔表面形成一层连续的隔离膜,将高温铝合金坯料与模具钢表面隔开,避免金属与模具直接接触粘结,使锻件成型后能顺利从模具中脱出。

  • 没有润滑时,铝合金在高温高压下会与模具钢发生扩散粘结,脱模力急剧增大,甚至无法脱模;
  • 良好的润滑膜能将脱模力降低 50% 以上,保证生产连续进行。

2. 减摩与降低变形抗力

润滑剂在金属与模具之间形成润滑层,降低摩擦系数,减少金属流动时的阻力。

  • 摩擦系数降低后,金属更容易填充模具型腔,复杂形状的充型更完整;
  • 变形抗力降低,所需锻压吨位减小,可降低设备负荷和能耗;
  • 摩擦减小还能减少模具表面的磨损,延长模具寿命。

3. 冷却与温度调节作用

锻造过程中模具不断被高温坯料加热,温度持续升高,需要润滑剂中的水分或挥发成分蒸发吸热来冷却模具。

  • 水基润滑剂中的水分蒸发能带走大量热量,有效控制模具温度;
  • 模具温度稳定在合理区间(通常 150-250℃),既能保证润滑膜的形成,又能避免模具过热软化;
  • 模具温度过高会导致润滑剂过度分解、润滑膜破裂,温度过低则润滑膜流动性差、覆盖不均。

4. 保护模具与延长寿命

润滑剂通过减摩、冷却、隔离三重作用,减少模具的磨损、热疲劳和塑性变形。

  • 减少摩擦磨损:降低模具表面的摩擦磨损速率;
  • 减少热疲劳:均匀冷却降低模具的热冲击和温度波动,减少热疲劳裂纹;
  • 减少粘着磨损:隔离膜避免金属粘结和粘着剥落。 良好的润滑可使模具寿命延长 30%-100%,对于降低模具成本意义重大。

5. 改善锻件表面质量

均匀的润滑膜能使锻件表面光滑,减少拉伤、麻点、折叠等表面缺陷。

  • 润滑均匀时,金属流动顺畅,表面粗糙度低;
  • 润滑不足或不均时,金属与模具局部粘结,脱模时表面被拉伤,形成划痕和麻点;
  • 对于外观要求高的零件,润滑质量直接决定表面处理后的外观效果。

三、常用锻造润滑剂的类型与对比

铝合金锻造润滑剂主要分为石墨基、合成油基、水基三大类,各有特点和适用场景。

1. 石墨基润滑剂(最常用)

石墨基润滑剂是以石墨粉为主要固体润滑成分,分散在水或油中的悬浮液。

  • 主要成分:石墨粉(粒径 1-10μm)+ 水或油载体 + 分散剂 + 粘结剂 + 防腐剂;
  • 润滑原理:石墨是层状结构,层间剪切强度低,具有优异的固体润滑性能,高温下仍能保持润滑效果;
  • 优点
  • 耐高温性能好,在铝合金锻造温度(400-550℃)下润滑效果稳定;
  • 承载能力强,高压下润滑膜不易破裂;
  • 价格相对较低,性价比高;
  • 对模具有一定的保护作用。
    • 缺点
  • 黑色石墨粉尘污染环境,影响车间清洁和工人健康;
  • 石墨残留在锻件表面,后续清洗困难,影响表面处理;
  • 石墨导电,对有绝缘要求的零件不适用;
  • 分散稳定性差,容易沉淀,需要持续搅拌。
    • 适用场景:普通结构件、大批量生产、对表面清洁度要求不高的零件,是目前铝合金锻造中使用最广泛的润滑剂。

2. 合成油基润滑剂

合成油基润滑剂是以合成油为基础油,添加极压添加剂、抗氧剂等组成的油性润滑剂。

  • 主要成分:合成基础油(酯类、聚醚等)+ 极压添加剂(含硫、磷、硼等)+ 固体润滑剂(二硫化钼等);
  • 润滑原理:油性剂在金属表面形成吸附膜,极压添加剂在高温高压下与金属反应生成化学反应膜,起到润滑作用;
  • 优点
  • 润滑性能优异,减摩效果好;
  • 不含石墨,锻件表面清洁,后续清洗和表面处理容易;
  • 无黑色粉尘,车间环境好;
  • 分散稳定性好,不易沉淀。
    • 缺点
  • 高温下容易分解冒烟,产生油烟和异味;
  • 冷却效果差,模具温度容易升高;
  • 价格比石墨润滑剂高;
  • 残油需要清洗,对环保处理有要求。
    • 适用场景:外观要求高、后续需要阳极氧化的零件,小批量精密锻造,对车间环境要求高的场景。

3. 水基润滑剂(环保型)

水基润滑剂是以水为载体,添加水溶性润滑成分、防锈剂、杀菌剂等组成的环保型润滑剂。

  • 主要成分:水 + 水溶性聚合物 + 固体润滑颗粒(氮化硼、云母等白色固体润滑剂)+ 防锈剂 + 杀菌剂;
  • 润滑原理:水分蒸发后,在模具表面形成聚合物润滑膜和固体润滑膜,起到隔离和减摩作用;
  • 优点
  • 不含石墨和油,清洁环保,无黑色污染;
  • 冷却效果好,水分蒸发能有效控制模具温度;
  • 锻件表面清洁,后续清洗简单;
  • 不燃不爆,使用安全。
    • 缺点
  • 润滑性能不如石墨基和油基,极压性能有限;
  • 对喷涂工艺要求高,水膜均匀性难控制;
  • 价格较高;
  • 冬季使用需要防冻,长期使用需要防止细菌滋生。
    • 适用场景:对环保和清洁度要求高的高端锻造,精密零件,有阳极氧化要求的外观件。

4. 其他特种润滑剂

  • 二硫化钼润滑剂:润滑性能优异,耐高温,但颜色为灰黑色,价格高,主要用于特殊难成型零件;
  • 氮化硼润滑剂:白色固体润滑剂,高温稳定性好,不导电,用于有特殊要求的零件;
  • 玻璃润滑剂:高温下形成玻璃态润滑膜,主要用于高温合金锻造,铝合金锻造较少使用。

三类润滑剂对比表

表格

对比项

石墨基 合成油基 水基(环保型)

润滑性能

耐高温性

冷却效果

锻件清洁度

差(黑灰)
车间环境 差(粉尘) 中(油烟)

后续清洗难度

价格 中高

适用场景 普通结构件大批量 精密件外观件

高端环保要求

四、润滑喷涂工艺的关键参数

润滑剂选对了只是第一步,喷涂工艺参数直接影响润滑膜的质量和效果。

1. 喷涂量

  • 喷涂量过少:润滑膜不连续、太薄,无法有效隔离,导致粘模和拉伤;
  • 喷涂量过多:润滑剂堆积,形成局部过厚的润滑层,成型时被挤压堆积在型腔角落,形成积碳和夹杂,同时浪费润滑剂、增加清洗负担;
  • 合理控制:根据模具型腔大小和复杂程度调整喷涂量,以型腔表面形成均匀薄漠、无堆积为宜,一般每平方米型腔面积喷涂 50-150ml(稀释后)。

2. 喷涂距离

  • 距离过近:喷涂冲击力大,润滑剂容易反弹飞溅,覆盖不均,局部过多局部过少;
  • 距离过远:润滑剂到达模具时动能不足,雾化颗粒大,附着力差,容易流淌;
  • 合理范围:喷枪嘴距模具表面 150-300mm,根据喷枪类型和型腔深度调整,深型腔适当缩短距离。

3. 雾化压力

  • 压力过低:雾化不充分,润滑剂呈液滴状,覆盖不均,容易形成液膜堆积;
  • 压力过高:雾化颗粒过细,容易被气流吹走,到达模具的有效润滑剂量减少,同时浪费大;
  • 合理范围:雾化空气压力2-0.4MPa,根据润滑剂粘度和喷枪型号调整。

4. 模具温度

模具温度是影响润滑效果的关键参数,必须控制在合理区间。

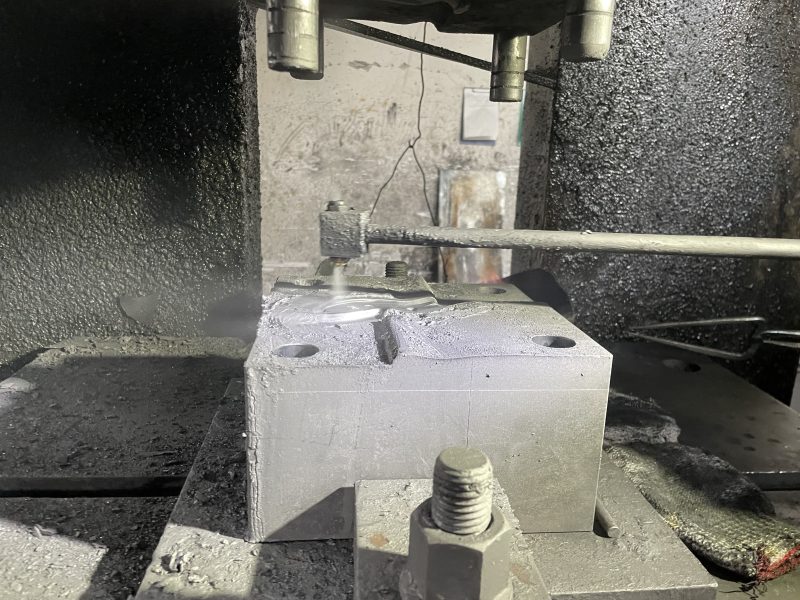
  • 温度过低(<100℃):润滑剂中的水分不能快速蒸发,在模具表面形成水膜,润滑成分不能有效成膜,润滑效果差,还可能导致锻件表面出现水迹缺陷;
  • 温度过高(>300℃):润滑剂接触模具瞬间剧烈沸腾分解,润滑膜被破坏,石墨或固体颗粒无法均匀附着,同时模具过热容易软化变形;
  • 合理范围:模具工作温度控制在 150-250℃,在此温度下润滑剂能均匀铺展成膜,水分适度蒸发,润滑效果最佳。

5. 喷涂时机与频次

  • 喷涂时机:每锻一件后喷涂一次,在取出锻件后、下一坯料出炉前完成喷涂,保证模具温度和润滑膜稳定;
  • 预热喷涂:模具首次使用前需预热到工作温度,预热过程中多次薄喷润滑剂,形成初始润滑膜;
  • 连续生产:连续生产时保持稳定的喷涂频次和喷涂量,避免因赶产量减少喷涂导致润滑不足。

6. 喷涂均匀性

  • 模具型腔各部位都要均匀覆盖,特别是深腔、尖角、圆角等难喷涂部位,需要重点喷涂;
  • 可采用多喷枪、多角度喷涂,或人工补喷的方式,保证润滑膜完整连续;
  • 定期检查模具表面润滑膜状态,发现局部裸露及时补喷。

五、常见润滑缺陷与解决方法

1. 粘模(锻件粘在模具上无法脱模)

  • 现象:锻件成型后卡在模具中,需要强行撬出,甚至锻件变形或断裂;
  • 原因
  • 润滑剂选型不当,高温润滑性能不足;
  • 喷涂量不足或喷涂不均,局部无润滑膜;
  • 模具温度过高,润滑剂分解失效;
  • 模具型腔表面粗糙或有损伤,增加粘结倾向;
  • 坯料温度过高,加剧粘结。
    • 解决方法
  • 换用耐高温性能更好的润滑剂,或增加固体润滑成分比例;
  • 增加喷涂量,重点喷涂易粘模部位,保证均匀覆盖;
  • 加强模具冷却,控制模具温度在 250℃以下;
  • 抛光模具型腔,降低表面粗糙度;
  • 适当降低坯料加热温度,避免过热。

2. 表面拉伤(锻件表面有划痕、沟纹)

  • 现象:锻件表面沿金属流动方向出现条状划痕、拉伤,严重时形成深沟;
  • 原因
  • 润滑膜局部破裂,金属与模具直接接触粘结,脱模时被拉伤;
  • 模具表面有划痕或磨损,拉伤锻件表面;
  • 润滑剂中含有硬质颗粒杂质,划伤表面;
  • 金属流动速度过快,润滑膜来不及形成。
    • 解决方法
  • 改善润滑,增加喷涂量或换用极压性能更好的润滑剂;
  • 定期检查抛光模具,及时修复划痕和磨损;
  • 过滤润滑剂,去除杂质颗粒,保持润滑剂清洁;
  • 适当降低锻造速度,给润滑膜形成留出时间。

3. 积碳与夹杂(锻件表面有黑色斑点、凹坑)

  • 现象:锻件表面有黑色斑点、凹坑或异物夹杂,影响外观和后续表面处理;
  • 原因
  • 润滑剂喷涂过多,在型腔角落堆积,高温下碳化形成积碳;
  • 石墨润滑剂残留过多,锻件表面附着石墨颗粒;
  • 模具表面有旧积碳未清理,脱落压入锻件;
  • 润滑剂变质或含有杂质。
    • 解决方法
  • 减少喷涂量,避免润滑剂堆积,特别是深腔和角落;
  • 定期清理模具表面积碳,保持型腔清洁;
  • 换用清洁度更好的油基或水基润滑剂,减少石墨残留;
  • 定期更换润滑剂,防止变质和杂质积累。

4. 润滑不均(锻件表面质量不一致)

  • 现象:同一锻件不同部位表面质量差异大,有的光亮有的粗糙,或同一批锻件质量波动大;
  • 原因
  • 喷涂角度不当,深腔、背面等部位喷涂不到;
  • 喷枪堵塞或雾化不良,喷涂不均;
  • 模具温度不均,局部过高或过低影响润滑膜形成;
  • 喷涂操作不规范,人为波动大。
    • 解决方法
  • 优化喷涂路径和角度,对难喷涂部位采用多枪或人工补喷;
  • 定期检查清理喷枪,保证雾化良好;
  • 改善模具冷却系统,保证模具温度均匀;
  • 制定标准化喷涂操作规范,减少人为波动,有条件的采用自动喷涂系统。

5. 模具磨损过快

  • 现象:模具使用不到预期寿命就出现严重磨损、尺寸超差;
  • 原因
  • 润滑不良,摩擦磨损加剧;
  • 润滑剂极压性能不足,高压下润滑膜破裂;
  • 模具温度过高,模具钢硬度下降,磨损加快;
  • 润滑剂中有硬质颗粒,产生磨粒磨损。
    • 解决方法
  • 改善润滑,换用极压性能更好的润滑剂;
  • 控制模具温度,避免过热;
  • 过滤润滑剂,去除硬质颗粒;
  • 优化模具材料和热处理,提高模具表面硬度和耐磨性。

六、批量生产中的润滑工艺管控要点

1. 润滑剂的管理

  • 选型验证:新产品投产前,对候选润滑剂进行对比测试,评估脱模效果、表面质量、模具寿命、清洗难度等,选择最适合的润滑剂;
  • 浓度管理:水基和石墨润滑剂需要按比例稀释,定期检测浓度,避免浓度波动影响润滑效果;
  • 清洁管理:润滑剂循环使用时要定期过滤,去除金属屑和杂质,防止变质发臭;
  • 存储管理:润滑剂存储在阴凉干燥处,避免阳光直射和高温,防止成分分解。

2. 喷涂工艺的标准化

  • 参数固化:将喷涂量、喷涂距离、雾化压力、模具温度等参数写入工艺文件,明确标准和允许波动范围;
  • 自动喷涂:有条件的采用自动喷涂系统,设定固定的喷涂路径和参数,消除人为波动,保证润滑一致性;
  • 首件确认:每班首件生产前检查润滑状态和模具温度,确认正常后再批量生产;
  • 过程监控:生产中定期抽查锻件表面质量和模具润滑状态,发现异常及时调整。

3. 模具温度的管控

  • 预热制度:模具开机前必须预热到工作温度(150-250℃),禁止冷模直接生产;
  • 冷却系统:模具设计时考虑冷却水道,生产中通过冷却系统控制模具温度稳定;
  • 温度监测:用测温枪或热电偶监测模具关键部位温度,发现过热及时调整喷涂和冷却;
  • 间歇处理:生产间歇时注意模具保温,避免温度大幅波动。

4. 模具表面的维护

  • 定期清理:每班或每批次生产后清理模具表面积碳和润滑剂残留;
  • 定期抛光:模具使用一定次数后进行抛光修复,恢复表面光洁度;
  • 表面处理:重要模具可做氮化、PVD 涂层等表面处理,提高硬度和耐磨性,降低对润滑的依赖;
  • 寿命记录:记录每套模具的使用寿命和润滑方案,持续优化润滑参数。

5. 环保与健康管理

  • 石墨粉尘:使用石墨润滑剂时要配备除尘系统,操作人员佩戴防护口罩,减少粉尘危害;
  • 油烟处理:使用油基润滑剂时要配备油烟收集净化装置,保持车间空气清洁;
  • 废液处理:使用后的润滑剂废液按环保要求处理,不得直接排放;
  • 趋势:逐步推广环保型水基润滑剂,减少石墨和油基润滑剂的环境影响。

七、专业锻造厂家的润滑工艺实践

广东鑫平富模锻厂(简称 “广东鑫平富”)深耕铝合金精密锻造 20 年,建立了完善的模具润滑工艺管控体系。

  • 润滑剂选型:根据不同零件的形状、精度、表面要求,选用合适的润滑剂,普通结构件用石墨基,外观件和精密件用清洁型润滑剂;
  • 工艺标准化:每套模具都制定标准化的润滑喷涂参数,包括喷涂量、距离、压力、模具温度,确保批量一致性;
  • 模具温控:配备模具温控系统,将模具工作温度稳定控制在 150-250℃,保障润滑膜稳定形成;
  • 定期维护:每班清理模具,定期抛光维护,重要模具做表面强化处理,延长模具寿命;
  • 持续优化:记录每套模具的润滑效果和寿命数据,持续优化润滑参数,不断提升锻件表面质量和模具寿命。

常见问题解答(FAQ)

Q:石墨润滑剂和水基润滑剂,哪个更适合铝合金锻造? A:看产品要求。普通结构件、大批量生产,石墨润滑剂性价比高、耐高温性能好,是主流选择;外观要求高、后续要做阳极氧化的零件,水基或油基润滑剂更合适,锻件表面清洁,后续处理效果好。高端趋势是逐步用环保型润滑剂替代石墨,但成本会高一些。

Q:锻件粘模了,是润滑剂的问题吗? A:不一定。粘模可能是润滑剂选型或喷涂的问题,也可能是模具温度过高、模具表面粗糙、坯料温度过高等原因。需要逐一排查:先检查喷涂是否均匀足量,再检查模具温度是否超标,然后看模具表面状态,最后确认坯料加热温度,找到根因再针对性解决。

Q:模具温度多少最合适?怎么测量? A:铝合金锻造模具工作温度一般控制在 150-250℃。温度过低润滑膜成膜不好,温度过高润滑剂分解失效。常用红外测温枪测量模具型腔表面温度,关键模具可预埋热电偶实时监测。每班生产前和生产中都要定期检测。

Q:润滑剂可以回收重复使用吗? A:石墨和水基润滑剂可以过滤后循环使用,但要定期过滤去除金属屑和杂质,定期检测浓度和 pH 值,防止细菌滋生变质。油基润滑剂回收成本较高,一般不重复使用。循环使用的润滑剂要定期更换,避免杂质积累影响润滑效果和锻件质量。

Q:自动喷涂比人工喷涂好很多吗? A:是的。自动喷涂能精确控制喷涂量、距离、角度和路径,消除人为波动,润滑一致性好,锻件表面质量更稳定,同时节省润滑剂用量、改善车间环境。对于大批量、高精度要求的产品,自动喷涂的投入产出比很高。小批量多品种的生产,人工喷涂更灵活,但需要严格的操作规范来保证一致性。
铝合金锻造模具润滑与脱模技术全解析插图1

联系我们

公司名称:广东鑫平富模锻锻压有限公司

工厂地址:广东省深圳市光明区马田街道金谷动力科技园

联系电话:15916960657

主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制

服务领域:汽车、摩托车、机器人、工程机械、3C 电子、运动器材、新能源等

官方网站https://www.lvhejinduanzao.com

欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与润滑品质保障建议,支持预约上门验厂考察。