铝合金锻件振动研磨与表面去毛刺工艺全解析
振动研磨(又称振动光饰、振动去毛刺)是铝合金锻件批量生产中最常用的表面精整工艺之一,广泛用于去除飞边毛刺、倒圆角、去除氧化皮、提升表面一致性。与人工打磨相比,振动研磨效率高、成本低、一致性好,适合中小件批量处理。本文从振动研磨的基本原理入手,讲解振动研磨设备类型、磨料选择、工艺参数设定、常见表面缺陷与优化方法,梳理研磨后表面质量检验标准,帮助工艺人员建立科学的振动研磨管控体系,在保证去毛刺效果的同时避免过研磨、表面划伤等问题。
一、为什么锻件离不开振动研磨
铝合金锻件经过锻造、切边、热处理后,表面往往残留各类毛刺和缺陷:分模面处的飞边残留、切边后的微小毛刺、热处理后的氧化皮、搬运过程中的磕碰划伤。这些问题如果不处理,会影响后续 CNC 加工定位、影响表面处理效果、降低产品外观品质。 处理这些表面问题,常见的方式有人工打磨、喷砂、振动研磨、滚筒研磨等。其中振动研磨因为以下几个优势,成为中小件锻件批量处理的首选:
- 批量效率高:一次可处理几十到几百件,适合批量生产;
- 成本低:单件研磨成本远低于人工打磨;
- 一致性好:批量件表面质量均匀,不受人工操作水平影响;
- 处理范围广:不仅去毛刺,还能倒圆角、去氧化皮、抛光、光整。 对于铝合金中小锻件,振动研磨通常是切边、热处理之后、CNC 精加工之前的一道必备工序。
二、振动研磨的基本原理
1. 工作原理
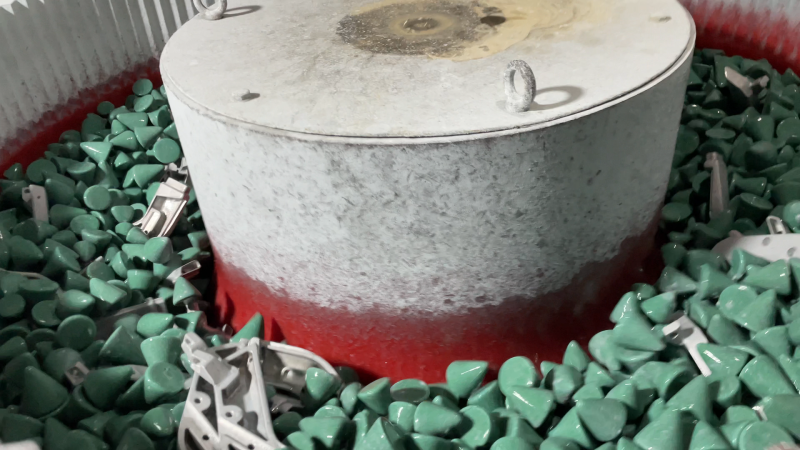
振动研磨设备(振动光饰机)通常由一个 U 型或圆形槽体组成,槽体安装在弹簧上,底部有振动电机带动槽体做高频振动。锻件和磨料混合装在槽体内,在振动作用下形成持续的螺旋运动。 在运动过程中,锻件与磨料之间、锻件与锻件之间不断发生相对摩擦和撞击,磨料的棱角对锻件表面产生微量切削作用,从而去除毛刺、倒圆角、光整表面。 振动频率一般为 20-50Hz,振幅 1-5mm,研磨时间根据工艺要求从几十分钟到几小时不等。
2. 研磨过程的三个阶段
振动研磨的表面处理效果随时间变化,大致可分为三个阶段:
- 粗磨阶段(0-30 分钟):磨料对锻件表面切削作用强,毛刺和飞边残留快速去除,表面粗糙度下降较快,但表面可能较粗糙;
- 中磨阶段(30-120 分钟):毛刺基本去除,磨料棱角逐渐磨圆,表面从粗糙变为均匀的哑光面,微小划痕和棱角被倒圆;
- 精磨 / 光整阶段(120 分钟以上):磨料已较圆滑,主要起光整和抛光作用,表面进一步光滑,但去除量很小,时间过长可能导致尺寸轻微减小。
3. 影响研磨效果的主要因素
- 磨料:磨料的材质、形状、粒度直接决定研磨效率和表面质量;
- 研磨时间:时间越长,去除量越大,表面越光滑,但过研磨会导致尺寸减小和表面划伤;
- 装载量:锻件与磨料的比例、槽体装填量影响运动状态和研磨效率;
- 研磨液:水、抛光液、清洗剂等辅助介质影响冷却、润滑和表面清洁度;
- 振动参数:振动频率和振幅决定研磨强度,频率高、振幅大则切削力强。
三、磨料的选择与搭配
磨料是振动研磨的核心,不同材质、形状、粒度的磨料适用于不同的工艺目的。
1. 常见磨料类型
表格
|
磨料类型
|
特点 |
适用场景 |
|
棕刚玉 / 白刚玉
|
硬度高、切削力强、棱角锋利 |
粗磨去毛刺、去除飞边 |
|
高铝瓷磨石
|
硬度中等、形状规则、寿命长 |
中磨倒圆角、光整 |
|
树脂磨石
|
切削力强、磨损快、成本低 |
粗磨去毛刺
|
| 不锈钢球 / 钢珠 |
硬度高、不产生粉尘 |
光整、抛光、倒角
|
| 核桃壳 / 玉米芯 |
柔软、不伤表面 |
精抛、清理碎屑
|
| 氧化铝圆柱 / 三角块 |
通用性强、成本适中 |
常规去毛刺、倒圆角
|
2. 磨料形状选择
- 三角形 / 三棱锥:棱角多、切削力强,适合深孔和复杂型腔的去毛刺;
- 圆柱 / 圆棒:接触面大,适合平面和大面光整;
- 球形 / 球形磨石:不产生划伤,适合精抛和光整;
- 锥形 / 椭球形:适合边角倒圆和过渡面处理。 实际生产中,通常将不同形状和粒度的磨料按比例混合使用,兼顾切削效率和表面质量。
3. 磨料粒度选择
- 粗磨(去毛刺):选粒度较粗的磨料(如三角磨石 8-16mm),切削力强,快速去除毛刺;
- 中磨(倒圆角):选中等粒度磨料(如圆柱磨石 6-10mm),均匀倒圆棱角;
- 精磨(光整):选细磨料或钢珠,表面更光滑。 对于铝合金锻件,一般选择硬度适中、粒度中等的磨料,过硬过粗的磨料容易在铝合金表面留下深划痕。
4. 磨料与锻件的配比
- 磨料比例:磨料体积一般占槽体容积的 50%-60%,锻件占 20%-30%,留出 10%-20% 的空间保证运动顺畅;
- 大件与小件分开:大件和小件混磨容易造成小件被压伤、表面划伤,应分开处理;
- 同类件同磨:同一批次、同类型的锻件一起研磨,保证一致性。
四、研磨液与辅助介质
振动研磨通常需要加入研磨液(水 + 添加剂),其作用包括:
- 冷却:带走摩擦热量,防止铝合金表面过热变色;
- 润滑:减少锻件之间、锻件与磨料之间的直接碰撞,减少表面划伤;
- 清洗:冲掉磨下来的金属屑和磨料粉末,保持磨料清洁;
- 防锈:对于钢件可加防锈剂,铝合金一般不需要防锈但需要防氧化;
- 抛光:加入抛光剂可提升表面光亮度。 研磨液一般用水稀释,浓度根据工艺要求调整。铝合金锻件建议使用中性或弱碱性研磨液,避免腐蚀铝材。
五、常见表面缺陷与预防
1. 毛刺去除不净
- 现象:研磨后分模面、棱边仍残留毛刺;
- 原因:研磨时间不足;磨料粒度太细;毛刺过大(切边质量差);装载量过多导致运动不充分;
- 预防:
- 保证切边质量,减少残留毛刺;
- 选用合适粒度的磨料,必要时先用粗磨料预磨;
- 适当延长研磨时间;
- 控制装载量,保证锻件和磨料有足够运动空间。
2. 表面划伤
- 现象:研磨后表面出现一道道划痕;
- 原因:磨料中有尖锐碎屑或金属屑;磨料过硬过粗;锻件之间直接碰撞;研磨液不足或太脏;
- 预防:
- 定期筛分清理磨料中的碎屑和粉末;
- 铝合金选用硬度适中的磨料,避免过粗过硬;
- 控制装载量,避免锻件堆叠碰撞;
- 定期更换研磨液,保持清洁。
3. 过研磨导致尺寸超差
- 现象:研磨后锻件尺寸偏小,特别是薄壁部位和尖角处;
- 原因:研磨时间过长;磨料切削力过强;薄壁件刚性差,研磨量过大;
- 预防:
- 严格控制研磨时间,根据首件验证确定最佳时长;
- 对尺寸要求高的部位,研磨后测量确认;
- 薄壁件选用较软磨料、缩短研磨时间;
- 模具设计时预留研磨余量(一般05-0.1mm)。
4. 表面变色或氧化
- 现象:研磨后铝合金表面发暗、发黄或出现氧化斑;
- 原因:研磨液 pH 值不当;研磨后清洗不及时;研磨液温度过高;磨料中含铁杂质导致铝表面电偶腐蚀;
- 预防:
- 使用铝合金专用研磨液,控制 pH 值在中性附近;
- 研磨后及时用清水冲洗干净;
- 定期更换研磨液,控制液温;
- 避免铁质磨料与铝合金长时间接触,使用陶瓷或塑料磨料。
5. 锻件变形
- 现象:研磨后薄壁件、长杆件出现翘曲变形;
- 原因:研磨过程中持续撞击导致薄壁件变形;装载量过大;振动参数过强;
- 预防:
- 薄壁件适当减少装载量;
- 降低振动频率和振幅;
- 长杆件加专用衬垫或支撑;
- 研磨后增加校形工序。
六、研磨工艺参数设计
1. 粗磨去毛刺工艺
- 目的:去除切边残留毛刺和飞边;
- 磨料:三角或棱形粗磨料(8-16mm);
- 时间:20-40 分钟;
- 装载量:锻件占槽体 20%-25%,磨料占 50%-60%;
- 研磨液:加水 + 中性清洗剂;
- 效果:毛刺基本去除,表面较粗糙。
2. 中磨倒圆角工艺
- 目的:均匀倒圆棱角,去除粗磨划痕;
- 磨料:圆柱或球形中等粒度磨料(6-10mm),可与粗磨料混合;
- 时间:40-90 分钟;
- 效果:棱角圆滑过渡,表面均匀哑光。
3. 精磨光整工艺
- 目的:提升表面光洁度,为后续表面处理做准备;
- 磨料:细磨料或不锈钢球;
- 时间:60-120 分钟;
- 研磨液:加水 + 抛光剂;
- 效果:表面光滑均匀,无明显划痕。
4. 一步法 vs 多步法
- 一步法:粗磨中磨合并,用混合磨料一次完成,时间较长,适合要求不高的批量件;
- 多步法:粗磨→中磨→精磨分步进行,每步更换磨料和参数,表面质量更好,但效率低、成本高;
- 选择原则:根据产品外观要求和后续工序决定,后续还要 CNC 加工和阳极氧化的件,粗磨 + 中磨即可。
七、研磨后处理与质量检验
1. 清洗与干燥
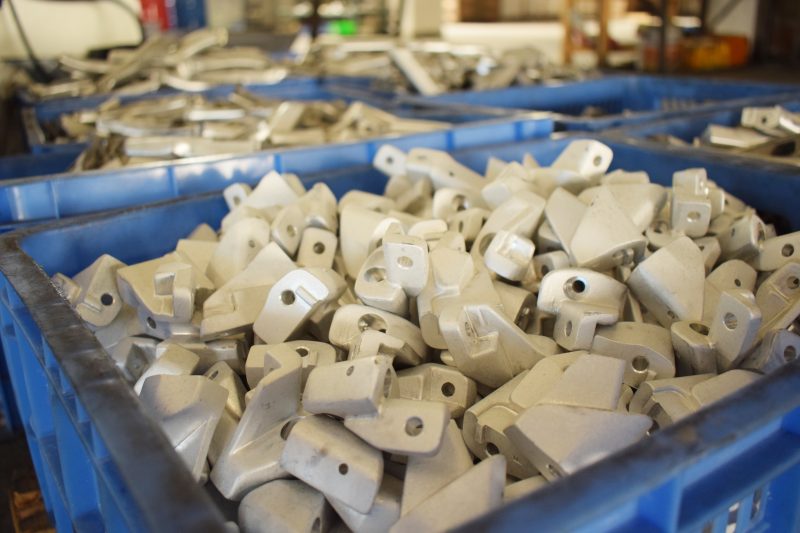
- 研磨后锻件表面残留研磨液和磨料粉末,必须及时清洗;
- 清洗方式:清水冲洗、超声波清洗、漂洗;
- 清洗后及时干燥(吹干或烘干),防止水渍和氧化。
2. 表面质量检验
- 毛刺检查:目视或用手触摸,确认棱边无残留毛刺;
- 圆角检查:用 R 规或样件对比,确认圆角均匀一致;
- 表面检查:目视无明显划伤、变色、氧化斑;
- 尺寸抽检:关键尺寸抽检,确认研磨后尺寸在公差范围内。
3. 与后续工序的衔接
- 研磨后的锻件转入 CNC 加工前,应确保表面清洁、无油污;
- 如果后续有阳极氧化等表面处理,研磨质量直接影响氧化效果,研磨均匀的表面氧化后色泽更均匀;
- 研磨不合格的件应返工或人工修整后再流转。
八、批量生产中的研磨工艺管控
1. 工艺标准化
- 每种产品制定研磨工艺卡,明确磨料型号、配比、时间、装载量、研磨液浓度;
- 操作人员严格按工艺执行,不得随意更改时间和参数;
- 首件研磨后检验确认,批量过程中定时抽检。
2. 磨料管理
- 定期筛分磨料,去除碎屑和粉末;
- 定期补充新磨料,保持磨料粒度和形状稳定;
- 不同材质、不同粒度的磨料分开存放,避免混用;
- 记录磨料更换周期,及时补充。
3. 研磨液管理
- 定期检测研磨液 pH 值和浓度;
- 定期更换研磨液,保持清洁;
- 观察研磨液颜色变化,及时判断是否需要更换。
4. 效率与成本优化
- 在保证质量的前提下,尽量采用一步法缩短研磨时间;
- 合理安排批次,同一槽处理同类型产品,减少换料时间;
- 优化装载量,在不影响质量的前提下提高单槽处理量;
- 磨料循环利用,降低耗材成本。
常见问题解答(FAQ)
Q:振动研磨会不会改变锻件尺寸? A:会,但量很小。振动研磨的去除量一般在 0.02-0.1mm 之间,取决于研磨时间、磨料和锻件硬度。设计模具和加工余量时需要预留研磨余量。对于尺寸要求严格的部位,研磨后应抽检确认。薄壁件和尖角处研磨去除量较大,需要特别注意。
Q:铝合金锻件可以用钢制磨料研磨吗? A:可以使用不锈钢球或钢珠进行光整抛光,但需要注意:钢珠与铝合金长时间接触,在潮湿环境下可能产生电偶腐蚀,导致铝表面出现暗色斑点。使用钢制磨料时,研磨后应及时清洗干燥,避免水分残留。如果对表面有严格要求,建议使用陶瓷或塑料磨料。
Q:研磨时间越长越好吗? A:不是。研磨时间过长不仅效率低,还可能导致过研磨 —— 尺寸减小、表面出现划伤、薄壁件变形。一般粗磨 20-40 分钟、中磨 40-90 分钟即可,精磨可适当延长。最佳时间应通过首件验证确定,找到毛刺去除和表面质量的平衡点。
Q:研磨后表面发花、不均匀是什么原因? A:常见原因有:磨料粒度不均匀或磨损不一致;装载量过多,锻件运动不充分;研磨液太脏或浓度不当;粗磨后中磨时间不足,粗划痕未完全去除;不同硬度的部位研磨效果不一致。建议检查磨料状态、调整装载量、更换研磨液、延长中磨时间。
Q:振动研磨和喷砂机去毛刺,哪个更适合铝合金锻件? A:各有适用场景。振动研磨适合中小件批量处理,去毛刺 + 倒圆角 + 光整一步完成,表面一致性好,成本低;喷砂适合大件或复杂型腔件,去除氧化皮和表面清理效率高,但喷砂后的表面较粗糙,且容易在盲孔和深槽处残留砂粒。对于大多数中小铝合金锻件,振动研磨是更经济实用的选择。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
工艺流程:开模→锻造成型→切边→热处理→研磨打磨→CNC 加工→表面处理
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与报价。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件振动研磨与表面去毛刺工艺全解析
 立即咨询