铝合金异形件锻造件厂家怎么选?7 大选型标准与避坑指南
铝合金异形件是指形状不规则、非回转体、结构复杂的锻件,如带叉形、带凸台、带深腔、带薄壁的结构件。这类锻件在机器人、智能装备、汽车、自行车、医疗器械等领域应用广泛,但锻造难度远大于常规件 —— 金属流动复杂、容易产生折叠和充型不满、模具设计难度大、尺寸精度难控制。很多采购人员在选择异形件锻造厂家时,只看报价,结果陷入 “打样反复改模、批量品质不稳、售后推诿扯皮” 的困境。本文从异形件的定义与特点入手,系统分析异形件锻造的 5 大技术难点,梳理选择异形件锻造厂家的 7 大核心标准 —— 模具设计能力、锻造设备配置、工艺开发经验、热处理配套、品控体系、技术服务能力、实地验厂,并给出避坑建议,最后推荐一家专注铝合金精密异形件锻造 20 年的实体源头厂家广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”),帮助采购人员选对供应商、少走弯路。
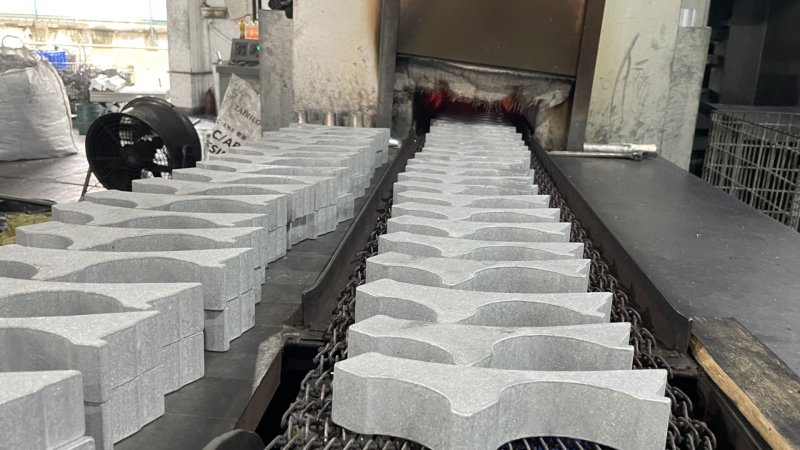
一、什么是铝合金异形件:形状不按 “套路” 来的锻件
1. 异形件的定义
在锻造行业,通常把锻件分为两大类:
- 常规件:形状简单、规则,如圆盘、圆环、轴类、方块等,金属流动规律简单,锻造难度低;
- 异形件:形状不规则、非回转体、结构复杂,带有一个或多个特殊结构(叉形、凸台、深腔、薄壁、弯曲、变截面等),金属流动复杂,锻造难度高。 简单说,常规件是 “方的圆的扁的”,异形件是 “奇形怪状的”。
2. 异形件的典型类型
表格
|
类型
|
特征 |
典型产品 |
| 叉形件 |
一端分叉,带两个或多个叉脚 |
自行车钩爪、连杆叉、转向节
|
|
凸台件
|
表面有多个高低不同的凸台 |
安装座、连接法兰、阀体
|
|
深腔件
|
带有较深的型腔或凹槽 |
壳体、减速器箱体、泵体 |
| 薄壁件 |
壁厚薄、截面变化大 |
外壳、盖板、散热件
|
|
弯曲件
|
整体呈弯曲或弧形 |
摇臂、摆杆、悬挂臂 |
| 变截面件 |
截面沿长度方向变化 |
支架、横梁、导轨
|
|
复合异形件
|
同时具备多种异形特征 |
机器人关节、复杂结构件
|
3. 异形件的应用领域
异形件在各行业都有广泛应用:
- 机器人与智能装备:关节壳体、连接支架、减速器安装座、末端执行器;
- 汽车与新能源:转向节、控制臂、悬挂支架、电池结构件、电机壳体;
- 自行车与出行产品:钩爪、折叠座、把立、轮毂、减震器部件;
- 医疗器械:手术器械部件、康复设备结构件、假肢部件;
- 航空航天:机翼接头、机身框架、发动机安装座;
- 运动器材:滑雪板固定器、登山器材部件、健身器材结构件。 越是高端、精密的产品,异形件占比越高,对锻造厂家的技术要求也越高。
二、异形件锻造为什么难:5 大技术难点
异形件锻造难度大,不是厂家 “矫情”,而是确实有技术门槛。主要难点体现在以下 5 个方面:
1. 金属流动复杂,容易产生折叠
异形件形状不规则,锻造时金属在模具内的流动方向不一致,有的区域金属多、有的区域金属少,金属回流、交汇的地方容易产生折叠。
- 折叠是异形件最常见的缺陷,轻微的折叠影响外观,严重的折叠会成为应力集中点,导致锻件在使用中断裂;
- 折叠一旦产生,无法通过后续加工消除,只能报废;
- 预防折叠需要在模具设计阶段合理设计预锻形状、飞边槽、导流槽,控制金属流动方向,这需要丰富的经验。
2. 充型困难,深腔薄壁填不满
异形件常有深腔、薄壁、尖角等难成型结构,锻造时金属不容易充满这些区域。
- 深腔:金属要流到型腔深处,流动阻力大,容易出现 “充型不满”;
- 薄壁:金属在薄壁区域冷却快,还没充满就已经冷却变硬;
- 尖角:金属在尖角处流动阻力大,容易出现 “缺肉”;
- 充型不满会导致锻件形状不完整,需要增加锻造比、提高锻造温度、优化模具设计来解决。
3. 变形不均匀,容易产生裂纹
异形件各部位厚度不同、变形量不同,锻造时变形不均匀,某些区域承受过大的拉应力,容易产生裂纹。
- 高变形区:变形量过大,金属流动剧烈,容易产生剪切裂纹;
- 低变形区:变形量不足,晶粒没有充分细化,性能不均匀;
- 厚薄交界处:变形速度不一致,容易产生拉应力裂纹;
- 预防裂纹需要合理分配变形量、控制锻造温度、优化模具圆角,避免应力集中。
4. 模具设计难度大,试模次数多
异形件模具设计是锻造中最考验经验的环节。
- 模具型腔复杂,需要考虑金属流动、脱模斜度、飞边槽、定位等多个因素;
- 预锻模和终锻模的配合要精确,预锻形状不合理会导致终锻折叠或充型不满;
- 模具加工精度要求高,异形面需要多轴 CNC 加工;
- 异形件模具通常需要多次试模和修模才能稳定生产,经验不足的厂家可能试模 5-8 次还做不好。
5. 尺寸精度难控制,批次一致性差
异形件形状复杂,尺寸精度比常规件难控制。
- 热处理变形:异形件壁厚不均,热处理后各部位收缩不一致,容易产生翘曲和变形;
- 切边变形:异形件切边时受力不均,容易产生变形;
- CNC 加工定位:异形件没有规则的定位基准,CNC 加工时找正困难,尺寸波动大;
- 批次一致性:异形件锻造过程中变量多,批次之间尺寸波动比常规件大。

三、选择异形件锻造厂家的 7 大核心标准
了解了异形件锻造的难点,就知道选厂家不能只看价格。以下 7 个标准是选择异形件锻造厂家的关键。
标准一:模具设计与开发能力(最重要)
异形件锻造,七分靠模具,三分靠操作。模具能力是选厂的第一标准。
- 有没有专职模具设计师:异形件模具设计需要经验丰富的工程师,不是随便画个图就行。要求厂家提供模具设计师的资历和过往案例;
- 有没有自己的模具加工车间:模具外发的厂家,模具精度和交期都不可控。有自己模具车间的厂家,修模方便、响应快;
- 模具用什么设备加工:异形模具型腔复杂,必须用 3 轴以上 CNC 加工中心,复杂曲面需要 5 轴加工。普通铣床加工的模具精度低、表面粗糙;
- 做过哪些异形件模具:要求厂家提供类似异形件的模具案例和锻件照片。做过类似产品的厂家,成功率高很多;
- 试模成功率:问厂家异形件模具平均试模几次成功。经验丰富的厂家 1-2 次试模就能成功,经验不足的可能 3-5 次。
标准二:锻造设备配置
异形件锻造需要合适的设备,设备不对,再好的模具也做不好。
- 吨位是否匹配:异形件变形抗力大,需要足够的设备吨位。吨位不足会导致充型不满、尺寸超差。厂家要有足够的吨位余量,不能 “刚好够用”;
- 设备类型:液压机比机械锤更适合异形件锻造,因为液压机速度可控、变形平稳、压力均匀。有精密液压机的厂家优先;
- 设备精度:精密锻压机带行程控制、压力显示、温控系统,锻造一致性好。老旧设备全靠人工操作,精度差;
- 吨位覆盖范围:异形件大小不一,厂家吨位越齐全,能做的产品范围越广。
标准三:异形件工艺开发经验
异形件锻造是经验活,做过和没做过,差距很大。
- 做过哪些行业的异形件:不同行业的异形件有不同的技术特点(汽车件强调强度、机器人件强调精度、医疗器械件强调表面)。做过你所在行业异形件的厂家,更懂你的需求;
- 有没有类似产品的案例:要求厂家提供与你的产品形状类似的锻件案例,包括照片、尺寸、性能数据。案例越接近,成功率越高;
- 工艺工程师团队:有没有经验丰富的工艺工程师?异形件的工艺方案(加热温度、变形量、锻造次数、热处理参数)需要工程师根据产品特点制定,不是套模板就行;
- 失败案例处理:问厂家遇到过哪些锻造缺陷,怎么解决的。能清晰讲出缺陷原因和解决方案的厂家,说明真的有经验。
标准四:热处理配套能力
异形件热处理变形大,热处理能力直接影响最终尺寸精度。
- 有没有自己的热处理炉:外发热处理的厂家,异形件变形不可控 —— 外发厂可能混料、温度不准、淬火方式不对。有自己热处理炉的厂家,工艺参数可控;
- 热处理炉精度:异形件对热处理变形敏感,炉温均匀性要好。精密热处理炉带多点测温、PID 控温,炉温偏差 ±3℃以内;
- 淬火方式:异形件壁厚不均,需要选择合适的淬火介质(温水、聚合物淬火液)来减少变形。厂家能不能根据产品选择淬火方式?
- 校形能力:异形件热处理后难免有变形,有没有校形工艺和设备?能不能通过校形把变形控制在公差范围内?
标准五:品控体系与检测能力
异形件变量多,没有严格的品控体系,品质就是 “赌运气”。
- 有没有 ISO9001 认证:基本的质量管理体系;
- 原材料检测:进厂有没有光谱检测?每批次有没有留存样块?异形件对材质敏感,材质不对直接影响锻造性能和热处理效果;
- 首件检验:每批首件有没有全尺寸检验?异形件尺寸多,首件必须全检,确认没问题再批量生产;
- 过程巡检:锻造过程中有没有定时抽检关键尺寸?异形件锻造过程中变量多,必须过程监控;
- 成品检验:出厂有没有关键尺寸全检?异形件装配面、孔位等关键尺寸必须全检;
- 无损检测:重要受力异形件能不能做超声波探伤或渗透探伤?内部有折叠、裂纹的异形件是安全隐患。
标准六:技术服务与配合能力
异形件定制不是 “按图加工”,过程中肯定有问题需要沟通,技术服务能力很重要。
- DFM 分析能力:收到图纸后,能不能免费出具可制造性分析报告,指出设计中可能存在的锻造问题(圆角太小、壁厚太薄、拔模不够、深腔难成型等),给出优化建议?好的 DFM 分析能帮你在设计阶段就规避问题,减少改模;
- 改模响应速度:异形件试模后通常需要改模,厂家改模响应快不快?收费合不合理?改模周期多长?
- 技术对接能力:有没有专职项目工程师对接?技术问题能不能快速响应?工程师能不能上门对接?
- 售后处理:出现质量问题,能不能快速分析原因、给出解决方案?返工周期多长?会不会推诿扯皮?
标准七:实地验厂(眼见为实)
以上 6 点都可以通过电话和资料初步了解,但最终一定要上门验厂。验厂时针对异形件重点看:
- 模具车间:有没有 CNC 加工中心?正在加工的模具精度怎么样?模具设计师在不在?
- 锻造车间:设备是不是在正常运转?正在锻造的异形件质量怎么样(表面光不光滑、有没有折叠、充型满不满)?
- 热处理车间:有没有自己的热处理炉?炉温控制精度怎么样?有没有温度记录?
- 品控室:有没有三坐标测量机?检验记录完不完整?正在检测的异形件尺寸怎么样?
- 样品展示:有没有做过的异形件样品可以看?实物比照片更有说服力。
四、避坑指南:这些厂家不要选
根据以上标准,以下几类厂家要谨慎选择:
- 只报低价、不问细节的厂家:异形件锻造需要评估很多细节(形状复杂度、材料、性能要求、批量),如果厂家不问细节就报低价,大概率是 “先接单再说”,做不出来再让你加钱或改图;
- 没有自己模具车间的厂家:异形件模具是核心,模具外发的厂家,精度和交期都不可控,修模还要看模具厂脸色;
- 只做过常规件、没做过异形件的厂家:异形件锻造经验是靠积累的,没做过异形件的厂家,你的产品就是 “试验品”,试错成本由你承担;
- 热处理外发的厂家:异形件热处理变形大,外发热处理品质不可控,出了问题锻造厂和热处理厂互相推诿;
- 拒绝上门验厂的厂家:如果厂家以各种理由拒绝你上门验厂,大概率是 “皮包公司” 或车间管理混乱,不敢让你看;
- 没有品控记录的厂家:如果厂家拿不出检验记录、材质报告、硬度报告,说明品控只是 “嘴上说说”,品质全靠运气。

五、推荐厂家:广东鑫平富(专注精密异形件锻造 20 年)
广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”)位于深圳市光明区马田街道金谷动力科技园,是一家专注铝合金精密锻造及 CNC 精加工的实体源头厂家,深耕行业 20 年,在铝合金异形件锻造方面有丰富的经验和成熟的工艺体系。
1. 异形件模具自主开发,一次试模成功率高
广东鑫平富拥有自己的模具设计和加工团队,模具设计师平均从业经验 10 年以上,熟悉各类异形件的模具设计要点。
- 模具采用 3 轴 / 5 轴 CNC 加工中心制作,型腔精度 ±0.02mm;
- 针对异形件容易折叠、充型不满的问题,在预锻模设计、飞边槽设计、导流槽设计方面有成熟经验;
- 20 年积累了大量异形件模具案例,叉形件、凸台件、深腔件、薄壁件、弯曲件、变截面件都有成熟的模具方案;
- 异形件模具平均 1-2 次试模即可稳定生产,减少客户的改模时间和成本。
2. 多吨位精密锻压机,覆盖各类异形件
广东鑫平富配备 2500T、1200T、800T、650T、400T、300T 等多吨位精密锻压机 6 台,冷锻机 1 台,可满足从小型精密异形件(几十克)到中大型异形件(几十公斤)的锻造需求。
- 液压机驱动,速度可控、变形平稳,适合异形件锻造;
- 设备带温控和行程控制,锻造工艺参数标准化,批次一致性好;
- 吨位余量充足,不会因为设备吨位不足导致充型不满。
3. 20 年异形件工艺经验,做过的类型多
广东鑫平富 20 年专注铝合金锻造,做过的异形件类型广泛:
- 叉形件:自行车钩爪、折叠座、连杆叉;
- 凸台件:安装座、连接法兰、电机安装座;
- 深腔件:减速器壳体、泵体、关节壳体;
- 薄壁件:外壳、盖板、散热件;
- 弯曲件:摇臂、摆杆、悬挂臂;
- 变截面件:支架、横梁、导轨;
- 复合异形件:机器人关节、复杂结构件。 丰富的经验意味着:你的异形件,我们大概率做过类似的,工艺方案成熟,成功率高。
4. 自有热处理 + 校形,尺寸精度有保障
广东鑫平富配备自有热处理炉,可实现 T4/T5/T6 等多种热处理状态。
- 固溶温度精确控制,炉温偏差 ±3℃以内;
- 根据异形件壁厚特点选择合适的淬火介质(温水 / 聚合物淬火液),减少热处理变形;
- 热处理后逐炉抽检硬度,确保性能达标;
- 对变形的异形件进行校形处理,把尺寸控制在公差范围内。
5. 锻造 + CNC 一站式,全工序厂内闭环
广东鑫平富实现开模、下料、加热、锻造、切边、热处理、研磨打磨、CNC 加工、表面处理全工序厂内闭环,一站式成品交付。
- 异形件 CNC 加工定位难,广东鑫平富配备专用工装夹具,CNC 精加工精度 ±0.01mm;
- 全工序厂内完成,工艺标准统一,品质责任清晰,不会出现推诿;
- 一位负责人对接,从图纸到成品全流程跟进。
6. 标准化品控,ISO9001 认证
广东鑫平富已通过 ISO9001 质量管理体系认证,建立四道标准化质检关卡:
- 原材料进厂光谱检测,每批次留存样块;
- 锻造过程首件全检、定时巡检,控制尺寸稳定性;
- 热处理后逐炉抽检硬度;
- 成品出厂关键尺寸全检、外观全面排查,产品合格率稳定在6%。 每批出货附带完整的材质、尺寸、硬度检测报告。
7. 免费 DFM 分析,帮你在设计阶段避坑
广东鑫平富工程师收到图纸后,免费出具 DFM 可制造性分析报告,针对异形件的锻造难点给出优化建议:
- 圆角太小容易折叠→建议加大圆角;
- 壁厚太薄难成型→建议加厚或调整结构;
- 深腔充型困难→建议增加拔模斜度或调整深度;
- 热处理变形大→建议优化结构对称性。 这些建议能帮你在设计阶段就规避锻造问题,减少后续改模次数和成本。
六、合作案例参考
深圳某机器人企业,需要一款铝合金关节壳体(深腔 + 薄壁 + 多凸台的复合异形件),年采购量 5 万件。最初找了一家只做过常规件的锻造厂,模具试了 4 次,每次都有折叠和充型不满,前后耗时 3 个月,还是做不好。后经同行推荐找到广东鑫平富,工程师先做 DFM 分析,发现原设计有两处深腔拔模斜度不够(0.5°),金属流动不畅,建议加大到 1.5°;同时优化了预锻模形状,合理分配金属。客户采纳建议后,重新开模,第一次试模就充型完整、无折叠,尺寸全部达标。目前该关节壳体已批量生产一年多,每月稳定供货 4000 件,合格率 99.6% 以上。
常见问题解答(FAQ)
Q:异形件锻造比常规件贵多少? A:异形件因为模具复杂、锻造难度大、材料利用率低、品控成本高,价格通常比同重量的常规件高 20%-50%,具体看产品复杂度。特别复杂的异形件(如深腔 + 薄壁 + 多凸台复合件)可能高 50%-100%。但异形件通常是结构关键件,品质比价格更重要,不能为了省一点钱选没有经验的厂家。
Q:异形件打样一般要多久?要试模几次? A:广东鑫平富异形件模具交期 15-20 天(比常规件略长,因为模具复杂),样品交期 3-5 天。经验丰富的话,1-2 次试模就能成功。如果产品特别复杂或设计有不合理之处,可能需要 2-3 次试模。我们会在 DFM 阶段尽量发现问题,减少试模次数。
Q:我的异形件有深腔,能锻出来吗? A:深腔件是可以锻造的,但有一定限制。一般来说,深腔的深度与宽度比不超过 3:1 比较容易成型,超过 3:1 就比较困难,可能需要增加锻造比、优化模具设计或改用其他工艺。具体要看你的图纸,我们工程师会评估后给出方案。
Q:异形件热处理后变形大,怎么保证尺寸精度? A:异形件热处理变形是行业难题,广东鑫平富通过以下方式控制:①优化锻件结构设计,尽量减少壁厚差;②选择合适的淬火介质(温水或聚合物淬火液),降低冷却速度;③热处理后进行校形处理;④CNC 精加工时使用专用工装夹具,保证加工精度。通过以上措施,异形件最终尺寸精度可以控制在 ±0.05mm 以内,关键尺寸 ±0.01mm。
Q:最小起订量多少?异形件小批量接吗? A:广东鑫平富起订门槛友好,小件用料重量≥200g 的 1000 件起订,≤200g 的 3000 件起订;大件≥6kg 的 500 件起订。异形件因为模具费较高,小批量的话单件成本会高一些(模具费分摊),但我们也接。建议先做 500-1000 件试单,验证没问题再大批量。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金异形件精密锻造、模具开发、热处理、CNC 精加工一站式定制
擅长类型:叉形件、凸台件、深腔件、薄壁件、弯曲件、变截面件、复合异形件
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取异形件 DFM 分析与工艺方案,支持预约上门验厂考察。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金异形件锻造件厂家怎么选?7 大选型标准与避坑指南
 立即咨询