5 系铝合金锻造性能与应用全解析:被低估的 “防锈铝” 锻造潜力
在铝合金锻造领域,6 系(6061、6082)和 7 系(7075)是当之无愧的 “明星”,一个以中等强度和良好成型性称霸通用结构件,一个以超高强度笑傲航空高端领域。相比之下,5 系铝合金显得有些 “低调”—— 很多人对它的印象停留在 “铝板、铝型材、耐腐蚀”,甚至认为 5 系不适合锻造。实际上,5 系铝合金(5052、5083、5A06、5754 等)以镁为主要合金元素,具有优异的耐腐蚀性、良好的焊接性、中等强度和优良的低温韧性,在船舶、汽车、压力容器、轨道交通等领域有着不可替代的应用价值,其锻造性能也有独特的优势和注意事项。本文从 5 系铝合金的成分与性能特点入手,系统讲解 5 系铝合金的锻造工艺性能、关键工艺参数、热处理与强化机制、常见锻造缺陷与预防,梳理 5 系锻件的典型应用领域,并给出 5 系锻件的选型建议,帮助工艺人员和采购工程师全面认识 5 系铝合金的锻造潜力。
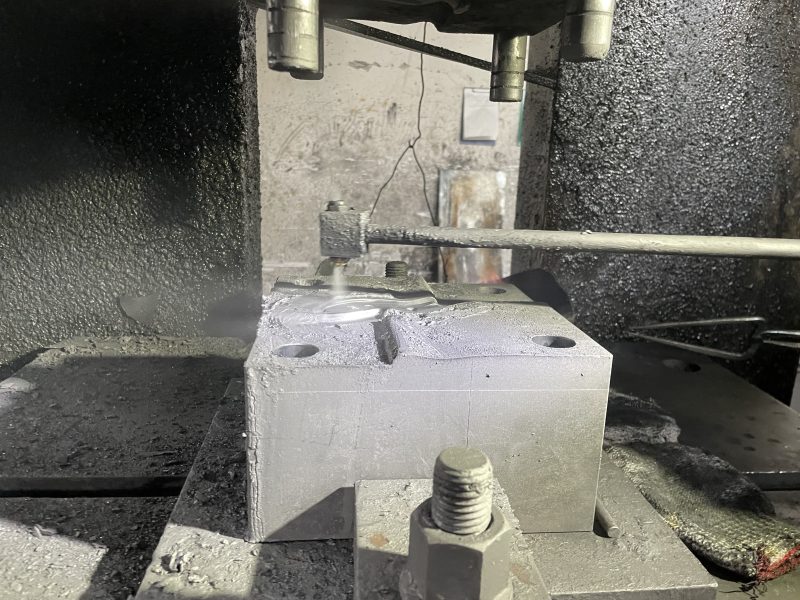
一、5 系铝合金是什么:以镁为核心的 “防锈铝”
1. 合金系定位
5 系铝合金是以镁(Mg)为主要合金元素的铝合金系列,镁含量通常在 1%-5% 之间,部分牌号高达 5%-6%。由于镁的加入显著提高了铝合金的耐腐蚀性,特别是在海洋环境和工业大气中的耐蚀性,5 系铝合金俗称 “防锈铝”,是铝合金中耐腐蚀性最好的系列之一。 5 系铝合金属于不可热处理强化铝合金(或热处理强化效果有限),主要通过加工硬化(冷作硬化)和固溶强化来提高强度,不能通过固溶淬火 + 人工时效获得像 6 系、7 系那样的大幅强度提升。这一特点决定了 5 系铝合金的强度上限不如 6 系和 7 系,但也带来了焊接性好、耐腐蚀、低温韧性好等独特优势。
2. 常见牌号与成分
表格
|
牌号
|
Mg 含量(%) |
其他元素 |
特点 |
典型应用 |
|
5052
|
2.2-2.8 |
Cr0.15-0.35 |
中等强度,耐蚀性好,应用最广 |
薄板、船舶、汽车、五金 |
| 5083 |
4.0-4.9 |
Mn0.4-1.0, Cr0.05-0.25 |
高强度,耐蚀性优异,焊接性好 |
船舶、压力容器、轨道交通
|
|
5A06
|
5.8-6.8 |
Mn0.5-0.8, Ti0.02-0.10 |
中国牌号,超高镁含量,强度高 |
航空、船舶、焊接结构 |
| 5754 |
2.6-3.6 |
Mn0.5, Cr0.3 |
中等强度,耐蚀性好,焊接性优 |
汽车车身、船舶、储罐
|
|
5005
|
0.5-1.1 |
— |
低强度,高塑性,耐蚀性好 |
建筑装饰、炊具、薄板
|
| 5182 |
4.0-5.0 |
Mn0.2-0.5 |
高强度,加工硬化效果好 |
易拉罐盖、汽车结构件
|
3. 5 系铝合金的核心性能特点
- 耐腐蚀性优异:5 系是铝合金中耐腐蚀性最好的系列,特别是在海洋环境、潮湿环境和工业大气中,耐蚀性远优于 2 系和 7 系,与 6 系相当或更优。镁的加入使铝合金表面形成更致密的氧化膜,提高了抗腐蚀能力;
- 焊接性好:5 系铝合金是铝合金中焊接性最好的系列之一,熔焊后焊缝强度可达母材的 80%-90%,且不易产生焊接裂纹。这是 5 系相比 6 系、7 系的重要优势(6 系焊接性一般,7 系焊接性差);
- 中等强度:5 系铝合金强度中等,退火状态抗拉强度约 180-300MPa,加工硬化状态可达 300-400MPa。虽然不如 6 系 – T6(310-360MPa)和 7 系 – T6(500-600MPa),但对于很多耐腐蚀、焊接结构件来说已经足够;
- 低温韧性好:5 系铝合金在低温下(-40℃至 – 196℃)仍保持良好的韧性,不会发生脆性转变,适合低温环境和液氮、液氧等低温容器;
- 塑性好、成型性优:5 系铝合金退火状态塑性好,适合冲压、弯曲、旋压等冷成型工艺,也适合锻造;
- 密度略高:由于镁的密度(74g/cm³)低于铝(2.70g/cm³),5 系铝合金密度约 2.64-2.68g/cm³,比 6 系(2.70g/cm³)略低;
- 不可热处理强化:5 系不能通过固溶淬火 + 人工时效大幅提高强度,主要靠加工硬化和固溶强化,这是 5 系的主要局限。
二、5 系铝合金的锻造工艺性能
5 系铝合金的锻造性能与 6 系、7 系有明显不同,了解这些差异是做好 5 系锻件的前提。
1. 锻造温度区间
5 系铝合金的锻造温度区间比 6 系略窄,但比 7 系宽:
- 始锻温度:一般为 450-500℃,5052 约 480℃,5083 约 470℃,5A06 约 460℃;
- 终锻温度:一般为 350-380℃;
- 锻造温度区间:约 100-130℃,比 6 系(约 140℃)略窄,比 7 系(约 80-100℃)宽。 5 系铝合金的过烧温度较高(约 560-590℃),远高于始锻温度,因此过烧风险比 7 系小得多,加热温度控制相对容易。但镁含量高的牌号(如 5A06)在高温下容易氧化和吸氢,加热时需要注意保护。
2. 变形抗力
5 系铝合金的变形抗力介于 6 系和 7 系之间:
- 高温下(450℃左右)变形抗力约 80-120MPa,比 6061(约 70-100MPa)略高,比 7075(约 100-150MPa)低;
- 镁含量越高,变形抗力越大,5A06 的变形抗力接近 7 系;
- 5 系铝合金对变形速度的敏感性比 7 系低,可以采用较快的锻造速度。
3. 塑性与成型性
5 系铝合金高温塑性好,成型性优良:
- 退火状态延伸率可达 15%-25%,高温下延伸率更高;
- 适合锻造复杂形状的锻件,包括深腔、薄壁等难成型结构;
- 镁含量高的牌号(5A06)塑性略低,但仍优于 7 系。
4. 锻造比与变形量
5 系铝合金锻造比要求:
- 总锻造比一般不小于 3,对于重要受力件建议 4-6;
- 由于 5 系不可热处理强化,锻造变形量对晶粒细化和性能提升更为重要 —— 足够的锻造比可以打碎铸态粗大晶粒,获得细小均匀的再结晶组织,提高强度和韧性;
- 每道次变形量控制在 20%-40%,比 7 系略大,因为 5 系塑性好、变形抗力适中。
5. 模具预热与润滑
- 模具预热温度:200-300℃,比 7 系略低,因为 5 系锻造温度高、塑性好,模具温度低一些不会导致坯料表面快速降温;
- 润滑剂:石墨基润滑剂或水基石墨润滑剂,涂抹均匀即可。5 系铝合金粘模倾向比 6 系略大(镁含量高容易粘模),需要注意润滑效果。

三、5 系铝合金锻造的关键工艺参数
1. 加热工艺
- 加热温度:5052 约 470-490℃,5083 约 460-480℃,5A06 约 450-470℃,镁含量越高,加热温度应略低(避免氧化和吸氢);
- 加热方式:电阻炉加热优先,炉温均匀性好。镁含量高的牌号建议采用带保护气氛的加热炉,减少氧化和吸氢;
- 保温时间:按坯料直径计算,每毫米直径保温 1-1.5 分钟,确保热透;
- 注意事项:5 系铝合金过烧温度高,过烧风险小,但高温下镁容易氧化烧损,加热时间不宜过长;镁含量高的牌号(5A06)在高温下容易吸氢,导致锻件出现气孔,需要控制加热气氛和保温时间。
2. 锻造工艺
- 锻造速度:5 系对变形速度敏感性低,可以采用中等偏快的锻造速度,提高生产效率;
- 锻造方式:优先采用液压机锻造,变形平稳、压力均匀;也可以采用机械锤锻造,但要注意控制打击能量;
- 多火次锻造:对于大型或复杂 5 系锻件,可能需要多火次锻造。每次回炉加热时要注意控制加热时间,避免镁过度氧化;
- 终锻温度:不低于 350℃,低于此温度 5 系塑性下降,继续锻造容易产生裂纹。
3. 锻后冷却
5 系铝合金锻后冷却方式对性能有重要影响:
- 空冷:锻后在空气中自然冷却,冷却速度慢,组织均匀,内应力小,适合大多数 5 系锻件;
- 水冷:锻后快速水冷,可以获得更细的晶粒和更高的强度(固溶强化效果),但内应力大,容易变形。对于需要提高强度的 5 系锻件,可以采用锻后水冷;
- 注意事项:5 系不可热处理强化,锻后冷却的主要作用是控制晶粒尺寸和内应力,而不是固溶强化。一般采用空冷即可,对强度有特殊要求时可考虑水冷。

四、5 系铝合金的热处理与强化机制
1. 为什么 5 系不可热处理强化
5 系铝合金的主要合金元素是镁,镁在铝中的溶解度随温度变化较大(室温约 2%,高温约 15%),理论上可以通过固溶淬火获得过饱和固溶体。但 5 系铝合金的析出相(β 相,Al3Mg2)在铝基体中的析出速度非常慢,在室温下几乎不析出,在人工时效温度下也需要很长时间才能析出,且析出相的强化效果有限。因此,5 系铝合金不能像 6 系(析出 Mg2Si)和 7 系(析出 MgZn2)那样通过固溶淬火 + 人工时效获得显著的强度提升,被归类为 “不可热处理强化铝合金”。
2. 5 系的强化方式
虽然不可热处理强化,但 5 系铝合金可以通过以下方式提高强度:
- 加工硬化(冷作硬化):通过冷变形(冷轧、冷锻、冷拉拔)使位错密度增加,提高强度。5 系铝合金加工硬化效果明显,5052-H34 状态抗拉强度可达 260MPa,5083-H116 状态可达 310MPa;
- 固溶强化:镁原子溶入铝基体,产生晶格畸变,提高强度。镁含量越高,固溶强化效果越强;
- 细晶强化:通过锻造变形和再结晶获得细小晶粒,提高强度和韧性。足够的锻造比是获得细晶的关键;
- 退火软化:与强化相反,退火可以消除加工硬化、恢复塑性。5 系铝合金常用退火状态(O 状态),抗拉强度 180-290MPa,延伸率 15%-25%。
3. 5 系锻件的常用状态
表格
|
状态
|
含义 |
强度 |
塑性 |
适用场景 |
|
O
|
退火 |
低 |
高 |
需进一步冷成型、焊接结构 |
| H112 |
加工硬化(热加工后) |
中 |
中 |
锻件常用状态,有一定强度
|
|
H32/H34
|
加工硬化 + 稳定化处理 |
中高 |
中 |
需提高强度的薄板、型材
|
| H116 |
加工硬化(耐腐蚀级) |
中高 |
中 |
船舶、海洋环境用 5083
|
对于 5 系锻件,最常用的是H112 状态(热锻后空冷,不进行额外冷加工),具有中等强度和良好的韧性。如果需要更高强度,可以在锻后增加冷变形工序(如冷整形、冷压),但会降低塑性。
4. 5 系锻件的去应力退火
5 系锻件锻造后存在残余应力,对于尺寸稳定性要求高的件,建议进行去应力退火:
- 去应力温度:250-350℃;
- 保温时间:1-3 小时(按厚度计算);
- 冷却方式:随炉冷却或空冷;
- 注意事项:去应力退火会略微降低强度(约 5%-10%),但能显著消除残余应力、提高尺寸稳定性。对于需要 CNC 精加工的 5 系精密锻件,建议在粗加工后进行去应力退火,再精加工。
五、5 系铝合金锻造常见缺陷与预防
1. 氧化与吸氢
- 现象:锻件表面氧化皮厚,内部出现气孔、疏松;
- 原因:5 系镁含量高,高温下镁容易氧化烧损,同时容易吸收氢气,冷却后氢气析出形成气孔;
- 预防:控制加热温度和保温时间,避免长时间高温加热;镁含量高的牌号采用保护气氛加热;锻造前清除表面氧化皮;必要时进行除气处理。
2. 粘模
- 现象:锻件表面粗糙,金属粘附在模具上,脱模困难;
- 原因:5 系镁含量高,高温下容易与模具发生粘附;润滑不足或润滑剂选择不当;
- 预防:选择合适的润滑剂(石墨基),涂抹均匀;模具预热到合适温度;控制锻造温度,避免温度过高;必要时在模具表面涂脱模剂。
3. 晶粒粗大
- 现象:锻件晶粒粗大,力学性能下降,特别是塑性和韧性降低;
- 原因:锻造比不足,铸态粗大晶粒未被充分打碎;终锻温度过高,晶粒长大;锻后冷却过慢;
- 预防:保证足够的锻造比(不小于 3);控制终锻温度不超过 400℃;锻后适当加快冷却速度;对于重要受力件,增加冷变形工序细化晶粒。
4. 开裂
- 现象:锻件表面或内部出现裂纹,多发生在高变形区和厚薄交界处;
- 原因:终锻温度过低,塑性下降;变形量过大,变形速度过快;锻件结构不合理(尖角、薄壁);
- 预防:控制终锻温度不低于 350℃;每道次变形量不超过 40%;采用中等锻造速度;优化锻件结构,加大圆角;必要时增加预锻工序。
5. 性能不均匀
- 现象:锻件不同部位的硬度和强度差异大;
- 原因:变形不均匀,某些区域变形量不足,晶粒粗大;锻后冷却不均匀;
- 预防:优化锻造工艺,使各部位变形均匀;保证足够的锻造比;锻后采用均匀的冷却方式;必要时进行均匀化退火。

六、5 系锻件的典型应用领域
1. 船舶与海洋工程
5 系铝合金是船舶和海洋工程的首选材料:
- 高速船、游艇、巡逻艇的船体结构(5083、5A06);
- 海洋平台、海上风电的结构件和配件;
- 船舶管道、阀门、泵体、法兰;
- 海水淡化设备、海洋养殖设备结构件。 5 系在海洋环境中的耐腐蚀性是其他系列无法替代的,5083-H116 是船舶用铝合金的标准牌号。
2. 汽车与轨道交通
- 新能源汽车电池托盘、车身结构件(5754、5083);
- 汽车油箱、排气管、悬挂部件;
- 轨道交通车辆车身、内饰结构件(5083、5A06);
- 油罐车、化工液体运输车的罐体。 5 系的耐腐蚀性和焊接性使其在汽车和轨道交通的焊接结构件中广泛应用。
3. 压力容器与化工设备
- 液化天然气(LNG)储罐、低温容器(5083,利用其优良的低温韧性);
- 化工反应釜、管道、阀门、泵体;
- 食品饮料储罐、酿造设备;
- 灭火器、气瓶。 5 系的耐腐蚀性和焊接性使其成为压力容器和化工设备的理想材料。
4. 航空航天
- 飞机油箱、管道、内饰结构件(5A06、5052);
- 火箭低温燃料储罐(5083,利用低温韧性);
- 卫星结构件、航天器配件。 5 系在航空航天中主要用于耐腐蚀、焊接结构和低温容器,承力结构则多用 7 系。
5. 其他领域
- 建筑装饰:门窗、幕墙、装饰板(5005、5052);
- 运动器材:滑雪板、冲浪板、登山器材;
- 电子电器:散热片、外壳、框架;
- 五金工具:手动工具、厨具、餐具。
七、5 系锻件选型建议
1. 什么时候选 5 系
- 产品在腐蚀环境中使用(海洋、潮湿、化工),需要优异的耐腐蚀性;
- 产品需要焊接,且要求焊缝强度高;
- 产品在低温环境中使用,需要良好的低温韧性;
- 产品强度要求中等(抗拉强度 200-350MPa),不需要超高强度;
- 产品形状复杂,需要良好的锻造塑性。
2. 什么时候不选 5 系
- 产品要求超高强度(抗拉强度 400MPa 以上),应选 7 系;
- 产品要求高强度 + 良好成型性,应选 6 系;
- 产品需要通过热处理大幅提高强度,应选 6 系或 7 系;
- 产品在高温环境中长期使用(超过 150℃),5 系强度下降明显,应选 2 系或其他高温合金。
3. 牌号选择建议
表格
|
使用场景
|
推荐牌号 |
理由
|
|
通用耐腐蚀结构件
|
5052 |
性价比高,耐蚀性好,应用最广 |
| 船舶、海洋环境 |
5083-H116 |
高强度,耐蚀性优异,船舶标准牌号
|
|
高强度焊接结构
|
5A06 |
超高镁含量,强度高,焊接性好 |
| 汽车车身、储罐 |
5754 |
中等强度,耐蚀性好,焊接性优
|
|
低温容器
|
5083 |
优良的低温韧性,适合 LNG 等低温环境
|
| 建筑装饰、薄板 |
5005 |
低强度,高塑性,耐蚀性好,成本低
|
常见问题解答(FAQ)
Q:5 系铝合金真的不能热处理强化吗?那锻件强度怎么保证? A:5 系铝合金确实不能像 6 系、7 系那样通过固溶淬火 + 人工时效获得显著的强度提升,因为 5 系的析出相(Al3Mg2)析出速度极慢、强化效果有限。但 5 系锻件可以通过以下方式保证强度:①足够的锻造比(不小于 3),打碎铸态粗大晶粒,获得细晶组织;②镁的固溶强化作用,镁含量越高强度越高;③锻后适当加快冷却,获得更细的晶粒;④必要时增加冷变形工序(冷整形、冷压),利用加工硬化提高强度。5083-H112 状态锻件抗拉强度可达 270-320MPa,对于大多数耐腐蚀、焊接结构件来说已经足够。
Q:5 系铝合金锻件可以阳极氧化吗?效果怎么样? A:5 系铝合金可以阳极氧化,且氧化膜的耐腐蚀性很好。但 5 系阳极氧化后颜色偏灰白,不如 6 系(6061)氧化后明亮美观,且镁含量高的牌号(5A06)氧化后容易出现色差和斑点。对于外观要求高的件,建议采用染色处理或喷塑,或者考虑用 6 系。5 系的优势是耐腐蚀性和焊接性,不是外观。
Q:5 系和 6 系,锻造难度哪个大? A:整体来说,6 系锻造难度略低于 5 系。主要原因:①6 系锻造温度区间更宽(约 140℃ vs 5 系约 100-130℃);②6 系变形抗力略低;③6 系粘模倾向比 5 系小;④6 系可热处理强化,性能调整更灵活。但 5 系也有优势:过烧温度高,过烧风险小;塑性好,复杂形状成型性好。总体来说,5 系锻造难度中等,比 6 系略难,比 7 系容易。
Q:5 系铝合金锻件焊接后需要热处理吗? A:5 系铝合金焊接后一般不需要热处理。因为 5 系不可热处理强化,焊接后的软化区(热影响区)无法通过热处理恢复强度。5 系焊接接头的强度主要靠母材的加工硬化和焊缝的填充材料保证。焊接后可以进行去应力退火(250-350℃保温 1-3 小时),消除焊接残余应力,但会略微降低强度。对于重要焊接结构,建议采用 5356 或 5183 焊丝,焊缝强度和耐腐蚀性更好。
Q:5 系铝合金锻件的成本比 6 系高还是低? A:5 系铝合金原材料价格与 6 系相当或略低(5052 比 6061 略便宜,5083 比 6061 略贵)。锻造加工成本方面,5 系锻造难度中等,与 6 系相当或略高(粘模、氧化等问题增加了工艺难度)。总体来说,5 系锻件的综合成本与 6 系相当,具体看牌号和产品复杂度。对于耐腐蚀、焊接结构件,5 系的性价比很高。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
材料范围:1 系 – 7 系全系列铝合金,含 5052、5083、5A06 等 5 系防锈铝合金
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取工艺方案与报价。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 5 系铝合金锻造性能与应用全解析:被低估的 “防锈铝” 锻造潜力
 立即咨询