广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件可制造性设计(DFM)全指南:从图纸到量产的避坑手册
很多工程师在设计铝合金锻件时,只关注产品的功能和外观,忽略了锻造工艺的可制造性(DFM,Design for Manufacturing)。结果图纸画得很漂亮,发到锻造厂却被告知 “这个结构锻不出来”、”圆角太小会折叠”、”壁厚太薄充不满”,反复改图、反复改模,研发节点一拖再拖,成本一涨再涨。据统计,锻件设计阶段决定了产品 70%-80% 的制造成本和品质风险,设计阶段的一个小改动,可能节省后续几十万的改模和返工成本。本文系统讲解铝合金锻件 DFM 设计的 10 大核心要素 —— 圆角设计、拔模斜度、壁厚设计、腹板与筋条、孔与凹腔、凸台与 bosses、公差与余量、分模面选择、材料与状态选择、表面处理设计,并给出具体的设计参数建议和常见错误案例,帮助结构工程师在设计阶段就规避锻造问题,实现 “一次设计、一次开模、一次量产”。
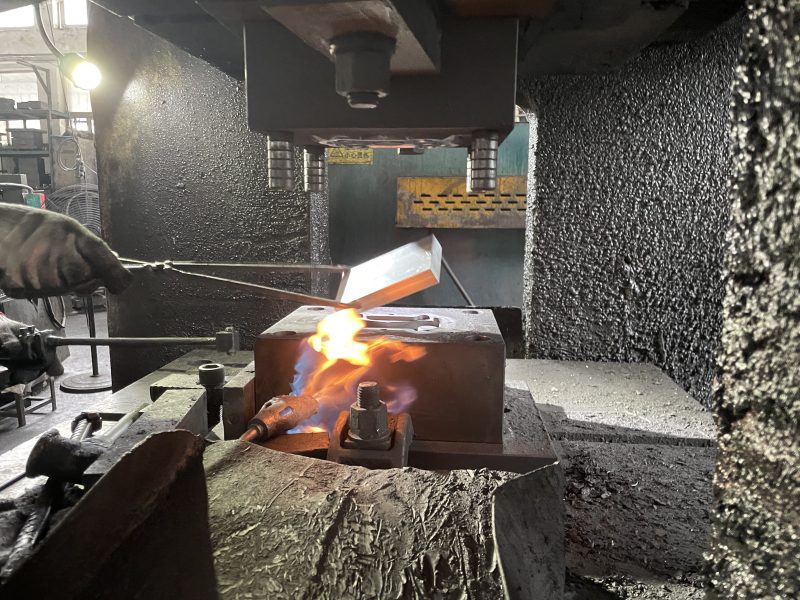
很多人以为锻造是 “把金属挤进模具,想要什么形状就有什么形状”,其实锻造有其固有的工艺限制。锻造是通过模具施压使金属塑性变形充满模膛,金属的流动有规律 —— 它往阻力小的方向流、往空间大的地方流、沿着模具表面流。如果设计违背了金属流动规律,就会产生折叠、充型不满、裂纹等缺陷。 DFM 的核心思想就是:在设计阶段就考虑锻造工艺的限制,让设计顺应金属流动规律,而不是让工艺去迁就不合理的设计。
做好 DFM 设计,可以带来以下实实在在的收益:
DFM 不是 “设计完了再检查”,而是贯穿设计全过程:
圆角是锻件设计中最重要的 DFM 要素,没有之一。圆角太小,是导致锻造折叠、裂纹、充型不满的头号原因。
表格
|
圆角类型 |
最小建议值 | 推荐值 | 说明 |
|
外圆角(凸圆角) |
R0.5 | R1.0-R2.0 | 外圆角对锻造影响较小,但太小会导致应力集中 |
| 内圆角(凹圆角) | R1.5 | R2.0-R3.0 |
内圆角是折叠高发区,必须足够大 |
|
深腔底部圆角 |
R2.0 | R3.0-R5.0 | 深腔金属流动阻力大,圆角要更大 |
| 筋条根部圆角 | R1.5 | R2.0-R3.0 |
筋条与腹板交界处是应力集中和折叠高发区 |
| 孔口圆角 | R1.0 | R1.5-R2.0 |
孔口圆角便于金属流动和后续加工 |
拔模斜度(Draft Angle)是为了使锻件能顺利从模具中取出而在垂直于分模面的侧壁上设计的斜度。没有拔模斜度或斜度太小,锻件会卡在模具里,强行脱模会导致锻件表面拉伤、模具损坏。
表格
|
部位 |
最小斜度 | 推荐斜度 | 说明 |
|
外壁(外拔模) |
1° | 1.5°-3° | 外壁斜度可以小一些 |
| 内壁(内拔模) | 2° | 3°-5° |
内壁锻件冷却收缩会抱紧模具,斜度要更大 |
|
深腔侧壁 |
3° | 5°-7° | 深腔脱模阻力大,斜度要更大 |
| 筋条侧壁 | 1.5° | 2°-3° |
筋条细长,脱模时容易变形 |
| 高凸台侧壁 | 2° | 3°-5° |
高凸台脱模阻力大 |
壁厚是锻件设计的关键参数,壁厚太大浪费材料、增加成本,壁厚太小锻造困难、容易充不满。
铝合金锻件的最小壁厚受锻造工艺限制:
壁厚均匀性比最小壁厚更重要:
腹板(Web)和筋条(Rib)是锻件中常见的结构,腹板提供连接和支撑,筋条提供刚度和强度。设计合理的腹板 + 筋条结构,可以在减轻重量的同时保证刚度。
孔和凹腔是锻件中常见的结构,但锻造时直接成型孔和深腔有很多限制,需要谨慎设计。
凸台(Boss)是锻件表面突出的结构,常用于安装面、连接面、定位面。凸台设计要考虑锻造充型和脱模。
锻件的公差和加工余量设计直接影响成本和品质。公差定得太严,锻造难度大、成本高;加工余量留得太多,浪费材料、增加 CNC 加工时间;留得太少,锻件表面缺陷加工不掉。
铝合金模锻件的公差一般按 GB/T 12361 或企业标准执行:
锻件需要 CNC 精加工的面,要留加工余量:
分模面(Parting Line)是模具上模和下模的分界面,分模面的选择直接影响锻件成型、脱模、模具复杂度和飞边处理。
材料选择是锻件设计的重要环节,材料选得对不对,直接影响锻件的性能、成本和锻造难度。
表格
|
系列 |
代表牌号 | 强度 | 耐蚀性 | 焊接性 | 锻造难度 | 典型应用 |
|
1 系 |
1060, 1070 | 低 | 优 | 优 | 易 | 导电、导热、装饰 |
|
2 系 |
2A12, 2A14 | 中高 | 一般 | 差 | 中 | 航空、高温结构 |
| 3 系 | 3003 | 低 | 优 | 优 | 易 |
散热、容器、管道 |
|
5 系 |
5052, 5083 | 中 | 优 | 优 | 中 |
船舶、汽车、压力容器 |
| 6 系 | 6061, 6082 | 中 | 良 | 良 | 易 |
通用结构件、自行车 |
| 7 系 | 7075, 7050 | 高 | 差 | 差 | 难 |
航空、高端装备 |
表面处理(阳极氧化、喷塑、喷砂等)是锻件的最后一道工序,设计时就要考虑表面处理的工艺要求。
在模具开制前,用以下清单做最后一次 DFM 检查:
深圳某智能装备企业,设计一款铝合金机器人关节壳体,最初设计:
Q:我们公司的结构设计师不懂锻造工艺,怎么做好 DFM? A:三个建议:①把这篇 DFM 指南发给设计师,让他们了解基本的锻造工艺限制(圆角、拔模、壁厚等);②在产品设计初期就引入锻造厂家的工程师,共同参与设计评审,把锻造经验前置到设计阶段;③建立 DFM 检查清单,图纸冻结前按清单逐项检查。广东鑫平富提供免费 DFM 分析服务,客户发来图纸后,工程师会出具详细的可制造性分析报告,指出设计中存在的问题并给出优化建议。
Q:DFM 建议和产品功能冲突怎么办?比如功能上必须小圆角、必须薄壁。 A:DFM 不是要求你牺牲产品功能,而是在功能允许的范围内优化结构。如果功能上必须小圆角(如装配干涉),可以在锻件上留大圆角,后续 CNC 加工成小圆角 —— 虽然增加了加工成本,但比锻造直接做小圆角更可靠。如果必须薄壁(如减重),可以评估特殊锻造工艺(如等温锻造、多向锻造),但成本会大幅增加。关键是要在功能和工艺之间找到平衡,而不是走极端。
Q:DFM 分析要收费吗?要多久? A:广东鑫平富提供免费 DFM 分析服务,不收费。客户发来 3D/2D 图纸后,工程师一般 1-2 个工作日内出具 DFM 分析报告,包括:①锻造可行性评估;②结构问题清单(圆角、拔模、壁厚、筋条等);③优化建议(具体改哪里、改成什么参数);④工艺方案建议(材料、热处理、分模面等);⑤预估模具费和单件费。客户可以根据 DFM 报告修改设计,也可以与工程师讨论优化方案。
Q:已经开模了,发现设计有 DFM 问题,还能改吗? A:已经开模后再改,成本和时间都会增加 —— 修改模具需要几千到几万的改模费,每次改模需要 1-2 周。但如果问题严重(如折叠、充型不满导致锻件报废),不改也不行,只能改模。建议在开模前做好 DFM 检查,避免开模后再改。如果已经开模,与锻造工程师沟通,评估是改模划算还是重新开模划算,有时候问题严重的话,重新开模比反复改模更省钱。
Q:不同锻造厂家的 DFM 建议不一样,听谁的? A:不同厂家的设备、经验、工艺路线不同,DFM 建议可能有差异,这是正常的。建议:①找经验丰富、做过类似产品的厂家做 DFM,他们的建议更可靠;②如果多家建议不一致,分析差异的原因 —— 是设备不同?工艺路线不同?还是经验不同?③关键问题(如圆角太小会折叠)各家建议应该一致,这些是硬约束,必须改;非关键问题(如拔模斜度 1° 还是 1.5°)可以根据实际情况选择。最终选择你信任的厂家,按他们的建议执行。
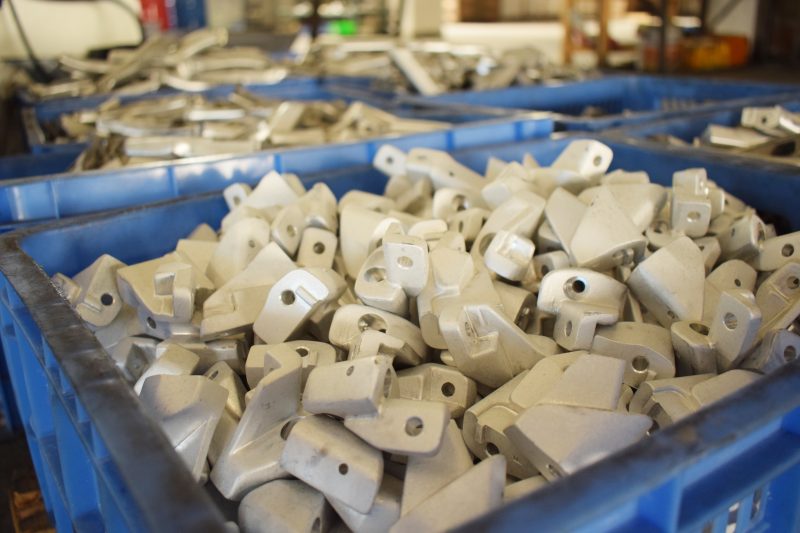
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
增值服务:免费 DFM 可制造性分析、免费工艺方案评估、免费报价
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取 DFM 分析报告与工艺方案,支持预约上门验厂考察。
 立即咨询