广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻造毛坯厂家推荐|技术工程师选型与技术评估完整指南
对于结构工程师、工艺工程师来说,锻造毛坯不是简单的半成品采购。很多项目的后期麻烦,根源都来自毛坯阶段:毛坯余量设计不合理,造成 CNC 工时暴增、刀具损耗严重;金属流线被切断,受力零件疲劳寿命不达标;内部折叠、微裂纹在毛坯阶段看不出来,机加工之后才批量暴露;热处理变形失控,整批毛坯报废;图纸沟通不到位,毛坯基准错乱,后续装夹找正困难。
工程师的痛点非常现实:毛坯报价看着很低,但把后续机加工工时、报废、调试时间算进去,综合成本反而更高。市面上毛坯厂家良莠不齐,有的只追求锻打成型,不考虑后端机加工;有的只看外观,对内部组织、流线、热处理变形缺少管控。
本文完全站在技术工程师视角,不讲销售话术,聚焦毛坯的技术指标、图纸对接要点、核心评估维度,梳理工程师高频踩坑点,提供一套可用于内部评审的技术评估清单;同时介绍广东鑫平富的毛坯交付配套能力,帮助工程师筛选适配项目的锻造毛坯供应商,从源头降低后端加工与装配风险。
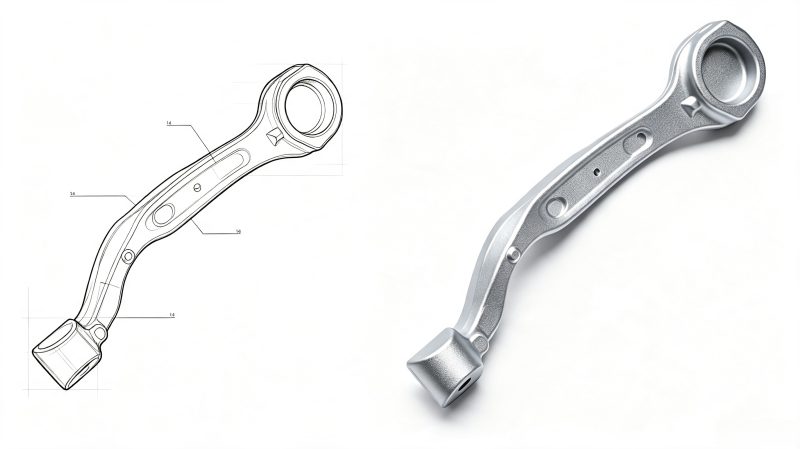
很多工程师有一个误区:锻造毛坯只是 “粗料”,只要外形大致差不多,剩下交给 CNC 车间去铣就可以。实际工程经验告诉我们,毛坯的先天缺陷,绝大多数无法依靠后加工完全消除。
余量留太大:CNC 切削量大,刀具磨损快,加工周期拉长,铝废料变多,项目加工成本飙升。 余量留太小:锻造毛坯存在的氧化皮、微小凹坑、热处理变形,机加工后无法完全去除,成品零件表面残留黑皮、凹坑,直接报废。 不同 CT 精度等级的模锻毛坯,单边合理余量区间差异巨大,余量设计不是拍脑袋决定,需要毛坯厂和结构工程师协同确认。
铝合金模锻的核心优势就是连续的金属流线,提升疲劳强度。 如果毛坯分模面、筋条位置设计不合理,会造成流线被切断、流线外露。即便外观尺寸全部合格,零件在交变振动工况下,疲劳寿命会大幅下降。这个问题肉眼无法识别,只有金相才能确认,但后果会反映在整机可靠性上。
折叠、微小淬火裂纹、夹杂等缺陷,很多埋藏在毛坯基体内部,毛坯外观检查完全看不出来。等到 CNC 铣掉一层材料,缺陷暴露,此时已经消耗大量机加工工时,损失远大于毛坯本身价值。
7075 等 7 系铝合金毛坯淬火会产生内应力,发生翘曲、扭曲变形。如果毛坯厂没有校形工序,毛坯来料翘曲量大,CNC 装夹找正难度成倍增加,甚至部分毛坯无法加工出合格成品。
部分毛坯厂家只保证外形轮廓,不考虑后端机加工基准,没有预留可靠的工艺凸台、定位面。工程师拿到毛坯,CNC 车间很难找正,每一件都要反复打表找正,加工效率极低。
小结:采购毛坯,买的不只是一块锻打出来的铝料,更是一套适配后续 CNC 加工、热处理、装配的完整工艺方案。
作为技术工程师,评估毛坯供应商,不要只看厂房大小、设备台数,要把关注点落到输出的毛坯技术状态,下面六大维度,可直接复制用于供应商技术评审。
优秀毛坯供应商,拿到客户 3D 成品图,不是直接开模,而是输出毛坯预锻图、终锻图,同步确认:加工余量分布、分模面位置、拔模斜度、圆角、工艺基准凸台。 重点核查点:
❌风险信号:直接拿客户成品图纸开模,不输出毛坯图,不评估分模、流线、基准问题,只问什么时候开模。
毛坯 CT 精度等级直接决定单边加工余量,是毛坯最重要的技术指标之一。
表格
|
模锻毛坯精度等级 |
常规单边加工余量 | 适用说明 |
|
CT7 |
0.3-0.5mm |
精密毛坯,适合高精度受力件,模具成本高 |
|
CT8 |
0.5-1.0mm | 中小件主流精密模锻毛坯,综合性价比最高 |
| CT9 | 1.0-2.0mm |
普通模锻毛坯,适合非关键结构件 |
| CT10 及以下 | 2.0-3.0mm 以上 |
粗模锻,后端 CNC 切削量大 |
工程师实操注意: 1、余量不能一概而论,壁厚突变位置、7075 易变形部位,余量需要适度放大,抵消热处理变形; 2、要求厂家提供同类型零件的毛坯样件,实测各部位实际余量,而不是只看书面理论数值; 3、重点关注:同一批次毛坯,余量波动大不大,波动大代表模具磨损、设备稳定性差。
毛坯性能根基来自原材料 + 热处理。 1)原材料:是否采用国标原生铝棒,入厂光谱检测,批次资料可追溯;拒绝来源不明回收料。7075 等高强毛坯尤其关键。 2)热处理模式:自有热处理,还是长期固定外协,拒绝到处临时找热处理作坊。7 系铝合金淬火、时效窗口窄,临时外协会造成批次硬度、变形量剧烈波动。 3)热处理之后,是否配套校形工序。对于薄壁、异形毛坯,校形直接决定毛坯翘曲变形量,直接影响 CNC 装夹。 4)每一批次是否提供硬度记录;关键受力毛坯,可协商提供拉伸试样数据。
毛坯属于半成品,不可能做到成品件全检,但供应商需要建立对应毛坯的检验标准。
注意:毛坯阶段超声波探伤排查内部缺陷会增加成本,工程师根据零件风险等级,在技术协议明确是否要求 UT 探伤。
❌避坑提醒:不要指望毛坯厂把所有内部缺陷 100% 筛完,高风险受力件,需要在技术协议约定缺陷判定标准,明确哪些缺陷毛坯阶段必须拒收。
很多毛坯厂只关心 “锻打成型”,完全不考虑后端 CNC 车间好不好加工。 工程师需要向厂家确认这几点: 1、毛坯是否预留稳定装夹基准 / 工艺凸台; 2、分模面飞边残留控制,飞边残留过大,CNC 第一刀切削冲击大,刀具容易崩损; 3、热处理变形量控制范围,给出毛坯翘曲的允许范围; 4、毛坯表面氧化皮处理方式,喷砂 / 抛丸,减少后续机加工刀具磨损。
新品开发过程,图纸经常迭代。需要确认: 1、毛坯修改,是技术人员评估改动对分模、流线、余量的影响,还是直接改模具; 2、改模周期,改模后是否重新做毛坯样件确认; 3、改模费用核算是否透明。
同样一份零件,A 厂毛坯单价更低,但单边余量 2mm;B 厂毛坯单价略高,单边余量 0.8mm。 表面看 A 毛坯更便宜,但是 CNC 工时、刀具损耗、铝废料大幅增加。批量放大之后,后端多花的加工成本,远远超过毛坯省下的钱。
工程师对策:做完整成本测算,毛坯成本 + 预估 CNC 工时成本综合评估,不能只对比毛坯单价。
厂家直接拿成品 3D 开模,没有做锻造毛坯转化,没有工艺凸台。毛坯回来之后,CNC 车间无可靠定位基准,每件反复找正,加工效率暴跌。
工程师对策:技术协议明确,供方必须输出锻造毛坯 3D 与 2D 工程图,明确毛坯余量、分模面、基准、拔模斜度。
第一批毛坯翘曲小,CNC 加工顺利;第二批换了一家热处理作坊,毛坯翘曲严重,大量毛坯装夹无法校正,直接报废。
工程师对策:高风险 7 系毛坯,必须锁定热处理合作单位,禁止随意更换外协厂,技术协议写明。
毛坯来料肉眼全部合格,CNC 铣掉一层,发现折叠裂纹。根源是毛坯内部缺陷,毛坯目视无法检出。等到发现,已经消耗大量机加工工时。
工程师对策:高危受力件,在技术协议约定毛坯 PT 渗透抽检;样机阶段就做解剖金相验证,确认流线和内部质量,不要等到大批量。
工程师内部评审,可直接使用下表打分。
表格
| 评审项目 | 评审内容 | 分值 |
|
毛坯图纸与 DFM 能力 |
输出独立毛坯图;分模面、余量、圆角、工艺基准评估;提供优化建议 | 25 |
| 毛坯精度与余量控制 | CT 精度等级;各部位余量差异化设计;同批次余量波动控制 |
20 |
|
原材料与热处理 |
原材料光谱检测;固定热处理渠道;热处理后校形;硬度批次记录 | 20 |
| 毛坯出厂检验 | 外观、关键尺寸抽样;高危件 PT 探伤支持;缺陷判定标准 |
15 |
|
后端机加工适配 |
预留装夹基准;飞边残留控制;毛坯变形量控制 | 12 |
| 迭代改模技术响应 | 图纸变更评估,改模周期,费用透明 |
8 |
| 合计 |
100 |
参考:75 分以上可以进入试样阶段;65 75 分谨慎评估;低于 65 分不建议导入。
很多后期扯皮,根源就是技术协议写得模糊。采购毛坯,技术协议一定要写清楚下面 5 点: 1、供方必须输出锻造毛坯 3D 及 2D 工程图纸,明确分模面、拔模斜度、各位置加工余量、工艺基准凸台; 2、原材料牌号,每批次提供光谱报告;热处理状态明确,不得随意更换热处理外协单位; 3、毛坯热处理后翘曲变形允许范围,薄壁件必须配套校形工序; 4、毛坯外观缺陷、飞边残留的接收拒收标准;受力件约定 PT 渗透抽检要求; 5、因锻造、热处理工艺原因造成毛坯缺陷,供方承担毛坯报废;毛坯问题造成的机加工工时损失,协商界定责任。
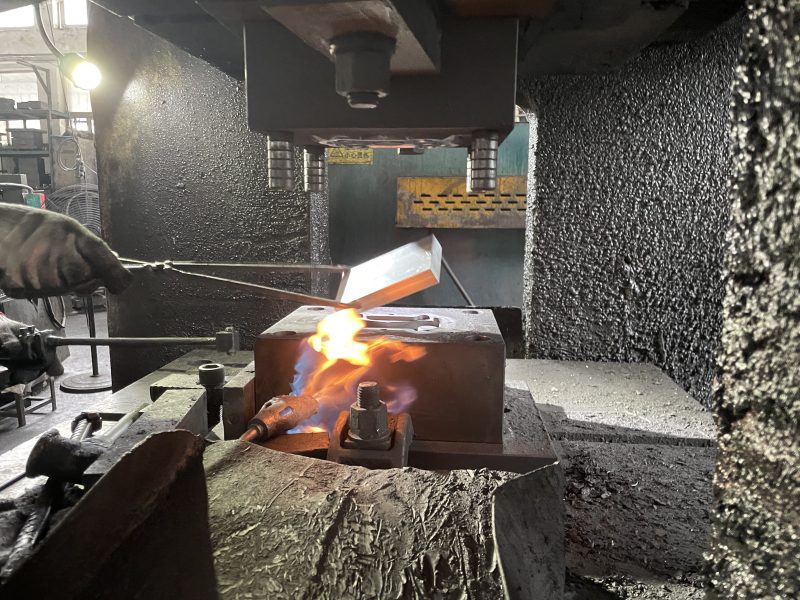
广东鑫平富模锻锻压有限公司,位于深圳光明区,专注 10kg 以内中小件铝合金热模锻。可提供模锻毛坯交付,也可以毛坯 + 粗加工半成品交付,很多研发、设备制造、机器人、出行装备项目的工程师,选择我们作为毛坯供应商。我们站在后端 CNC 加工的角度去做毛坯设计,而不是只追求锻打成型。
1、输出完整锻造毛坯图纸,前置 DFM 评估 拿到客户成品 3D,我们不直接开模。内部输出独立的锻造毛坯 3D、2D 图,明确分模面、拔模斜度、各处加工余量、工艺定位凸台;评估筋条、圆角、金属流线风险,给出图纸优化建议,规避后期 CNC 装夹、受力寿命隐患。
2、毛坯精度可控,余量差异化分配 中小件模锻毛坯常规稳定做到 CT8,高精度项目可做到 CT7;不采用一刀切余量,受力面、基准面、薄壁易变形部位适度调整余量,兼顾毛坯锻造可行性和后端 CNC 加工成本。可提供毛坯喷砂抛丸,减少氧化皮对刀具的损伤。
3、原材料与热处理工艺稳定 原材料入厂光谱检测,采用国标原生铝棒;6061、6082、7075(T6/T73)均可生产;热处理采用长期深度绑定合作单位,禁止随意更换外协;薄壁异形件热处理后配套校形工序,控制毛坯翘曲变形,降低 CNC 装夹难度。每一批次附带硬度检测记录。
4、毛坯出厂检验,支持按需探伤 毛坯出厂做外观目视、关键外形尺寸抽样检测;受力高危毛坯,可按需提供 PT 渗透探伤;所有毛坯交付附带批次资料,满足工程师内部归档、评审使用。
交付模式二选一:①纯模锻毛坯(喷砂抛丸);②毛坯 + 粗加工半成品(预留精加工余量,带工艺基准),客户拿回直接做精铣。
5、适配新品迭代,图纸变更做技术评估 新品开发图纸迭代,修改需求过来,技术人员先评估改动对分模、余量、流线、模具的影响,输出评估之后再执行改模,改模费用明细透明,不盲目改动模具。
适合:机器人、无人机、新能源装备、出行配件等中小件模锻毛坯,研发样机、小批量、中等批量项目; 不适合:十几公斤以上大型自由锻毛坯,十万件级别超大量极致低价毛坯订单。
Q:锻造毛坯是不是余量越大越安全? A:不是。余量过大带来 CNC 工时、刀具、废料成本飙升;但余量过小,无法覆盖锻造误差 + 热处理变形,加工后残留黑皮。最优解:毛坯厂结合零件结构、材质、变形风险,差异化分配各部位余量,而不是全部放大。
Q:毛坯阶段做超声波探伤是不是必须? A:不是必须。毛坯 UT 探伤会显著增加成本。普通非受力结构件不需要;只有高风险交变载荷安全件,才建议在技术协议中约定毛坯 UT 探伤。
Q:7075 毛坯最大的坑是什么? A:第一是热处理外协单位频繁更换,造成每批次变形、硬度波动;第二是淬火翘曲大,没有校形工序,毛坯来料翘曲严重,CNC 无法加工。采购 7075 毛坯,这两点一定要写进技术协议。
Q:供应商只愿意给成品图,不愿意输出独立毛坯图纸,可以合作吗? A:高风险。直接拿成品图开模,分模面、拔模、余量、工艺基准全部由模具工人凭经验处理,工程师无法前置控制,后期很容易出一系列加工、性能问题,不建议受力件这么操作。
Q:毛坯的金属流线怎么确认? A:批量之前样机阶段,建议拿一件毛坯做解剖金相,查看流线走向,确认关键受力位置流线没有被切断。不能只依靠供应商口头承诺。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件热模锻,可交付模锻毛坯 / 毛坯粗加工半成品;免费 DFM 毛坯工艺评估,输出毛坯图纸方案
官网地址:https://www.lvhejinduanzao.com
如果你手上有零件 3D 图纸,我们可以免费输出锻造毛坯方案:包含分模建议、各部位加工余量、工艺基准设计,给到工程师用于内部选型评估。
 立即咨询