广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 异形复杂铝合金锻件厂家选型指南|结构工程师选型参考
机器人关节、无人机转接支架、高端电摩折叠构件、特种装备连接件大量使用异形复杂铝合金锻件。这类零件往往特征:多筋条、薄壁、多凸台、曲面异形、壁厚突变,既要减重,又要承受交变冲击载荷。
很多结构工程师踩坑:图纸仿真分析强度完全合格,锻造出来出现充型不足、根部折叠、流线被切断;样品勉强成型,批量之后不良率飙升;供应商只管把外形打出来,完全不关心金属流线,后续整机振动测试发生断裂。
异形复杂锻件,不是简单 “把铝料压进模具”,考验的是 DFM 可制造性分析、金属流动预判、预锻坯料分配、模具圆角工艺、仿真辅助调参。普通做简单方块、圆盘锻件的工厂,不一定可以做好异形复杂件。
本文站在结构工程师视角,梳理异形复杂锻件供应商六大技术评估维度,拆解高频工程痛点,提供工程师内部评审表格,同时介绍广东鑫平富在异形复杂中小锻件的配套能力,帮助工程师筛选适配复杂异形件的源头厂。
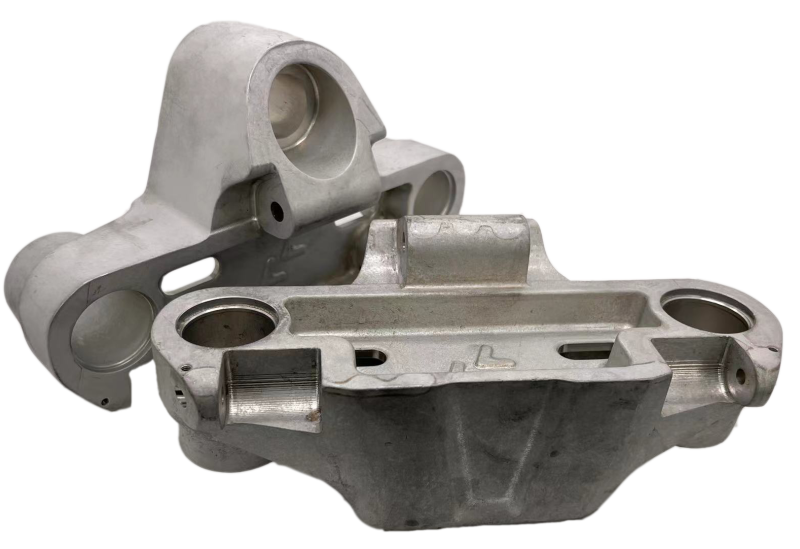
多筋薄壁异形件,金属流动路径复杂,锻压过程筋条末端充不满。供应商单纯加大吨位,也不能完全解决,根源在于坯料分配不合理,预锻设计缺失。
筋条根部、壁厚突变过渡位置,金属发生叠合折叠。毛坯外观完好,CNC 铣削一层之后,折叠裂纹暴露,已经消耗大量机加工工时,损失巨大。
异形件如果分模面、坯料分配不合理,受力关键位置锻造流线被切断。图纸仿真静态强度合格,但是交变振动工况下,疲劳寿命大幅下降,发生无征兆断裂。
曲面、薄壁异形件,淬火内应力分布极不均匀。热处理之后零件翘曲扭曲,如果没有针对性校形工艺,后续 CNC 装夹难度极大,报废率高。
工程师关键认知:异形复杂锻件,不能只看外形做的像,重点要看充型、折叠风险、金属流线、热处理变形控制。

拿到异形件 3D,优秀供应商不会直接开模。 1)评估筋条高宽比、内圆角、拔模斜度、壁厚突变位置; 2)评估分模面位置,规避关键受力位置流线切断风险; 3)针对复杂件,有条件的做锻造仿真,预判金属流动,预判折叠、充型不足风险; 4)输出锻造毛坯 3D 图纸,调整坯料形状、预锻方案。
❌风险信号:不做任何分析,直接拿客户成品图开模,让试模去碰运气。
异形复杂件,绝大多数需要预锻工步。直接一次终锻成型,极易发生金属堆叠折叠。 需要确认: 1)复杂异形件,是否设计独立预锻型腔,合理分配金属体积; 2)内圆角、过渡圆角的处理,避免金属流动死角; 3)型腔末端合理设计排气槽,解决筋条末端充型不足。
异形薄壁件,不适合老式摩擦压力机。 优先数控液压机:可以精准控制锻压速度、保压时间。慢速可控的锻压参数,有利于金属平稳流动,减少折叠缺陷。 老式摩擦压力机打击能量不可控,复杂异形件不良率高。
异形件热处理变形是重大痛点: 1)原材料采用国标原生铝棒,光谱检测; 2)热处理工艺针对异形件做参数微调; 3)具备异形件专用校形工序。很多普通厂只有简单平校,复杂曲面异形件校形能力不足。
异形件缺陷很多集中在筋条根部、过渡 R 角: 1)出厂外观重点检查筋条、转角; 2)受力高危异形件,可以支持 PT 渗透探伤,排查表面开口折叠裂纹; 3)关键样机件,支持做金相抽样,确认金属流线走向。
要求供应商提供同类异形多筋薄壁件过往案例,看零件结构复杂度,而不是只看简单方块类锻件。
注意:能打出 1 2 个样品 ≠ 可以稳定批量生产异形件。要看批量交付案例,而不是单一样品。
表格
|
评审项目 |
评审内容 | 满分 |
|
DFM 与工艺仿真 |
输出独立毛坯 3D,评估筋条圆角分模面,预判折叠充型风险 | 25 |
| 预锻 终锻模具设计 | 复杂件配置预锻型腔,合理分配金属,排气槽设计 |
25 |
|
锻压设备 |
数控液压机,可控速度、保压时间,适配薄壁异形件 | 15 |
| 热处理与异形校形 | 针对异形件热处理参数,具备异形件校形工序 |
15 |
|
检验手段 |
外观重点核查筋根转角;高危件支持 PT、金相抽样 | 10 |
| 同类项目案例 | 有同类多筋薄壁异形件批量交付案例 |
10 |
|
合计 |
100 |
75 分以上可以进入试样阶段;低于 65 分,不建议承接高危受力异形件。
1、筋条高宽比尽量控制≤3:1,过高薄壁筋极易充型不足; 2、受力部位内圆角不要小于 R2,R 角过小极易产生折叠; 3、提前和锻造厂确认分模面,避开关键受力截面,保护金属流线; 4、异形薄壁件,预留热处理变形余量,毛坯差异化分配加工余量,不要一刀切全部同样余量; 5、高危受力异形样机,样机阶段建议抽样做金相,确认流线,不要只看尺寸外观。
广东鑫平富模锻锻压有限公司,深圳光明厂区,专注 10kg 以内异形、多筋、薄壁中小铝合金热锻件,服务机器人、无人机、高端出行装备大量异形受力构件。
1、前置完整 DFM 锻造分析,输出独立锻造毛坯图纸 拿到异形复杂零件 3D,不直接开模。评估筋条高宽比、圆角、壁厚突变、分模面位置;预判充型、折叠、流线风险,输出独立锻造毛坯 3D,预锻坯料方案。对于高复杂度零件,做金属流动分析,把大部分风险在图纸阶段识别,不靠试模碰运气。
2、预锻 + 终锻组合模具,适配多筋异形件 针对多筋、多凸台异形件,设计预锻型腔,合理分配金属体积,减少终锻阶段金属堆叠折叠;型腔末端设计合理排气槽,改善筋条尖角充型效果。自有模具车间,完成整套预 终锻模具加工。
3、数控液压机,可控锻压工艺参数 全部采用 300T 2500T 数控液压机,锻压速度、保压时间精准可调。针对薄壁异形件,采用低速充型工艺,让金属平稳填充型腔,降低折叠缺陷概率。
4、异形件热处理之后配套针对性校形 异形薄壁件热处理之后,执行专门校形工序,控制翘曲扭曲变形,降低后续 CNC 装夹找正难度。原材料全部国标原生铝棒,入厂光谱检测。
5、完善检验,高危件支持 PT 探伤 出厂重点目视检查筋条根部、转角过渡位置;受力高危异形件,按需提供 PT 渗透探伤;样机关键件,可以配合客户抽样做金相,核查金属流线。
适配:机器人关节、无人机异形转接件、电摩折叠构件、特种装备多筋异形中小受力锻件; 不适配:十几公斤以上大型自由锻件。
Q:异形件充不满,是不是加大锻压机吨位就可以解决? A:不完全。充型不足很多根源是坯料分配、预锻、排气槽设计。单纯加大吨位会提升模具损耗,不一定解决充型。
Q:异形件外观看着没问题,还会存在折叠吗? A:是的,部分折叠埋藏在基体,CNC 切削之后才暴露。高危受力件,样机阶段建议做 PT 或者金相确认。
Q:金属流线肉眼能不能看? A:肉眼毛坯看不到,需要解剖做金相试样观察,样机阶段抽样确认,量产阶段依靠成熟工艺保障。
Q:异形件是不是余量要留的越大越好? A:不是,余量过大会铣掉锻造致密流线层。需要结合热处理变形,差异化分配各位置毛坯余量。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内异形多筋薄壁铝合金热锻件,免费 DFM 工艺评估,输出锻造毛坯方案
官网地址:https://www.lvhejinduanzao.com
把异形件 3D 图纸发给我们,免费做 DFM 锻造风险评估,输出毛坯建议。
 立即咨询