广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件的焊接与连接工艺|采购与工艺人员实用参考
铝合金锻件很少单独使用,往往需要与型材、板材、其他锻件焊接或连接,形成完整结构。电动车车架、自行车折叠器、基站盒子、沙滩车悬挂结构、机器人基座等,都涉及铝合金锻件与相邻零件的连接。很多采购和工艺人员只关心锻件本身,忽略连接环节,等到装配时才发现焊接变形、接头强度不足、异种材料连接困难,返工报废损失巨大。
铝合金导热快、线膨胀系数大、易氧化,焊接比钢难度高,焊后变形、气孔、裂纹是高频痛点。锻件作为受力件,接头强度直接影响整体安全性,接头设计、焊接工艺选择、焊后处理、检测验收都是采购技术协议中必须明确的环节。本文系统讲解铝合金锻件的焊接方法选择、工艺要点、连接方式对比、变形控制、质量检测,梳理采购与工艺人员在连接环节的关键评估点,帮助在图纸与技术协议阶段就把连接质量控制到位。

锻件本身成型质量再高,如果连接接头处理不好,整体结构依然可能出问题。锻件连接在多个行业非常常见:
连接方式选错、工艺参数不当,会导致焊缝强度不足、变形超差、异种材料焊接困难、焊缝区软化(铝合金焊接会降低热影响区强度)。这些在装配、使用、受载后才暴露,追责和返工成本都很高。
关键认知:锻件连接是结构完整性的最后一道环节,采购技术协议必须覆盖连接要求,不能只验收锻件本身。
表格
|
连接方式 |
强度 | 变形 | 适用场景 | 特点 |
|
焊接(TIG/MIG) |
高(接头有软化) | 较大 | 锻件与型材 / 板材 / 锻件连接 | 应用广,强度高,需控变形 |
| 摩擦焊接 | 高 | 小 | 轴类、管类锻件对焊 |
强度高、变形小,设备投资高 |
|
螺栓 / 铆接 |
中高 | 无热变形 | 可拆卸连接、受力装配 |
便于维护,需防松 |
| 胶接 / 复合连接 | 低中 | 无 | 非主要受力、密封 |
辅助连接,配合机械连接 |
选型逻辑:受力主结构优先焊接或摩擦焊;可拆卸、便于维护部位用螺栓;非受力密封用胶接辅助。
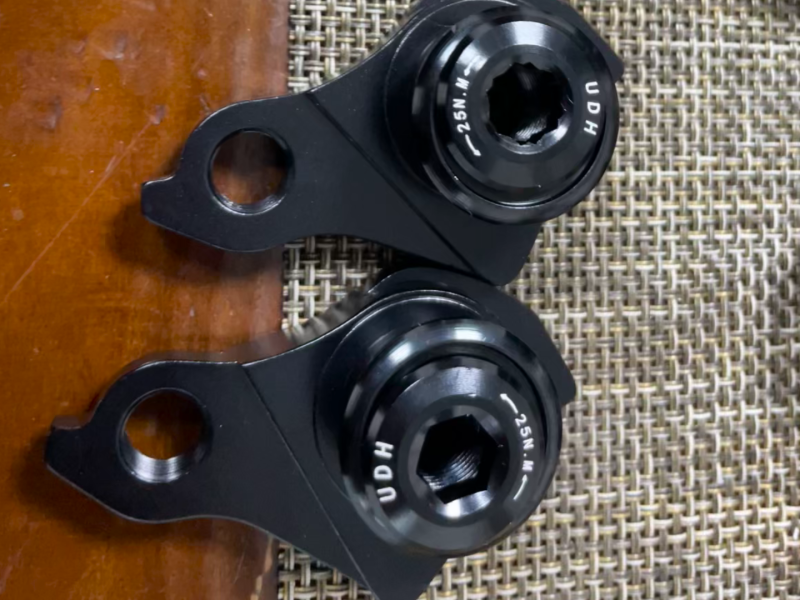
铝合金表面有致密氧化膜,氧化膜熔点远高于铝合金,会阻碍熔合、导致气孔夹渣。焊前必须机械或化学清理,去除氧化膜和油污,否则焊缝缺陷率高。
焊丝要与母材匹配,保证焊缝强度与耐蚀。铝合金焊接常用同系或略高强度的焊丝,具体按母材牌号和受力要求选择,由工艺确认。
铝合金导热快,热输入不足易熔合不良,热输入过大易变形、烧穿。要控制焊接电流、速度,配合预热 / 冷却管理。
铝合金焊接后,焊缝区和热影响区会出现强度软化(尤其热处理强化铝合金)。设计时要评估软化区的承载,必要时通过焊后热处理恢复部分强度,或增大接头 / 焊脚尺寸补偿。
铝合金线膨胀系数大,焊接变形明显。措施:合理焊缝布置、对称焊接、工装夹持、焊后校形。对精度要求高的锻件连接,焊后校形或二次精加工很常见。
表格
|
缺陷 |
成因 | 规避 |
|
气孔 |
氧化膜、油污、湿气 | 焊前清理、控制环境湿度 |
| 裂纹 | 热应力、填充不匹配 |
控制热输入、选对焊丝 |
|
未熔合 |
热输入不足 | 优化参数、预热 |
| 热影响区软化 | 热处理强化合金受热 |
补偿接头、焊后热处理 |
| 变形超差 | 线膨胀、拘束不足 |
工装、对称焊、焊后校形 |
提示:焊接质量要通过外观、渗透探伤(PT)或射线探伤(RT)检验确认,受力件尤其重要。
锻件是受力件的骨架,连接是骨架的关节。骨架再强,关节焊不好、接不牢,整机一样出问题。采购在评估锻件供应商时,除了看锻件成型质量,还要评估供应商对连接工艺的把控能力 —— 能否提供锻造 + 焊接 + 机加一体化的配套,能否在技术协议中把连接质量标准写清楚。一体化交付,责任单一,比 “锻件找 A、焊接找 B、机加找 C” 的多方外协更可控,也更容易保证连接质量的稳定。
Q:铝合金锻件一定要焊接吗,能不能都用螺栓连接? A:不一定。可拆卸、需维护的部位用螺栓方便;但受力主结构、要求整体刚性的部位,焊接(或摩擦焊)强度更高、结构更紧凑。按受力和安全要求选择连接方式。
Q:为什么铝合金焊接后强度会下降? A:热处理强化铝合金焊接时,焊缝和热影响区受热,强化相发生回溶 / 析出变化,出现强度软化。设计中要评估软化区承载,必要时加大焊脚或焊后热处理恢复强度。
Q:锻件与型材焊接容易变形,怎么控制? A:铝合金线膨胀系数大,焊接变形明显。通过合理焊缝布置、对称焊接、工装夹持、焊后校形来控制。对精度要求高的连接,焊后二次精加工很常见。
Q:采购锻件时,要不要把焊接要求写进技术协议? A:需要。如果锻件后续要焊接,应在技术协议中明确焊接方法、焊丝、焊缝尺寸、探伤等级,以及是否由供应商一体化完成,避免后期因连接质量责任不清产生争议。
Q:怎么判断锻件厂的连接质量靠不靠谱? A:①看是否具备焊接 / 一体化能力;②确认探伤、检测记录是否完整;③优先锻造 + 焊接 + 机加一体化交付,责任单一;④要求提供焊接质量检验记录(PT/RT)。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件精密锻造与 CNC 精加工,可配合连接、装配需求交付
官网地址:https://www.lvhejinduanzao.com
如您有锻件连接、装配相关的图纸与技术需求,欢迎携带图纸咨询,免费提供工艺评估与报价。
 立即咨询