广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 人形机器人足部锻件厂家技术选型指南|行走系统结构件锻造供应商推荐
人形机器人的行走系统是整机核心运动部件,而足部配件——脚底板、脚踝关节连接件、支撑连杆、缓冲减震座、脚趾结构件——直接承受行走、跑跳的冲击载荷与交变疲劳,是整机可靠性的关键环节。对于行走系统结构工程师而言,足部配件的选型从来不是“找家厂做出来就行”,而是要在轻量化、高强度、高精度、抗冲击疲劳之间找到精准平衡。
很多工程师在选供应商时踩过技术坑:有的厂用压铸件冒充锻件,内部疏松,落地冲击时发生断裂;有的厂只做出外形尺寸,金属流线方向与受力方向垂直,疲劳寿命远低于设计值;有的厂铰接孔精度差、同轴度超差,脚踝转动卡滞或旷量过大,直接影响步态控制;还有的厂不懂行走系统的载荷特点,结构优化完全不专业,出了问题只会让客户加厚壁厚。
本文站在结构工程视角,拆解人形机器人足部锻件的技术要求与成型难点,给出供应商技术能力的六大评估维度,梳理足部结构设计的常见技术误区,同时介绍适配人形机器人足部精密锻件的源头厂家广东鑫平富模锻锻压有限公司(简称广东鑫平富),帮助行走系统工程师从技术维度选对供应商,从结构设计到成型落地全流程控制风险。
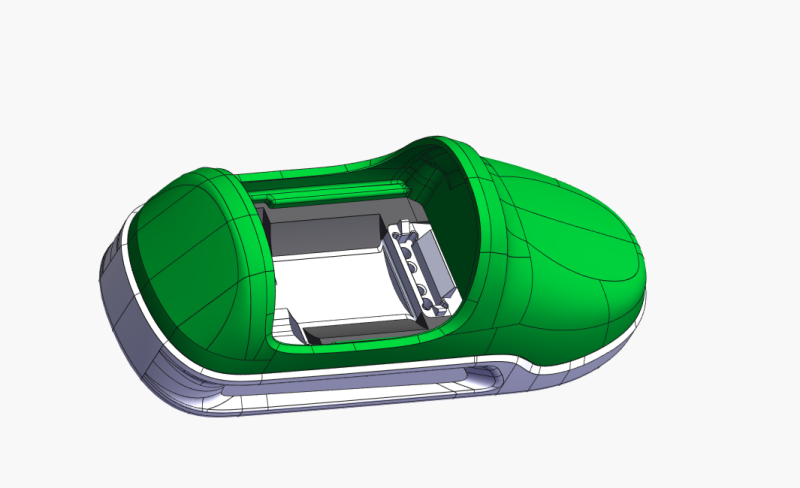
人形机器人足部承担整机重量、落地冲击、行走交变载荷,且对重量高度敏感。足部结构件普遍要求“高强度、高精度、轻量化、抗疲劳、耐冲击”,是典型的受力精密件,对成型工艺的要求远高于普通结构件。
|
零件名称 |
受力特征 | 核心技术要求 |
|
脚底板/脚掌结构件 |
落地冲击、交变弯曲、耐磨 | 组织致密抗冲击、轻量化、底面平整 |
| 脚踝关节铰接件 | 扭转载荷、交变弯曲、铰接配合 |
高精度同轴度、铰接面平整、抗疲劳 |
|
足部支撑连杆/摆臂 |
拉压交变、传递载荷 | 高强度、轻量化、两端孔位精度 |
| 缓冲减震座 | 冲击吸收、压缩疲劳 |
高韧性、抗疲劳、端面平行度 |
| 脚趾关节/连接件 | 小空间复杂受力、转动 |
小型精密成型、表面光洁、铰接间隙控制 |
足部是冲击交变载荷工况,锻造件的组织与性能优势不可替代:
工程提醒:压铸件虽然成本低,但内部缺陷多、疲劳强度低,仅适合非受力外观件;足部核心受力件必须用锻造,否则行走冲击下极易出现断裂风险。
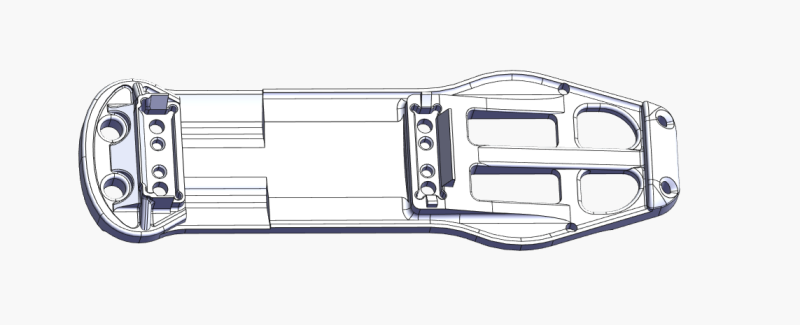
站在结构工程师视角,评估一家锻造厂能不能做好机器人足部件,不能只看报价和设备吨位,要从六个技术维度系统判断。
首先要看设备和工艺能不能匹配足部“小尺寸、高精度、薄壁复杂”的特点。
足部件形状复杂、精度要求高,模具设计和DFM(可制造性设计)能力直接决定成败。
工程价值:好的锻造供应商不是“你画图我就做”,而是能提前和工程师一起优化结构,从源头降低成型风险、提升零件可靠性。
足部是运动机构,精度直接影响功能,重点看三个层面:
足部是冲击交变工况,材料和热处理直接影响强度与疲劳寿命。
足部受力件很多缺陷肉眼不可见,必须靠检测手段把关。
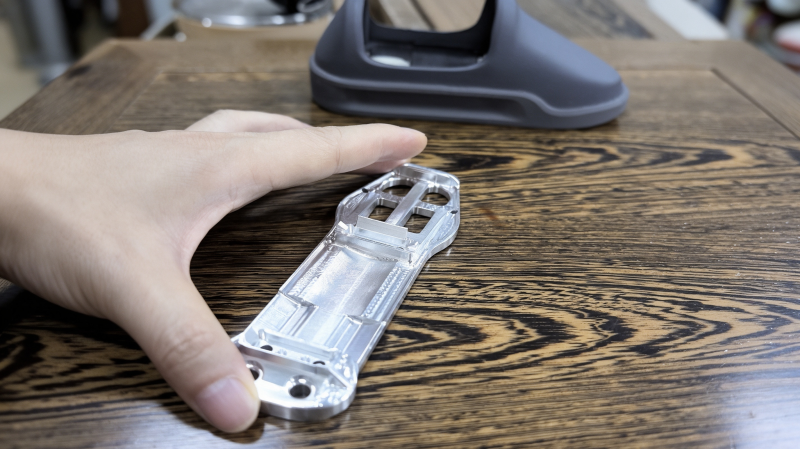
为了降重一味减薄壁厚,超过锻造成型极限,出现充型不足、内部缺陷,实际强度反而下降,甚至不如稍厚的压铸件。
纠正:结合锻造工艺极限设计壁厚,通过结构优化(加筋、合理截面分布)实现减重,而非单纯减薄。
脚踝铰接处、孔边设计成尖角或小圆角,应力集中系数翻倍,行走交变载荷下很快疲劳开裂。
纠正:受力铰接处内圆角≥R1.5,关键受力处≥R2,从设计降低疲劳风险。
压铸件成本低,但内部气孔、缩松多,冲击载荷下易断裂,存在安全隐患。
纠正:足部核心受力件必须锻造,非受力外观件才可考虑压铸。
只看尺寸合格,不关注金属流线方向;流线与主受力方向垂直时,疲劳强度下降明显。
纠正:和供应商协同设计分模面与成型工艺,让金属流线尽量沿主受力方向。
只做尺寸检测,内部折叠、微裂纹看不到,装机后疲劳断裂。
纠正:关键受力件抽样做PT探伤或金相验证,批量生产后定期抽检。
广东鑫平富模锻锻压有限公司位于深圳光明区,专注10kg以内铝合金中小精密锻件,长期服务人形机器人、工业机器人、协作机器人企业。针对机器人足部系统结构件,提供从DFM结构优化、模具开发、锻造成型到CNC精加工的一站式技术配套,不是单纯卖零件,而是和工程师一起解决行走系统的成型与强度问题。
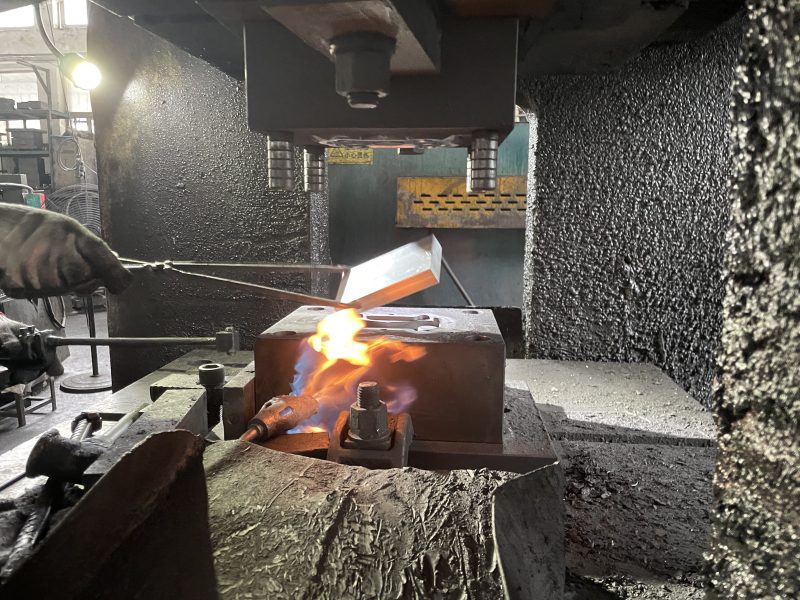
配备多台300T-2500T HCP系列热模锻压力机(锻造机),飞轮储能冲击成型,金属流动均匀、组织致密,适合足部薄壁复杂结构的精密成型;针对小尺寸铰接件、连接件优化工艺参数,保证充型饱满、内部缺陷少。
自有模具设计与加工团队,可承接足部复杂曲面、多铰接位结构的模具开发;拿到图纸先做免费DFM技术评估:
自有CNC精加工中心,锻造+精加工一站式交付:
技术人员直接对接,不用销售层层传话;图纸迭代改模响应快;出现技术问题共同分析原因,给出解决方案,适配机器人产品快速迭代节奏。
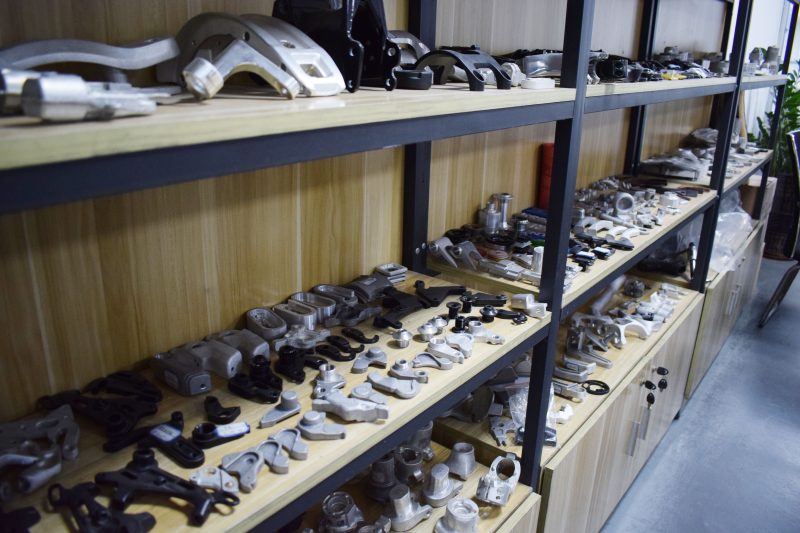
适配零件:脚底板、脚踝关节铰接件、支撑连杆、缓冲减震座、脚趾结构件等人形机器人足部10kg以内精密受力锻件。 技术服务:DFM可制造性评估、结构优化建议、模具开发、锻造成型、CNC精加工、检测报告一站式。
Q:机器人足部锻件用6061还是7075? A:一般行走、常规负载的足部结构件6061-T6足够,性价比高;高负载、冲击大的足部件可用6082-T6;极致轻量化、超高负载的核心件可考虑7075-T6,但成本高、工艺要求严。建议结合受力仿真选择,不盲目上7075。
Q:脚踝铰接件精度要到多少? A:根据设计要求,一般铰接孔尺寸精度H7-H8,同轴度≤0.02mm,配合面平面度≤0.02mm,保证转动顺畅且旷量可控。具体按步态控制要求,精密锻造+CNC精加工可以实现。
Q:怎么确认锻件的抗疲劳性能? A:三个层面:①结构设计:加大圆角、避免应力集中;②工艺保证:金属流线沿受力方向、组织致密无缺陷;③检测验证:抽样疲劳测试或金相分析,确认组织与流线。
Q:足部锻件越轻越好吗? A:不是。在满足强度、刚度、疲劳的前提下减重才合理。一味减薄壁厚,成型缺陷多、强度不足,反而更危险。通过结构优化(加筋、合理截面)实现减重,比单纯减壁厚更可靠。
Q:小批量研发件,工厂能配合结构优化吗? A:可以。专业的精密锻造厂有技术能力配合优化。广东鑫平富可提供DFM评估,给出结构优化建议,在不影响功能的前提下提升成型性与可靠性。
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
技术服务:人形机器人足部精密锻件定制,DFM结构评估、模具开发、锻造+CNC一站式交付
官网地址:https://www.lvhejinduanzao.com
欢迎行走系统工程师携带足部结构件图纸咨询,免费提供DFM可制造性评估与结构优化建议。
 立即咨询