广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 锻造、压铸、CNC 三大铝合金成型工艺怎么选|采购选型决策指南
做铝合金零件采购的,最常被问的就是一句话:”这个件,用锻造、压铸还是 CNC?” 同一个零件,三种工艺做出来,价格可能差几倍,强度、精度、寿命也完全不是一个量级。选对了,省钱又可靠;选错了,不是成本超标,就是用了没多久就出问题。
很多采购在选工艺时容易踩坑:为了省钱把受力件从锻造换成压铸,结果疲劳断裂、装配线停线;为了赶工期用 CNC 挖削代替锻造,材料利用率低、成本翻倍;或者图省事听供应商报一个价就定,根本不知道自己在为 “工艺不匹配” 多花冤枉钱。
本文站在采购视角,把锻造、压铸、CNC 三种铝合金成型工艺的成本、强度、精度、精度、寿命、适用场景一次讲透,给出清晰的选型判断逻辑,帮采购在图纸阶段就选对工艺,把每一分钱花在刀刃上。选对了工艺,比会砍价重要得多。
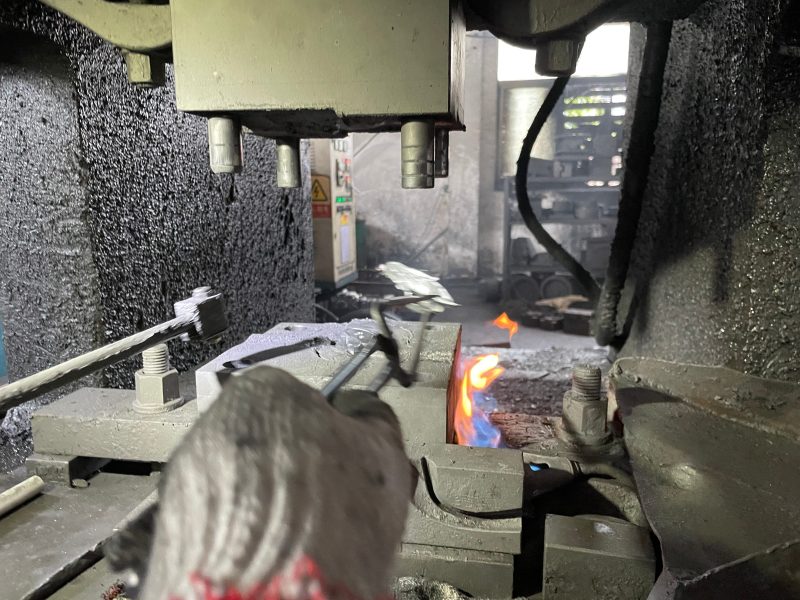
锻造是把加热后的铝坯放进模具,用锻压机(热模锻压力机)施加巨大压力,让金属在模具里塑性流动成型。
压铸是把熔化的铝液高压射入金属模具,冷却凝固成型。
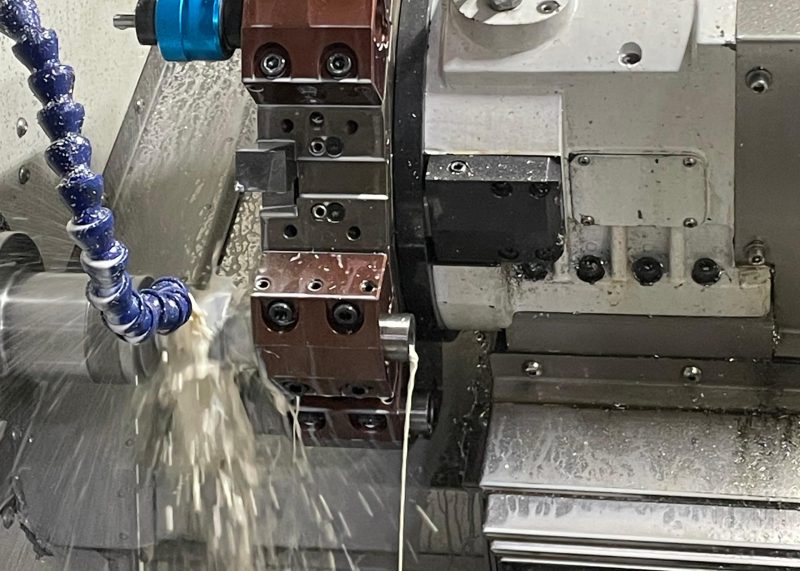
CNC 是用数控机床从铝块 / 铝棒上直接切削掉多余材料,加工出零件。
表格
|
对比维度 |
锻造 | 压铸 | CNC |
|
成本(单件) |
中等 | 低(大批量) | 高 |
| 模具投入 | 中等 | 高 |
低(无需模具) |
|
内部组织 |
致密、连续流线 | 有气孔缩松 | 保留原始料组织 |
| 强度 / 抗疲劳 | 高 | 低 |
中(流线被切断) |
|
精度 |
中高(配 CNC 高) | 中低 | 最高 |
| 耐冲击 | 好 | 差 |
中 |
|
密封耐压 |
好 | 差(易泄漏) | 中 |
| 重量 | 轻 | 轻 |
中(余料多) |
|
适合批量 |
中小批量 | 超大批量 |
小批量 / 原型 |
| 适合场景 | 受力件、安全件 | 非受力外观复杂件 |
精密件、原型 |
一句话结论:要强度、要耐冲击、要安全 → 锻造;要超大批量、非受力、要便宜 → 压铸;要极高精度、小批量原型 → CNC。
零件承受载荷、冲击、交变疲劳,或者断裂会造成安全事故的,锻造是首选。
零件不承受明显载荷,只要求外观和低成本,且批量超大,压铸更合适。
精度要求极高、批量又小、或者还没定型需要反复改的,CNC 更合适。
大量受力精密件是 “锻造 + CNC” 复合工艺:
拿到一张图,按下面顺序快速判断:
Q:锻造一定比压铸贵吗? A:不一定。单件单价锻造通常高于压铸,但受力件的寿命、故障率差异巨大。算全生命周期(含停机、返修、更换),受力件锻造往往更省。非受力外观件则压铸更便宜。
Q:为什么 CNC 精度最高,受力件却不推荐? A:CNC 从铝块上挖出零件,虽然尺寸精度高,但金属流线被切断,承载能力和抗疲劳不如锻造。而且材料利用率低、成本高。所以受力件用 “锻造 + CNC”,既保强度又保精度。
Q:怎么看零件是不是受力件? A:问三个问题:装在哪里、承受什么载荷、断了会怎样。承受载荷 / 冲击 / 交变疲劳,或断裂有安全风险的,就是受力件,优先锻造。
Q:同一个零件,锻造和压铸强度差多少? A:视组织和牌号,锻造件因组织致密、无气孔,抗拉和抗疲劳通常明显优于压铸件;压铸内部气孔缩松会显著降低强度和耐压。受力工况下差异更明显。
Q:小批量样品用 CNC,量产转锻造,可以吗? A:可以,这是常见路线。但要注意:CNC 样品与锻造件流线、组织不同,量产后性能可能与样品有差异。受力件建议打样阶段就同步做锻造工艺验证,避免量产后推翻设计。
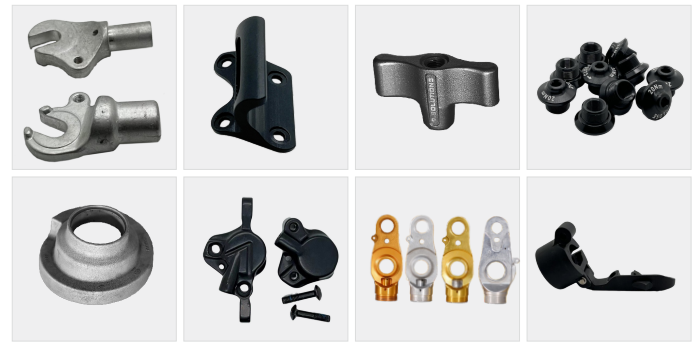
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件精密热锻,锻造 + CNC 一站式交付
官网地址:https://www.lvhejinduanzao.com
如您不确定某个零件该用锻造还是压铸、CNC,欢迎把图纸发过来,免费帮您做工艺选型评估和分项报价。
 立即咨询