广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件的加工余量设计解析
做锻件采购或技术对接的,看图纸时常忽略一个关键参数 —— 加工余量。余量是留给 CNC 加工的 “富裕尺寸”,留多少很有讲究:留少了,加工时尺寸不够、报废;留多了,CNC 工时和材料损耗上涨,成本反超锻造费。
很多采购纳闷:同样一张图,为什么这家报价比那家贵?很多时候差价就藏在余量里。余量设计,是锻造与 CNC 之间的 “衔接点”,也是成本的关键变量。
本文站在工程与采购视角,解析铝合金锻件加工余量的设计逻辑、余量大小与成本的关系、余量怎么留才合理、采购怎么判断余量是否合理,帮采购看懂报价、控制成本。

加工余量,是锻件毛坯在需要加工的表面上,预留的、让 CNC 或后续工序去除的材料厚度。
表格
|
余量大小 |
加工工时 | 材料损耗 | 成本 | 风险 |
|
余量过小 |
少 | 少 | 低 | 加工不到位、报废 |
| 余量合适 | 适中 | 适中 | 合理 |
可控 |
| 余量过大 | 多 | 多 | 高 |
CNC 工时、材料浪费 |
关键结论:余量不是越大越保险,越大越贵。 余量过大,CNC 要铣掉更多材料,工时费、材料损耗、刀具磨损都上涨,总成本反超精密锻造省下的钱。

Q:锻件加工余量留多少合适? A:按精度等级留:CT7-CT8 精密锻造余量可小(单边 0.5-1mm),CT9-CT10 常规锻造余量要留大(单边 1.5-2mm)。配合面留足,非配合面尽量接近净形。
Q:余量留大了有什么坏处? A:余量越大越贵。CNC 要铣掉更多材料,工时费、材料损耗、刀具磨损上涨,总成本反超精密锻造省下的钱。余量不是越大越保险。
Q:余量留小了会怎样? A:加工不到位、尺寸不够、报废。余量太小,CNC 加工去不到成品尺寸,只能报废或返工,损失大。
Q:余量和锻造精度有什么关系? A:锻造精度越高,毛坯越接近成品,余量可留越小,后加工越省。CT7-CT8 精密锻造余量小、成本低;CT9-CT10 常规锻造余量大、后加工成本高。
Q:采购怎么判断余量是否合理? A:①看图纸余量标注是否与精度匹配;②看报价是否体现余量对成本的影响;③选精密锻造,余量小、成本低;④优先锻造 + CNC 一体化,余量设计更协同。
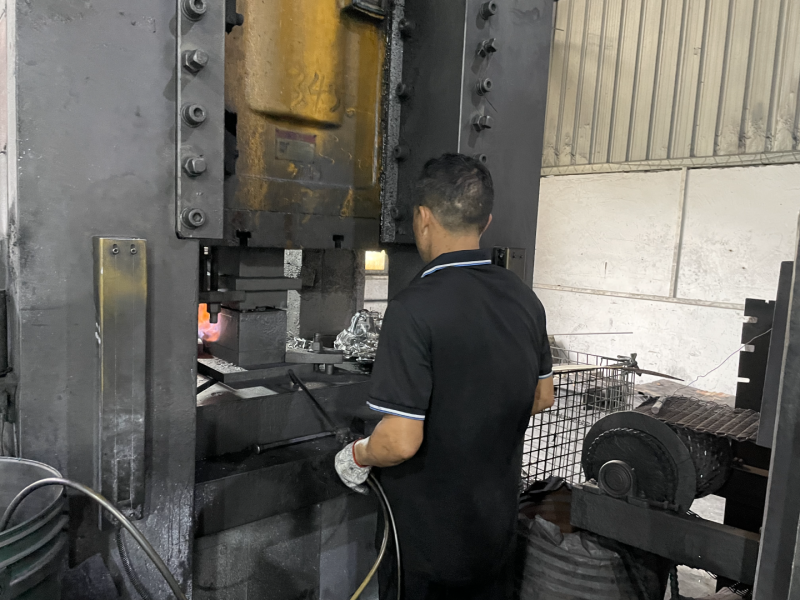
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件热锻,锻造 + CNC 一体化交付
官网地址:https://www.lvhejinduanzao.com
如您关注锻件余量设计与成本控制,欢迎把图纸和精度要求发过来,免费帮您做余量与工艺方案评估。
 立即咨询