铝合金锻件锻造比与变形量设计全解析
锻造比是铝合金锻造工艺中最核心的参数之一,它直接决定锻件内部组织的改善程度、力学性能水平和金属流线分布。锻造比过小,铸态组织未充分破碎,性能不达标;锻造比过大,浪费材料和设备能力,还可能导致流线不合理或开裂。本文从锻造比的基本定义与计算方法入手,系统讲解锻造比对铝合金锻件晶粒细化、第二相破碎、力学性能、金属流线的影响规律,梳理不同类型零件的锻造比选择范围,分析多道次锻造的变形量分配原则,以及临界变形量、锻透性等关键工艺问题,帮助工艺人员科学设计锻造工艺,保障锻件内在品质。
一、为什么锻造比是铝合金锻造的核心参数
在铝合金锻造生产中,很多工艺人员把注意力放在加热温度和模具设计上,却容易忽视锻造比这个基础参数。实际上,锻造比是决定锻件内在品质的 “基因参数”—— 它决定了铸态组织能否被充分破碎、晶粒能否有效细化、金属流线是否合理,最终直接影响锻件的强度、韧性、抗疲劳性等核心力学性能。 锻造比的本质是锻造变形程度的量化指标。铝合金铸锭的原始组织晶粒粗大、有枝晶偏析、第二相粗大且分布不均,必须通过足够的塑性变形来破碎和改善。变形量不够,组织改善不充分,性能达不到要求;变形量过大,不仅浪费材料和设备吨位,还可能导致金属流线被切断、零件各向异性加剧,甚至产生锻造裂纹。 因此,科学合理地设计锻造比和变形量,是铝合金锻造工艺设计的第一步,也是保障锻件品质的基础。
二、锻造比的定义与计算方法
1. 锻造比的基本定义
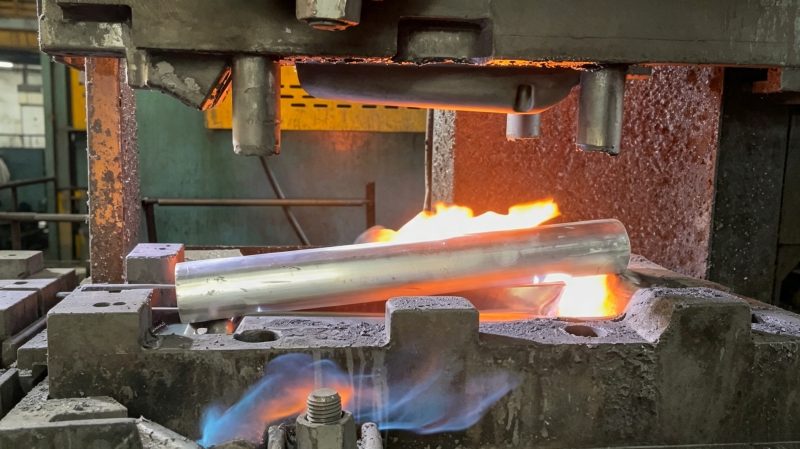
锻造比(Forging Ratio,常用符号 Y 或 F 表示)是指锻造前后坯料横截面积的比值,或变形前后长度的比值,用来量化塑性变形的程度。 锻造比越大,表示变形程度越大,组织改善越充分。
2. 不同锻造方式的锻造比计算
(1)镦粗锻造比
镦粗是使坯料高度减小、横截面积增大的变形方式,常用于圆盘类、法兰类零件。
- 计算公式:Y = H₀ / H₁ = A₁ / A₀
- 其中 H₀为镦粗前高度,H₁为镦粗后高度,A₀为镦粗前截面积,A₁为镦粗后截面积;
- 举例:坯料原始高度 200mm,镦粗后高度 100mm,锻造比 Y=200/100=2。
(2)拔长锻造比
拔长是使坯料横截面积减小、长度增加的变形方式,常用于轴类、杆类零件。
- 计算公式:Y = A₀ / A₁ = L₁ / L₀
- 其中 A₀为拔长前截面积,A₁为拔长后截面积,L₀为拔长前长度,L₁为拔长后长度;
- 举例:坯料原始截面积 10000mm²,拔长后截面积 5000mm²,锻造比 Y=10000/5000=2。
(3)挤压锻造比
挤压是坯料在模具内从模孔挤出的变形方式,常用于杯形、筒形、复杂截面件。
- 计算公式:Y = A₀ / A₁
- 其中 A₀为挤压前坯料截面积,A₁为挤压后工件截面积;
- 挤压的锻造比通常较大,可达 5-20。
(4)模锻总锻造比
模锻件的总锻造比是指从原始铸锭到最终锻件的总变形程度,等于各道次锻造比的乘积。
- 计算公式:Y 总 = Y₁ × Y₂ × Y₃ × … × Yn
- 举例:先镦粗 Y=2,再拔长 Y=3,总锻造比 Y 总 = 2×3=6。
3. 锻造比与变形程度的换算
工程上也常用变形程度(ε)来表示变形量,与锻造比可以换算。
- 拔长变形程度:ε = (A₀ – A₁) / A₀ × 100% = (1 – 1/Y) × 100%
- 镦粗变形程度:ε = (H₀ – H₁) / H₀ × 100% = (1 – 1/Y) × 100%
- 举例:锻造比 Y=2,对应变形程度 ε=(1-1/2)×100%=50%;锻造比 Y=3,对应变形程度 ε=66.7%。
常用锻造比与变形程度对照表
表格
|
锻造比 Y
|
变形程度 ε |
变形程度描述 |
|
1.5
|
33.3% |
小变形 |
|
2
|
50% |
中等变形 |
|
3
|
66.7% |
较大变形
|
| 4 |
75% |
大变形
|
| 6 |
83.3% |
很大变形
|
| 10 |
90% |
极大变形
|
三、锻造比对铝合金组织与性能的影响
1. 对晶粒细化的影响
锻造变形通过动态再结晶机制细化晶粒,锻造比与晶粒尺寸的关系呈现明显的阶段性。
- 小变形阶段(Y<1.5,ε<33%):变形量小,动态再结晶不充分,晶粒细化效果有限,部分区域仍保留粗大铸态晶粒,容易出现混晶;
- 中等变形阶段(Y=1.5-3,ε=33%-67%):变形量足够触发充分的动态再结晶,晶粒显著细化,组织均匀性大幅改善,是晶粒细化的高效区间;
- 大变形阶段(Y>3,ε>67%):晶粒进一步细化,但细化速率放缓,趋于稳定,继续增大锻造比对晶粒尺寸的改善边际效应递减。 关键结论:铝合金锻件要获得均匀细小的晶粒,总锻造比一般不小于 2-3,低于这个范围组织改善不充分。
2. 对第二相破碎与分布的影响
铝合金铸态组织中存在粗大的第二相(如 Mg₂Si、Al₂Cu、Fe 相杂质等),沿晶界分布,形状不规则,是应力集中和开裂的源头。
- 锻造变形使粗大第二相被破碎成细小颗粒,并沿变形方向分散分布;
- 锻造比越大,第二相破碎越充分,分布越均匀,对性能的不利影响越小;
- 当锻造比达到 3 以上时,大多数粗大第二相已被充分破碎,后续热处理时能更好地溶入基体或均匀析出。 注意:硬而脆的 Fe 相杂质即使大变形也难以完全破碎,因此原材料的纯净度仍然很重要,不能完全靠锻造来弥补材料缺陷。
3. 对力学性能的影响
锻造比通过改善组织来提升力学性能,性能随锻造比的变化呈现规律性。
- 强度:随锻造比增大而提高,Y=2-3 时提升最明显,Y>3 后趋于稳定;
- 塑性与韧性:随锻造比增大而提高,因为晶粒细化和第二相破碎同时提升强韧性;
- 疲劳性能:随锻造比增大而显著提升,因为组织均匀、缺陷减少、流线合理,疲劳裂纹萌生阻力增大;
- 各向异性:锻造比过大时,沿流线方向与垂直流线方向的性能差异增大,需要合理控制。 典型数据:6061 铝合金,铸态抗拉强度约 150MPa,锻造比 Y=3 并 T6 处理后,抗拉强度可达 300MPa 以上,提升一倍;屈服强度从约 80MPa 提升至 250MPa 以上。
4. 对金属流线的影响
锻造比直接决定金属流线的形态与分布。
- 锻造比过小,流线不明显或不连续,锻件性能接近铸件,抗疲劳性差;
- 锻造比适中,流线沿零件外形连续分布,是最理想的状态,抗疲劳性能最优;
- 锻造比过大或变形方式不合理,流线可能被切断、乱流或末端外露,反而降低性能。 设计原则:锻造比的选择要配合零件形状,使流线沿受力方向和外形轮廓连续分布,避免流线切断和末端外露。
5. 对锻透性的影响
锻透性是指变形渗透到坯料心部的程度。
- 锻造比过小或砧宽比不合适,变形只发生在坯料表面,心部未充分变形,形成 “表面变形、心部未锻透” 的状态,心部仍保留粗大铸态组织;
- 足够的锻造比配合合理的砧宽比,才能保证整个截面充分变形,心部组织得到改善;
- 对于大截面锻件,尤其要注意锻透性,必要时采用多次镦拔组合工艺。
四、不同类型零件的锻造比选择
不同类型、不同用途的零件,对锻造比的要求不同。以下是工业实践中的常用范围。
1. 一般受力结构件
- 适用:支架、法兰、普通连接件、非关键受力件;
- 推荐总锻造比:Y=2-3;
- 理由:足够改善铸态组织,满足一般力学性能要求,同时兼顾材料利用率和加工效率。
2. 重要受力件
- 适用:汽车控制臂、转向节、摩托车连杆、机械结构件等承受较大载荷的零件;
- 推荐总锻造比:Y=3-5;
- 理由:充分细化晶粒、破碎第二相,保证强度、韧性和抗疲劳性,满足较高的可靠性要求。
3. 高负载关键安全件
- 适用:航空航天结构件、机器人关节、高端赛车部件、承受交变载荷的核心零件;
- 推荐总锻造比:Y=5-8,甚至更高;
- 理由:最大限度改善组织,消除内部缺陷,获得最优的综合力学性能和抗疲劳性能,保障使用安全。
4. 圆盘类 / 法兰类零件
- 成型方式:以镦粗为主;
- 推荐锻造比:Y=2-4;
- 注意:镦粗比过大容易产生侧表面裂纹(鼓肚裂纹),高径比不合适时还可能产生纵向弯曲,需要控制单次镦粗比不超过 3-4。
5. 轴类 / 杆类零件
- 成型方式:以拔长为主;
- 推荐锻造比:Y=3-6;
- 注意:拔长时要控制送进量和压下量,避免产生折叠和中心裂纹,保证锻透。
6. 杯形 / 筒形零件
- 成型方式:以挤压为主;
- 推荐锻造比:Y=5-15;
- 注意:挤压比过大时变形抗力急剧增加,需要更大的设备吨位,同时要润滑良好防止模具拉伤。
锻造比选择参考表
表格
|
零件类型
|
推荐总锻造比 |
主要成型方式 |
性能要求 |
|
一般结构件
|
2-3 |
镦粗 / 模锻 |
中等 |
|
重要受力件
|
3-5 |
镦拔组合 |
较高 |
|
关键安全件
|
5-8 |
多向镦拔 |
极高
|
| 圆盘法兰件 |
2-4 |
镦粗 |
中等
|
| 轴类杆类件 |
3-6 |
拔长 |
较高
|
| 杯形筒形件 |
5-15 |
挤压 |
中等 – 较高
|
五、多道次锻造的变形量分配原则
对于形状复杂或要求高的锻件,通常需要多道次锻造才能成型。变形量的合理分配是工艺设计的关键。
1. 总锻造比的分解
总锻造比确定后,需要分解到各个道次。分解原则:
- 每道次变形量不宜过大,避免产生裂纹;
- 每道次变形量不宜过小,避免落在临界变形区导致晶粒粗大;
- 前期道次以破碎铸态组织、改善原材料缺陷为主,后期道次以成型和控制流线为主。
2. 临界变形量问题
这是变形量分配中最需要注意的问题。
- 铝合金在热锻时存在一个临界变形量范围(约 5%-15%),在此变形量下,动态再结晶形核少但晶粒长大快,会导致晶粒异常粗大;
- 如果某道次的变形量落在临界变形区,该道次后晶粒会粗大,后续变形量不足时无法消除,最终导致锻件晶粒粗大、性能下降;
- 设计原则:每道次变形量应避开 5%-15% 的临界区间,要么小于 5%(基本不发生再结晶),要么大于 15%(充分再结晶细化晶粒)。
3. 镦拔组合工艺
对于高要求锻件,常采用 “镦粗 – 拔长 – 再镦粗 – 再拔长” 的多向镦拔组合工艺。
- 优点:多方向变形,组织改善更均匀,金属流线更合理,各向异性小;
- 锻造比计算:总锻造比为各道次的乘积,如两次镦粗(各 Y=2)+ 两次拔长(各 Y=2),总锻造比 Y=2×2×2×2=16;
- 适用:航空航天、高端装备等对组织均匀性要求极高的零件。
4. 终锻道次的变形量控制
终锻(最后一道次模锻)的变形量对最终组织和尺寸精度有直接影响。
- 终锻变形量不宜过大,否则模具磨损快、尺寸精度难控制;
- 终锻变形量不宜过小,否则可能落在临界变形区,导致表面晶粒粗大;
- 一般终锻变形量控制在 20%-40%(对应锻造比 Y=1.25-1.67),既能保证成型,又能避免临界变形问题。
5. 道次间的温度控制
多道次锻造时,每道次变形后坯料温度会下降(热散失 + 变形热的综合作用),需要控制道次间温度。
- 道次间温度不能低于终锻温度,否则塑性下降,容易开裂;
- 温度过低时需要回炉重新加热,避免在低温下大变形;
- 最后一火次的变形量尤其要注意,温度不足时强行大变形会导致锻裂。
六、锻造比设计中的常见问题与解决方法
1. 锻造比不足导致性能不达标
- 现象:锻件硬度、强度偏低,金相组织有粗大晶粒,疲劳测试不通过;
- 原因:总锻造比小于 2,铸态组织未充分破碎,动态再结晶不充分;
- 解决:增加锻造比,采用镦拔组合工艺,保证总锻造比≥3(重要件≥5);优化原材料,选用已经过开坯的锻棒而非铸锭直接锻造。
2. 临界变形导致晶粒粗大
- 现象:锻件局部晶粒粗大,硬度不均,性能波动大;
- 原因:某道次变形量落在 5%-15% 临界区间,导致再结晶晶粒异常长大;
- 解决:重新分配各道次变形量,避开临界变形区;增加后续道次变形量,破碎粗大晶粒;控制终锻变形量在 20% 以上。
3. 锻造比过大导致开裂
- 现象:镦粗时侧面出现纵向裂纹,拔长时出现中心裂纹或折叠;
- 原因:单次变形量过大,超过材料塑性极限;高径比不合适导致应力状态不良;
- 解决:控制单次镦粗比不超过 3-4,拔长时合理控制送进量和压下量;改善润滑,降低摩擦;必要时分多道次逐步变形。
4. 流线不合理导致疲劳失效
- 现象:锻件在使用中沿特定方向疲劳断裂,断口检查发现流线切断或末端外露;
- 原因:锻造比和变形方式设计不合理,流线未沿零件外形分布;后续机加工余量过大,切断了流线;
- 解决:优化锻造工艺,使流线沿受力方向和外形连续分布;减少机加工余量,保护流线;必要时采用模锻近净成型。
5. 心部未锻透
- 现象:锻件心部组织粗大,性能低于表面,大截面件尤其明显;
- 原因:锻造比不足或砧宽比不合适,变形只发生在表面,心部未充分变形;
- 解决:增大锻造比,采用合理的砧宽比(一般砧宽 / 坯料宽 = 0.6-0.8);采用多次镦拔,保证心部充分变形;必要时改用空心坯料或芯棒拔长。
七、专业锻造厂家的锻造比设计实践
广东鑫平富模锻厂(简称 “广东鑫平富”)深耕铝合金精密锻造 20 年,积累了丰富的锻造比与变形量设计经验。
- 工艺设计:针对不同零件的形状、性能要求,合理选择总锻造比和成型方式,重要受力件保证总锻造比≥3,关键安全件采用镦拔组合工艺;
- 道次优化:科学分配各道次变形量,避开临界变形区,保证每道次充分再结晶细化晶粒;
- 流线控制:通过模具设计和变形方式优化,使金属流线沿零件外形和受力方向连续分布,提升抗疲劳性能;
- 性能验证:每批次做硬度检测,关键订单做金相分析和力学性能测试,验证锻造比设计的合理性,持续优化工艺。
常见问题解答(FAQ)
Q:锻造比是不是越大越好? A:不是。锻造比在 2-5 范围内,组织和性能改善效果最明显;超过 5 以后,继续增大锻造比对性能的改善边际效应递减,反而浪费材料和设备能力,还可能导致流线不合理、各向异性增大甚至开裂。应根据零件性能要求合理选择,不是越大越好。
Q:用已经轧制成型的铝棒锻造,还需要考虑锻造比吗? A:需要。铝棒在轧制过程中已经有一定的变形量和组织改善,但轧制的变形方式和方向与锻造不同,且轧制流线是沿棒材轴向的。锻造时仍需要足够的锻造比来进一步改善组织、改变流线方向,使其适配零件形状。一般用铝棒锻造时,总锻造比不小于 2 即可,用铸锭直接锻造则需要更大的锻造比(≥3)。
Q:怎么判断一个锻件的锻造比够不够? A:最直接的方法是做金相分析,观察晶粒大小和第二相分布。如果晶粒均匀细小、第二相破碎充分,说明锻造比足够;如果有粗大晶粒、残留铸态组织,说明锻造比不足。也可以通过力学性能测试间接判断,强度、韧性明显低于标准值时,可能是锻造比不足导致组织改善不充分。
Q:镦粗和拔长的锻造比可以直接相加吗? A:不可以。总锻造比是各道次锻造比的乘积,不是相加。比如先镦粗 Y=2,再拔长 Y=3,总锻造比是 2×3=6,不是 2+3=5。因为每道次变形都是在前一道次的基础上进一步变形,变形程度是累积相乘的关系。
Q:小零件锻造比不好控制怎么办? A:小零件(单重几百克以下)坯料小,锻造比计算和控制确实难度大。可以通过合理选择坯料尺寸、采用精密模锻一次成型、控制预锻和终锻的变形分配来解决。对于特别小的零件,也可以选用已经过充分变形的细晶铝棒,降低对锻造比的依赖,同时保证终锻有足够的变形量来细化组织。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
服务领域:汽车、摩托车、机器人、工程机械、航空航天、运动器材、3C 电子等
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与锻造比设计建议,支持预约上门验厂考察。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件锻造比与变形量设计全解析
 立即咨询