铝合金锻件切边工艺与飞边缺陷控制全解析
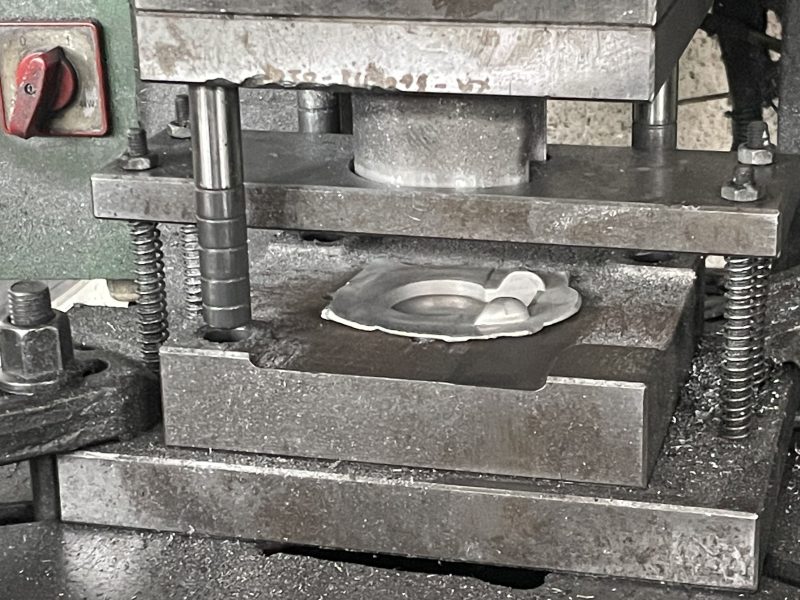
切边是铝合金模锻流程中紧随锻造成型之后的一道工序,作用是去除锻件周围多余的飞边金属。飞边的大小、形态和切边质量,直接影响材料利用率、锻件外观、后续加工余量和生产效率。本文从切边工艺的基本原理入手,讲解热切、冷切、锯切、CNC 切边等多种切边方式的特点与适用场景,分析飞边产生的原因和控制方法,梳理切边毛刺、拉伤、变形、缺肉等常见缺陷的成因与预防措施,分享批量生产中的切边工艺管控要点,帮助工艺人员建立科学的切边管理体系。
一、切边在锻造流程中的位置与作用
铝合金模锻的典型工艺流程为:下料→加热→预锻→终锻→切边→热处理→打磨→CNC 加工→表面处理。切边位于终锻之后、热处理之前,是承上启下的关键工序。 模锻成型时,为了保证金属充满模膛,通常会在分模面处设计飞边槽,多余的金属被挤入飞边槽形成飞边。飞边的存在是模锻工艺的必然结果,但飞边本身不是产品的一部分,必须在后续工序中去除。 切边的质量直接影响以下几个方面:
- 材料利用率:飞边越大,浪费的材料越多,材料利用率越低;
- 锻件外观:切边后残留的毛刺、拉伤会影响外观,增加后续打磨工作量;
- 后续加工:切边变形或残留过多会影响 CNC 加工的定位和余量分配;
- 生产效率:切边工序的节拍和稳定性直接影响整条生产线的效率。 因此,切边不是简单的 “剪掉多余部分”,而是需要精心设计和管控的工艺环节。
二、飞边的形成机理与作用
1. 飞边是怎么形成的
模锻时,坯料在上下模的压力下发生塑性变形,金属向模膛各处流动填充。当模膛基本充满后,多余的金属被挤向分模面处的飞边槽,形成一圈环绕锻件的飞边。 飞边槽通常由桥部和仓部组成:桥部较薄,对金属流动产生阻力,促使金属充满模膛;仓部较宽,用于容纳多余的金属。飞边的厚度一般为 1-5mm,宽度根据锻件大小和多余金属量确定。
2. 飞边的正面作用
飞边虽然是多余金属,但在锻造过程中有重要作用:
- 阻流作用:飞边槽桥部的阻力迫使金属充满模膛的各个角落,特别是深腔和薄壁部位;
- 缓冲作用:飞边可以吸收上下模合模时的冲击,保护模具;
- 补偿作用:飞边槽容纳下料重量偏差和加热温度波动带来的多余金属,保证锻件成型完整。
3. 飞边的负面影响
- 材料浪费:飞边金属通常占坯料重量的 10%-30%,直接影响材料利用率;
- 切边工序:需要额外的切边模具和设备,增加成本和工序;
- 切边缺陷:切边过程可能产生毛刺、拉伤、变形等缺陷;
- 模具磨损:飞边部位的模具磨损较快,影响模具寿命。
三、4 种切边方式对比与适用场景
1. 热切(锻造余热切边)
热切是在锻件终锻成型后、尚未冷却时立即进行切边,利用锻造余热提高金属塑性,降低切边力。
- 工艺特点:锻件出模后迅速转移到切边模,在 300-500℃温度下切边;
- 优点:切边力小(约为冷切的 1/3-1/2),切边断面质量好,不易产生裂纹,生产效率高,可与锻造线联动;
- 缺点:需要切边模与锻造模配合,锻件温度高操作有安全风险,切边后锻件可能因余热产生轻微变形;
- 适用场景:大批量生产、形状简单的中小件;与锻造节拍匹配的流水线生产。
2. 冷切(室温切边)
冷切是将锻件冷却到室温后,在切边模上用压力机切边。
- 工艺特点:锻件冷却后人工或自动放入切边模,压力机一次冲切完成;
- 优点:操作安全,锻件尺寸稳定,切边精度较高,不需要与锻造线联动,可灵活安排;
- 缺点:切边力大,需要更大吨位的压力机;高强度合金(如 7075)冷切时断面可能产生微裂纹;切边断面可能有毛刺;
- 适用场景:中小批量生产、形状较复杂的锻件、对切边精度要求较高的件、高强度合金锻件。
3. 锯切 / 铣切
锯切或铣切是用带锯、圆盘锯或铣床去除飞边。
- 工艺特点:沿分模面将飞边锯掉或铣掉,不需要专用切边模;
- 优点:不需要切边模具,适合小批量和新品试制;切边精度高,断面平整;对锻件形状适应性强;
- 缺点:效率低,单件加工时间长;刀具损耗大;不适合大批量生产;
- 适用场景:小批量试制、大型锻件、形状特殊无法用模具切边的件、研发打样阶段。
4. CNC 加工切边
CNC 加工切边是在 CNC 加工中心上用铣刀去除飞边,通常与后续精加工合并进行。
- 工艺特点:锻件热处理后直接上 CNC,用铣刀沿分模面铣除飞边,同时完成其他精加工;
- 优点:精度高,断面质量好,可与精加工合并减少工序;不需要专用切边模;
- 缺点:占用 CNC 工时,加工成本高;飞边过大时刀具损耗大、加工时间长;
- 适用场景:高精度要求的小件、小批量生产、飞边较小的精密锻件。
4 种切边方式对比表
表格
|
切边方式
|
切边力 |
效率 |
精度 |
模具成本 |
适用场景 |
|
热切
|
小 |
高 |
中等 |
需切边模 |
大批量、简单件 |
|
冷切
|
大 |
中 |
较高 |
需切边模 |
中小批量、复杂件
|
| 锯切 / 铣切 |
— |
低 |
高 |
无需模具 |
小批量、大型件、试制
|
| CNC 切边 |
— |
低 |
很高 |
无需模具 |
高精度小件、小批量
|
四、飞边大小的设计与控制
1. 飞边槽设计原则
飞边槽的设计直接影响飞边大小和成型质量,设计时需要考虑:
- 桥部厚度:桥部越薄,阻流作用越强,金属越容易充满模膛,但飞边越薄切边越容易;桥部过薄会导致模具磨损加快、飞边过早冷却变硬。一般桥部厚度取5-4mm;
- 桥部宽度:桥部越宽,阻流作用越强,但飞边金属浪费越多。一般桥部宽度取厚度的 3-5 倍;
- 仓部尺寸:仓部要能容纳全部多余金属,避免金属溢出模具。仓部容积应大于预计多余金属体积的2 倍;
- 飞边槽位置:通常设在分模面处,形状应与锻件轮廓一致,保证飞边均匀。
2. 影响飞边大小的因素
- 下料重量:下料重量越大,多余金属越多,飞边越大。精确控制下料重量是控制飞边大小的基础;
- 坯料形状:坯料形状与模膛匹配度越高,金属流动越合理,飞边越小且均匀;
- 锻造温度:温度过高时金属流动性好,飞边可能变薄变宽;温度过低时金属流动阻力大,可能充型不满或飞边不均匀;
- 模具设计:飞边槽尺寸、模膛圆角、拔模斜度等都会影响飞边形态;
- 设备吨位:设备吨位不足时,模膛不能完全充满,飞边可能过厚。
3. 飞边控制的优化方向
- 精确下料:采用全自动下料机,控制下料重量偏差在 ±1% 以内,减少多余金属;
- 优化制坯:通过预锻、滚挤等制坯工序,使坯料形状接近模膛,减少飞边量;
- 合理设计飞边槽:在保证充型的前提下,尽量减小飞边槽尺寸,降低材料浪费;
- 控制锻造温度:稳定加热温度,避免温度波动导致飞边不均匀;
- 定期维护模具:及时修复磨损的飞边槽桥部,保证飞边尺寸稳定。
五、常见切边缺陷与预防措施
1. 切边毛刺
- 现象:切边后断面残留尖锐的毛刺,需要额外打磨去除;
- 原因:切边模间隙过大或不均匀;切边模刃口磨损变钝;锻件硬度偏高(冷切时);飞边过厚;
- 预防:
- 控制切边模间隙在合理范围(一般取材料厚度的 5%-10%),定期检查调整;
- 及时修磨切边模刃口,保持锋利;
- 高强度合金优先采用热切或热处理前切边,降低硬度;
- 控制飞边厚度,避免过厚。
2. 切边拉伤
- 现象:切边断面或锻件表面出现划痕、拉伤;
- 原因:切边模与锻件配合间隙不当,切边时模具刮擦锻件表面;锻件定位不准确;模具表面粗糙;
- 预防:
- 优化切边模定位结构,保证锻件准确就位;
- 控制切边模与锻件的间隙,避免刮擦;
- 提高切边模表面光洁度,定期抛光;
- 切边前清理锻件表面氧化皮和杂物。
3. 切边变形
- 现象:切边后锻件尺寸超差、翘曲、弯曲,特别是薄壁件和长杆件;
- 原因:切边力过大导致锻件变形;锻件定位支撑不足,切边时受力不均;热切时锻件温度高、刚性差;切边顺序不合理;
- 预防:
- 优化切边模支撑结构,在薄弱部位增加支撑,减少变形;
- 薄壁件优先采用热切(温度高塑性好,切边力小),或采用分步切边;
- 控制切边速度,避免冲击过大;
- 切边后及时校形,恢复尺寸。
4. 切边缺肉
- 现象:切边时将锻件本体的一部分也切掉,导致尺寸偏小或缺肉;
- 原因:切边模定位不准确,刃口切入锻件本体;锻件放入切边模时位置偏移;切边模与锻造模不匹配;
- 预防:
- 切边模设计时保证定位准确,设置定位销或定位面;
- 操作时确保锻件就位准确,必要时采用自动送料定位;
- 切边模与锻造模配套设计,保证分模面一致;
- 首件切边后检查尺寸,确认无误后批量生产。
5. 切边裂纹
- 现象:切边断面或锻件本体出现裂纹,多见于高强度合金冷切;
- 原因:冷切时材料塑性差,切边应力超过材料强度;锻件有内部缺陷(如折叠、夹杂);切边模间隙过小导致剪切应力过大;
- 预防:
- 7075、2A12 等高强度合金优先采用热切,避免冷切裂纹;
- 必须冷切时,可先进行退火降低硬度,切边后再重新热处理;
- 优化切边模间隙,避免过小;
- 切边后检查断面,发现裂纹及时排查原因。
6. 飞边残留
- 现象:切边后分模面处残留一圈薄飞边,需要人工打磨去除;
- 原因:切边模刃口磨损,不能完全切断飞边;切边模间隙过大;飞边厚度不均匀;
- 预防:
- 定期修磨切边模刃口;
- 控制切边模间隙;
- 优化锻造工艺,保证飞边厚度均匀;
- 对于残留的薄飞边,可通过振动研磨批量去除。
六、切边模具的设计与维护
1. 切边模具设计要点
- 定位结构:切边模必须有可靠的定位结构(定位销、定位面、仿形腔),保证锻件每次放入位置一致;
- 刃口设计:切边刃口应锋利,角度一般取 75°-90°,刃口宽度 2-5mm;
- 间隙控制:凸凹模间隙根据飞边厚度确定,一般取飞边厚度的 5%-10%,间隙过小易磨损、过大易产生毛刺;
- 退料结构:设置弹性退料板或顶杆,切边后自动将锻件从模具中顶出,提高效率;
- 模具材料:切边模一般采用模具钢(如 Cr12MoV、H13),热处理硬度 HRC55-60,保证耐磨性和韧性。
2. 切边模具维护要点
- 定期检查刃口:每班检查切边刃口磨损情况,发现变钝及时修磨;
- 定期检查间隙:每周检查凸凹模间隙,发现变化及时调整;
- 润滑保养:定期对模具导向部位润滑,保证运动顺畅;
- 模具存放:闲置模具清洁后涂防锈油存放,避免锈蚀和磕碰;
- 修模记录:建立模具修磨记录,跟踪模具寿命,及时更换超期模具。

七、批量生产中的切边工艺管控
1. 切边工艺标准化
- 每种产品制定标准化的切边工艺卡,明确切边方式、切边温度、模具编号、操作步骤、检验标准;
- 操作人员严格按工艺执行,不得随意更改切边方式和参数;
- 首件切边后必须经检验确认尺寸、外观合格,方可批量切边。
2. 切边质量检验
- 外观检查:每班抽检切边后锻件外观,检查毛刺、拉伤、缺肉、裂纹等缺陷;
- 尺寸检查:关键尺寸每班抽检,确认切边后尺寸在公差范围内;
- 断面检查:定期检查切边断面质量,确认无裂纹、无分层;
- 记录归档:检验结果记录归档,实现可追溯。
3. 切边与前后工序的衔接
- 与锻造的衔接:热切时要控制锻件从锻造模到切边模的转移时间,保证切边温度;冷切时要控制锻件冷却均匀,避免因冷却不均导致切边变形;
- 与热处理的衔接:切边后应及时转入热处理,避免长时间堆放氧化;切边产生的毛刺应在热处理前或热处理后打磨去除,避免影响热处理效果;
- 与打磨的衔接:切边后残留的毛刺通过振动研磨或人工打磨去除,打磨后应无尖锐棱角,不影响后续 CNC 加工定位。
4. 切边工序的效率优化
- 自动化切边:大批量生产可采用自动送料切边线,提高效率、减少人工;
- 多工位切边模:对于形状复杂的锻件,可采用多工位切边模,一次完成多方向切边;
- 切边与锻造联动:热切时将切边机与锻造机联动,锻件出模后自动送入切边模,减少转运时间;
- 减少打磨量:通过优化切边质量,减少后续人工打磨工作量,降低综合成本。
八、切边工艺的发展趋势
随着锻造行业向精密化、自动化方向发展,切边工艺也在不断进步:
- 少无飞边锻造:通过精密制坯和优化模具设计,实现少飞边甚至无飞边锻造,从源头减少切边工作量和材料浪费;
- 自动化切边线:机器人自动上下料 + 自动切边 + 自动检测,减少人工干预,提高稳定性和效率;
- 激光切边:对于小批量、高精度的复杂锻件,激光切边无需模具,灵活性高,正在逐步推广;
- 切边质量在线检测:利用视觉系统实时检测切边质量,及时发现缺陷并报警。
常见问题解答(FAQ)
Q:飞边是不是越小越好? A:不是。飞边在锻造过程中有阻流和补偿作用,飞边过小可能导致金属充型不满、锻件缺肉。合理的飞边大小是在保证充型完整的前提下尽量减小,一般飞边重量占坯料重量的 10%-20% 比较合理。
Q:热切和冷切,哪种切边质量更好? A:各有优劣。热切切边力小、断面质量好、不易产生裂纹,但锻件温度高可能有轻微变形,且需要与锻造线联动。冷切尺寸稳定、精度较高,但切边力大,高强度合金可能产生裂纹。选择哪种方式要根据材料、形状、批量综合判断。
Q:7075 锻件可以冷切吗? A:7075 属于高强度铝合金,室温下塑性较差,冷切时断面容易产生微裂纹,特别是飞边较厚时。一般建议 7075 锻件采用热切(锻造余热切边),或在退火状态下冷切后再重新热处理。如果必须冷切,应控制飞边厚度,并在切边后检查断面质量。
Q:切边后有毛刺,必须人工打磨吗? A:不一定。对于批量生产的中小件,切边后残留的薄飞边和毛刺可以通过振动研磨批量去除,效率高、成本低。对于形状复杂、研磨不到的部位,或对外观要求高的件,需要人工打磨。优化切边模质量、减少毛刺产生,是降低打磨成本的根本。
Q:切边模一般能用多久? A:切边模的寿命取决于锻件材料、飞边厚度、生产批量和模具维护情况。一般铝合金切边模的寿命在 1-5 万件之间,高强度合金和厚飞边会加速模具磨损。定期修磨刃口、合理润滑、规范操作可以有效延长模具寿命。
联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
工艺流程:开模→锻造成型→切边→热处理→研磨打磨→CNC 加工→表面处理
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与报价。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件切边工艺与飞边缺陷控制全解析
 立即咨询