铝合金锻件校形工艺与尺寸矫正全解析
铝合金锻件经过热处理(特别是固溶淬火)后,由于冷却不均匀和组织转变应力,往往会产生不同程度的变形 —— 翘曲、弯曲、平面度超差等。校形就是在热处理后通过外力将变形锻件矫正回图纸尺寸的工序。本文从锻件变形的成因入手,讲解冷校形、热校形、模具校形等多种校形方式的特点与适用场景,分析校形量设计原则、校形模具结构、校形回弹控制,梳理常见校形缺陷与预防措施,分享批量生产中校形工艺的管控要点,帮助工艺人员建立科学的锻件尺寸精度控制体系。
一、为什么锻件热处理后会变形
铝合金锻件在热处理过程中,特别是固溶淬火时,变形是最常见的问题之一。即使锻造和切边尺寸合格,经过淬火后很多件也会出现翘曲、弯曲、平面度超差。理解变形原因,是做好校形的前提。
1. 热处理变形的主要原因
- 热应力:淬火时锻件表面和心部冷却速度不一致,表面先收缩心部后收缩,产生热应力,当应力超过屈服强度时发生塑性变形;
- 组织应力:固溶体分解和第二相析出伴随体积变化,各部位组织转变不同步产生组织应力;
- 自重变形:大型或薄壁锻件在淬火高温下刚性下降,自重导致下垂变形;
- 夹持不当:淬火时锻件悬挂或摆放方式不当,受力不均导致变形。
2. 哪些锻件更容易变形
- 薄壁件:刚性差,淬火时容易翘曲变形;
- 长杆件:长径比大,容易弯曲;
- 不对称结构件:截面厚薄不均,冷却速度不一致,变形方向不规则;
- 高框类件:像框形、槽形结构,淬火后容易扭曲;
- 大平面件:容易出现平面度超差(翘曲)。
3. 变形的危害
- 尺寸超差:锻件变形后尺寸超出图纸公差,无法直接使用;
- 增加加工量:变形大的件 CNC 加工时需要更大的余量才能矫正,增加成本;
- 加工后变形:如果变形在残余应力作用下,CNC 加工去除余量后应力重新分布,加工完仍然变形;
- 成品率下降:变形严重的件可能无法矫正,直接报废。
校形的目的,就是在热处理后将变形件矫正回合格尺寸,减少 CNC 加工余量,提高成品率。
二、校形的基本原理
1. 校形是怎么回事
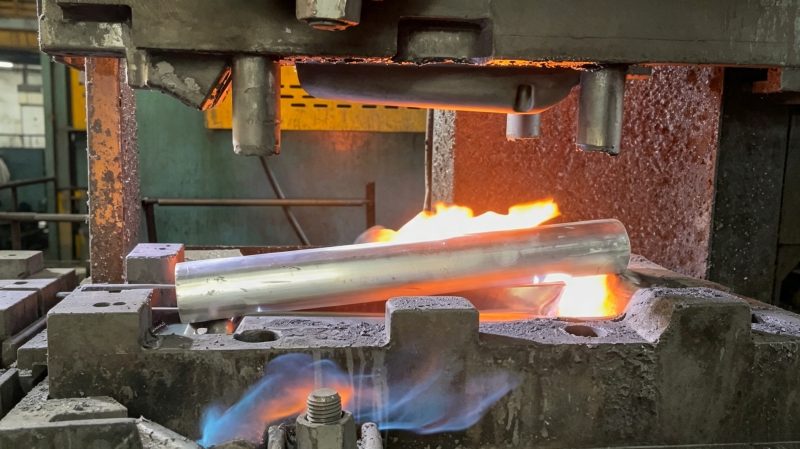
校形的本质,是对变形锻件施加反向的塑性变形,使其抵消原来的变形,恢复到图纸尺寸。 具体来说,如果一个锻件淬火后向上翘曲,校形时就将它反向压弯一定量,利用铝合金的塑性变形和一定的回弹,使矫正后刚好回到平直状态。 校形不是简单的 “压直”,需要精确控制校形量 —— 压少了矫不过来,压多了会反向变形。由于铝合金存在弹性回弹,校形量通常要比实际变形量大一些。
2. 校形的时机
- 热处理后校形:最常见,淬火后及时校形,利用淬火后材料硬度还不太高的时机进行矫正;
- 时效前校形:淬火后先校形,再进行人工时效,校形产生的变形在时效过程中部分释放;
- 时效后校形:在 T6 状态下校形,此时材料硬度高,校形力大,回弹也大,但尺寸更稳定。 一般推荐在淬火后、时效前校形,此时材料塑性好、校形力小、回弹小。
3. 校形量的确定
校形量(即反向压弯量)不是随便定的,需要考虑:
- 锻件变形量:变形越大,校形量越大;
- 材料回弹量:铝合金 T6 状态下回弹较大,O 态或淬火刚出炉状态回弹小;
- 锻件刚性:刚性差的件容易矫形,刚性好的件需要更大校形力;
- 校形方式:冷校形回弹大,热校形回弹小。 实际生产中,校形量通常通过试模确定 —— 先按预估量校形一件,测量尺寸后调整,直到稳定合格。一般校形量比变形量大 10%-30%,补偿回弹。

三、4 种校形方式对比与适用场景
1. 冷压校形
冷压校形是在室温下用压力机和简单工装对变形锻件施压矫正。
- 工艺特点:锻件放在平板上,用压力机压头在变形最大部位施压,保压一定时间后松开;
- 优点:设备简单(普通液压机即可)、工装制作快、适合小批量;
- 缺点:校形精度不高,一致性差,依赖操作经验;校形力大,可能产生局部压痕;回弹大;
- 适用场景:形状简单的平板件、长杆件;小批量生产;变形量不大的件。
2. 模具校形(精压校形)
模具校形是用与锻件外形匹配的校形模具,将锻件放入模具中整体压合矫正。
- 工艺特点:校形模上下模与锻件外形一致,锻件放入后合模施压,使整个外形被矫正;
- 优点:校形精度高、一致性好,可同时矫正多个方向的变形;适合批量生产;
- 缺点:校形模具设计制造复杂、成本高;需要专用压力机;
- 适用场景:批量生产、形状复杂的精密锻件;对尺寸精度要求高的件。
3. 热校形
热校形是在加热状态下对锻件进行校形,利用高温下材料屈服强度低、塑性好、回弹小的特点。
- 工艺特点:将锻件加热到 200-300℃,趁热在模具中校形,然后随模具冷却定型;
- 优点:校形力小、回弹小、尺寸稳定;可矫正较大变形;
- 缺点:需要加热设备和保温模具;增加工序和成本;加热可能影响材料性能;
- 适用场景:变形大的高强铝合金件;形状复杂、冷校形困难的件;对尺寸稳定性要求高的件。
4. 静压校形(夹具校形)
静压校形是将锻件用夹具固定在矫正位置,放入炉中加热释放应力。
- 工艺特点:将变形锻件用专用夹具压在矫正位置,放入加热炉低温加热(150-250℃),保温一定时间后随炉冷却,使变形在应力松弛下恢复;
- 优点:校形后尺寸稳定、内应力小;不需要大吨位压力机;适合复杂形状件;
- 缺点:周期长(保温 + 冷却需数小时);需要夹具和炉子;
- 适用场景:精密航空件、变形复杂的件;对尺寸稳定性要求极高的件。
4 种校形方式对比表
表格
|
校形方式
|
校形精度 |
校形力 |
回弹 |
模具成本 |
适用场景 |
|
冷压校形
|
中等 |
大 |
大 |
低 |
简单件、小批量 |
|
模具校形
|
高 |
中 |
中 |
高 |
复杂件、大批量
|
| 热校形 |
较高 |
小 |
小 |
中高 |
高强合金、变形大件
|
| 静压校形 |
很高 |
小 |
很小 |
中 |
精密件、高稳定要求
|
四、校形模具设计要点
1. 模具结构
校形模具一般由上模、下模、导向、退料机构组成:
- 上下模型面:与锻件外形一致,根据校形量预留反向变形量;
- 导向机构:导柱导套保证上下模对中,避免校形时锻件移位;
- 退料机构:弹性退料板或顶杆,校形后自动将锻件顶出。
2. 校形余量设计
- 校形模型面不是简单复制锻件外形,需要根据变形规律预留校形量;
- 平面件校平面度:上下模型面之间预留间隙小于锻件料厚,施压时将翘曲处压平;
- 长杆件校弯曲:下模做支撑点,上模在弯曲反方向施压;
- 复杂件:根据各部位变形方向和大小,分别设计模型面。
3. 模具材料
- 校形模一般采用模具钢(如 Cr12MoV、45# 钢),热处理硬度 HRC45-55;
- 批量小的简单校形可用 45# 钢正火处理;
- 批量大的精密校形模用 Cr12MoV 或 H13,保证耐磨性和尺寸稳定性。
五、常见校形缺陷与预防
1. 校形后回弹,尺寸又变回去
- 现象:校形时尺寸合格,松开压力后锻件回弹,尺寸又超差;
- 原因:校形量不足,回弹量超过预估;校形时材料未进入塑性变形区,只产生弹性变形;
- 预防:
- 加大校形量,补偿回弹;
- 校形时施加足够压力,确保材料发生塑性变形;
- 延长保压时间,让塑性变形充分稳定;
- 采用热校形或时效前校形,减少回弹。
2. 校形后压痕或局部变形
- 现象:校形后锻件表面出现压痕、凹陷或局部变形;
- 原因:校形模与锻件接触不良,局部应力集中;校形力过大;锻件定位不准;
- 预防:
- 提高校形模型面与锻件的贴合度,避免局部点接触;
- 控制校形力,在保证校形效果的前提下尽量小;
- 校形模工作表面抛光,减少压痕;
- 保证锻件定位准确,避免偏载。
3. 校形后又变形(应力释放)
- 现象:校形当时尺寸合格,过一段时间或 CNC 加工后又变形;
- 原因:校形只矫正了外形,内部残余应力未消除;CNC 加工去除部分材料后应力重新分布导致变形;
- 预防:
- 校形后增加去应力退火,稳定尺寸;
- 校形安排在 CNC 精加工前,精加工后尺寸不再变化;
- 采用静压校形或热校形,校形更充分,内应力小;
- 优化淬火工艺,减少原始变形和残余应力。
4. 校形开裂
- 现象:校形时锻件出现裂纹,特别是边角和薄壁处;
- 原因:校形量过大,超过材料塑性极限;材料本身有缺陷;冷校形时材料脆性大;
- 预防:
- 控制校形量,避免过大;
- 高强合金采用热校形,提高塑性;
- 校形前检查锻件有无表面缺陷;
- 校形模圆角足够大,避免应力集中。
5. 校形一致性差
- 现象:同一批锻件校形后尺寸分散度大,有的合格有的超差;
- 原因:每批锻件原始变形量不一致;校形操作不稳定;模具磨损导致型面变化;
- 预防:
- 控制热处理变形的一致性,减少原始变形分散;
- 采用模具校形代替手工校形,提高一致性;
- 定期检查和维修校形模具;
- 校形后 100% 关键尺寸检测,不合格件二次校形。
六、如何从源头减少热处理变形
校形是事后补救,更好的做法是从源头减少变形。
1. 优化锻件结构设计
- 尽量对称设计,避免厚薄悬殊;
- 增加刚性,薄壁处加加强筋;
- 避免大平面,设计工艺加强框(加工后去除)。
2. 优化淬火工艺
- 采用温水淬火或聚合物淬火液,降低冷却速度,减少热应力;
- 控制水温在合理范围,避免水温过低;
- 改进淬火夹持方式,使锻件各方向冷却均匀;
- 采用分级淬火或等温淬火,减少变形。
3. 优化锻造工艺
- 锻造时控制流线分布,使金属组织均匀;
- 控制终锻温度,避免过高;
- 切边时控制变形,为热处理预留合理余量。
4. 预留校形余量
- 在模具设计时,根据变形规律预留校形余量;
- 平面度方向预留3-1mm 校形量;
- 长杆件预留弯曲余量;
- 不要指望 CNC 加工完全解决变形问题 —— 变形大的件加工后仍然会变形。
七、批量生产中的校形工艺管控
1. 校形工艺标准化
- 每种产品制定校形工艺卡,明确校形方式、校形量、设备吨位、保压时间、检验标准;
- 校形模具编号管理,建立模具使用和维修记录;
- 首件校形后全尺寸检验,确认校形量合适后方可批量。
2. 校形质量检验
- 校形后关键尺寸 100% 检测(平面度、平行度、弯曲度);
- 表面检查无压痕、无裂纹;
- 尺寸记录归档,实现可追溯。
3. 校形与前后工序衔接
- 校形安排在热处理后、CNC 精加工前;
- 校形合格的件及时转入 CNC,避免长时间堆放产生新变形;
- 校形后需要去应力的件,及时安排去应力退火。
4. 效率与成本优化
- 批量大的件采用专用模具校形,提高效率和一致性;
- 小批量件用简单工装校形,降低模具成本;
- 优化校形参数,减少二次校形率;
- 定期维修模具,保证校形质量稳定。
常见问题解答(FAQ)
Q:校形能把所有变形都矫正过来吗? A:不能。校形有一定的矫正范围,一般适用于变形量在 1-5mm 以内的锻件。变形过大的件,即使强行校过来也会产生大的残余应力,后续还会变形。变形过大的件建议从淬火工艺上优化,而不是靠校形硬掰。校形是辅助手段,源头控制变形才是根本。
Q:T6 状态下校形和淬火后校形,哪个好? A:一般推荐淬火后、时效前校形。此时锻件刚从淬火槽出来,硬度还不高,塑性好,校形力小、回弹小,校形后再时效,尺寸稳定。T6 状态下材料硬度高、脆性大,校形力大、回弹大,容易开裂,只适合变形量小的件。
Q:校形后尺寸稳定吗?会不会过段时间又变? A:取决于校形方式和内应力消除情况。简单冷压校形只改变了外形,内应力未完全消除,CNC 加工或放置一段时间后可能轻微变形。热校形、静压校形或校形后增加去应力退火,尺寸稳定性更好。对于尺寸要求严格的精密件,建议校形后安排去应力处理。
Q:校形模具一般能校多少件? A:校形模具的寿命取决于锻件材料、校形压力和模具维护情况。一般铝合金校形模的寿命在 5-20 万件之间。定期检查模型面磨损、及时抛光维修,可以有效延长模具寿命。模具磨损后校形精度下降,需要及时维修或更换。
Q:能不能不校形,直接靠 CNC 加工把变形切掉? A:变形小的件可以靠 CNC 加工余量保证尺寸,但变形大的件不行。因为 CNC 加工只去掉了表面材料,锻件内部残余应力仍然存在,加工后应力重新释放,件会再次变形。特别是薄壁件和长杆件,直接加工后变形量可能更大。正确的做法是校形矫正主要变形,CNC 只做精加工余量,两者配合。
联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
工艺流程:开模→锻造成型→切边→热处理→研磨打磨→CNC 加工→表面处理
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与报价。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件校形工艺与尺寸矫正全解析
 立即咨询