铝合金锻件下料与制坯工艺全解析
下料与制坯是铝合金锻造流程的第一道工序,看似简单,实则对后续成型质量和成本影响极大。下料重量不准,轻则材料浪费,重则锻件充不满或飞边过大;坯料形状不合理,轻则折叠缺陷,重则模具寿命缩短。本文从下料工艺的基本原理入手,讲解锯切、车床下料、剪床下料等多种下料方式的特点与选择,分析坯料重量计算原则、坯料形状设计、制坯工序(滚挤、拔长、镦粗)的作用,梳理下料制坯环节的常见问题与优化方法,帮助工艺人员建立科学的下料制坯管控体系,在保证成型质量的同时提高材料利用率。
一、下料与制坯在锻造流程中的位置
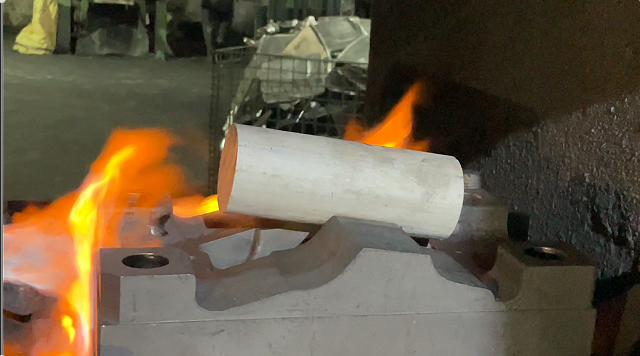
铝合金模锻的完整流程为:下料→加热→制坯→预锻→终锻→切边→热处理→研磨→CNC 加工。下料与制坯位于流程最前端,是锻造的基础。 下料,就是把铝棒原材料切成规定长度的坯料;制坯,就是把切好的坯料经过初步变形(镦粗、拔长、滚挤等),使其形状接近锻件模膛,为终锻做好准备。 这两道工序看似不直接出产品,但对后续影响极大:
- 材料利用率:下料重量准不准,直接决定材料浪费多少;
- 成型质量:坯料形状合不合理,直接影响金属流动和充型;
- 模具寿命:坯料重量过大或形状不对,会加大模具负荷,缩短模具寿命;
- 锻件成本:下料制坯环节的效率和精度,直接影响整体生产成本。 很多人把注意力都放在终锻和模具上,忽视了下料制坯,结果批量生产后问题不断。

二、下料工艺:把棒材切成坯料
1. 常见下料方式
表格
|
下料方式
|
精度 |
效率 |
适用范围 |
设备 |
|
圆盘锯切割
|
高 |
中 |
各种直径铝棒 |
圆盘锯床 |
|
带锯切割
|
高 |
中 |
大直径铝棒 |
带锯床 |
| 车床下料 |
很高 |
低 |
小直径精密棒材 |
车床
|
| 剪床下料 |
低 |
高 |
小直径棒材 |
机械剪床
|
| 全自动下料线 |
高 |
很高 |
批量生产 |
自动锯切线
|
2. 圆盘锯切割
圆盘锯是铝合金锻造最常用的下料方式。
- 原理:圆盘形锯片高速旋转,进给切断铝棒;
- 优点:切口平整、端面垂直度好、料头少、材料利用率高;
- 缺点:锯片磨损快,需要定期更换;效率比剪床低;
- 适用:大多数中小直径铝棒的批量下料。
3. 带锯切割
带锯用环形带状锯条切割,适合大直径棒材。
- 优点:可切大直径棒材(>100mm),切口窄,材料浪费少;
- 缺点:效率比圆盘锯低,端面质量稍差;
- 适用:大直径铝棒、大件锻件下料。
4. 车床下料
车床用卡盘夹住棒材,车刀切断,精度最高。
- 优点:端面平整、垂直度极高、无毛刺;
- 缺点:效率低、成本高;
- 适用:小直径精密棒材、对端面要求极高的件。
5. 剪床下料
剪床用剪模直接剪断棒材,效率最高。
- 优点:效率极高,适合大批量;
- 缺点:断面变形大、有斜口、材料利用率低;铝合金塑性好,剪断时容易压扁变形;
- 适用:小直径棒材、对端面要求不高的件。 目前铝合金锻造中,圆盘锯和全自动锯切线是主流。
三、坯料重量与尺寸计算
1. 坯料重量怎么算
坯料重量 = 锻件重量 + 飞边重量 + 料头损失
- 锻件重量:根据锻件图纸计算体积,乘以铝合金密度(约7g/cm³);
- 飞边重量:一般取锻件重量的 10%-20%,复杂件取 20%-30%;
- 料头损失:加热时的氧化皮、切边损耗等,一般取 1%-3%。 实际生产中,坯料重量还要考虑下料重量偏差(一般 ±1%-2%)。
2. 下料偏差控制
下料重量不准是批量生产中最常见的问题之一。
- 偏差过小:坯料不够,锻件充型不满;
- 偏差过大:飞边过大,材料浪费,模具负荷增加;
- 控制方法:
- 定期校准下料机,保证每根料长度一致;
- 每班抽检下料重量,计算偏差;
- 全自动下料线精度比手动高,适合批量生产;
- 偏差控制在 ±1% 以内为优秀,±2% 为合格。
3. 坯料直径选择
坯料直径不是随便选的,要根据锻件最大截面和模膛形状确定。
- 原则:坯料截面积应与锻件最大截面处面积接近,减少变形量;
- 选择方法:
- 对于长轴类锻件,坯料直径接近锻杆部直径,通过拔长成型头部;
- 对于盘类、饼类锻件,坯料直径接近锻件最大直径,通过镦粗成型;
- 对于复杂形状件,坯料直径选择要兼顾各部分变形量。 坯料直径选择合理,可以减少变形工序、提高成型质量、延长模具寿命。
四、制坯工艺:让坯料更接近锻件形状
1. 为什么要制坯
直接把圆棒料放入终锻模,往往不能很好地充满模膛。原因是:
- 圆棒料形状与锻件差距大,金属流动不合理;
- 某些部位材料不够,某些部位材料过多;
- 直接终锻容易产生折叠、充型不满等缺陷。 制坯就是在预锻前,通过镦粗、拔长、滚挤等工序,把坯料预制成接近锻件形状的中间毛坯,让金属在终锻时合理流动。
2. 常见制坯工序
- 镦粗:把坯料沿轴向压扁,增大截面积。用于盘类、饼类锻件,使坯料接近锻件高度;
- 拔长:把坯料沿轴向拉长,减小截面积。用于长轴类锻件,使杆部成型;
- 滚挤:用滚挤模使坯料局部聚料、局部拔长,合理分配金属。用于长轴类复杂锻件;
- 弯曲:把坯料弯成锻件轴线形状。用于弯曲轴线的锻件;
- 压扁:把圆形坯料压扁成矩形。用于矩形截面的锻件。
3. 制坯设备
- 自由锻锤 / 压力机:手工制坯,适合小批量;
- 辊锻机:自动化制坯,连续拔长聚料,适合大批量长轴类件;
- 楔横轧:批量制坯,适合轴类零件;
- 模锻制坯:在预锻模中完成制坯,适合中小件。 对于广东鑫平富这类中小件精密锻造厂,制坯通常在锻造机上通过预锻模完成,不需要单独的制坯设备。

五、下料制坯环节的常见问题
1. 下料重量不准
- 现象:每根坯料重量忽大忽小,导致锻件有的充不满、有的飞边过大;
- 原因:下料机未校准;锯片磨损导致尺寸偏差;操作人员不规范;
- 预防:定期校准下料机;每班抽检重量;使用全自动下料线。
2. 端面质量差
- 现象:坯料端面倾斜、有毛刺、有压扁变形;
- 原因:剪床下料断面变形;锯片磨损;下料机夹紧不稳;
- 影响:加热时端面过热氧化;锻造时端面折叠;
- 预防:选用锯切代替剪切;及时更换锯片;下料后检查端面质量。
3. 坯料表面缺陷
- 现象:坯料表面有划痕、裂纹、折叠;
- 原因:原材料表面质量差;下料时毛刺未去除;加热后表面氧化皮未清理;
- 影响:锻造后这些缺陷会留在锻件表面;
- 预防:原材料进厂检验;下料后去除毛刺;加热前清理表面。
4. 制坯形状不合理
- 现象:终锻时充型不满或飞边过大;锻件有折叠缺陷;
- 原因:坯料直径选择不当;制坯工序不合理;金属分配不对;
- 预防:根据锻件形状合理选择坯料直径;设计合理的制坯工序;首件验证后调整。
5. 下料毛刺
- 现象:锯切后端面有残留毛刺;
- 原因:锯片不锋利;进给速度太快;
- 影响:毛刺在加热时脱落,影响锻造;毛刺处容易折叠;
- 预防:及时更换锯片;控制进给速度;下料后去除毛刺。
六、材料利用率的提升
下料制坯环节是影响材料利用率的关键。
1. 精确下料
- 提高下料精度,减少重量偏差,避免 “宁多勿少” 的保守下料;
- 精确计算锻件重量和飞边量,合理确定坯料重量;
- 全自动下料线比手动下料精度高,材料浪费少。
2. 合理选择棒料规格
- 在保证成型的前提下,选择最接近锻件截面的棒料直径,减少变形量和材料浪费;
- 与材料供应商协商棒料长度规格,减少料头损失。
3. 优化制坯工艺
- 通过制坯合理分配金属,使各部位材料刚好够用,减少多余飞边;
- 采用精密制坯(如辊锻、楔横轧),提高金属利用率。
4. 余料利用
- 下料产生的料头、料尾分类收集,用于小型锻件或回炉重熔;
- 不同批次余料按牌号分类,避免混料。
七、批量生产中的下料制坯管控
1. 下料标准化
- 每种产品制定下料工艺卡,明确棒料牌号、直径、下料长度、重量范围;
- 首件下料称重确认,批量生产中定时抽检;
- 不同产品的棒料分区存放,避免混料。
2. 坯料管理
- 坯料按牌号、批次分开存放,标识清楚;
- 加热前检查坯料表面质量,不合格坯料剔除;
- 加热后的坯料按顺序使用,避免混批。
3. 设备维护
- 下料机定期校准,保证下料长度精度;
- 锯片定期更换,保证切口质量;
- 加热炉定期校验温度,保证加热均匀。
4. 成本核算
- 统计每种产品的材料利用率,找出提升空间;
- 分析下料重量偏差对成本的影响;
- 持续优化下料和制坯工艺,降低材料成本。
常见问题解答(FAQ)
Q:下料重量为什么不能 “宁多勿少”? A:多下料确实能保证充型,但代价很大:多余的金属变成飞边浪费掉,材料成本上升;飞边过大会加大模具负荷,缩短模具寿命;飞边过大还可能导致锻件尺寸超差。精确下料才是正道,既保证充型又不浪费。
Q:坯料为什么要加热后制坯? A:制坯是在加热状态下进行的,因为铝合金加热后塑性好,变形抗力小,容易成型。冷态下铝合金变形抗力大,制坯容易开裂或需要很大的设备吨位。一般制坯温度和锻造温度一致,在 400-500℃左右。
Q:材料利用率一般多少算正常? A:普通模锻的材料利用率一般在 60%-75% 左右(含飞边和料头)。采用精密制坯和优化工艺后,中小件精密锻造的材料利用率可以达到 85% 以上。材料利用率每提升 5%,对于批量大的产品,一年就能节省可观的材料成本。
Q:下料端面不平有什么影响? A:端面倾斜或有毛刺,加热时毛刺先熔化氧化,锻造时这些氧化皮和变形金属容易形成折叠缺陷,留在锻件表面。端面不平还会导致坯料在模具中放不稳,锻造时偏移。所以下料后检查端面质量是必要的。
Q:怎么判断坯料重量合不合适? A:看首件锻件的飞边大小。飞边均匀且厚度在 1-3mm 之间,说明坯料重量合适;飞边太薄甚至局部充不满,说明坯料偏轻;飞边太厚(>5mm)或金属溢出模具,说明坯料偏重。根据首件飞边情况调整下料长度即可。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制
工艺流程:开模→下料→加热→锻造成型→切边→热处理→研磨打磨→CNC 加工→表面处理
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带图纸咨询,可免费获取锻造工艺方案与报价。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件下料与制坯工艺全解析
 立即咨询