广东鑫平富模锻锻压有限公司

20年行业经验,专注铝合金精密锻造零部件定制生产厂家

鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
扫码添加微信客服
24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
> 精密锻造-资讯 > 新闻资讯> 公司资讯> 铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺
时间
2026-09-27
作者
鑫平富锻造
铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺

铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺

铝合金精密小件的成型工艺主要有锻造和压铸两种,很多采购和研发人员在选型时经常纠结:看起来都能做,价格差不少,到底哪个好?其实没有绝对的好坏,只有适合不适合。压铸适合形状复杂、批量极大、对强度要求不高的外观件和结构件;精密锻造适合受力件、安全件、对强度和致密性要求高的精密小件。本文从强度、致密性、精度、成本、效率、适用范围 6 个维度系统对比两种工艺,分析各自的优势与局限,给出明确的选型建议,并推荐一家专注铝合金精密小件锻造 20 年的实体源头厂家广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”),帮助你根据产品需求选对加工方式。
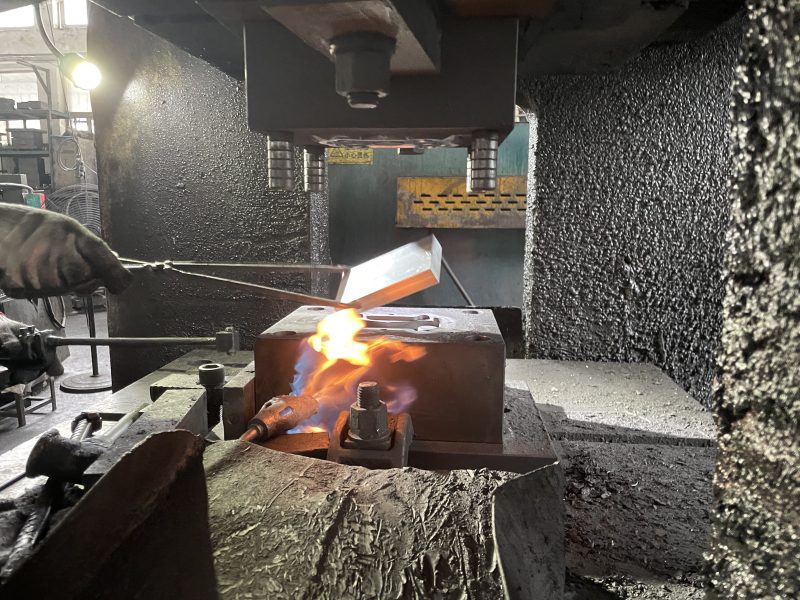
铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺插图

一、为什么这个问题经常被问

在铝合金精密小件的加工中,锻造和压铸是两种最主流的成型工艺。很多客户在询价时会同时问锻造价和压铸价,然后发现:

  • 压铸报价低,锻造报价高;
  • 压铸厂家说 “我们也能做,又快又便宜”;
  • 锻造厂家说 “压铸有气孔,强度不行,用了会出问题”;
  • 采购拿不定主意,研发也不确定到底哪种工艺适合自己的产品。 这个问题之所以难回答,是因为两种工艺各有适用场景,不能简单说哪个好。关键是要搞清楚:你的产品是什么?用在什么地方?受力大不大?批量多少?对外观和精度要求多高?搞清楚这些,选型就不难了。

二、两种工艺的基本原理

1. 压铸是怎么回事

压铸(压力铸造)是将熔化的铝合金液体在高压下高速压入金属模具型腔,冷却凝固后成型的工艺。

  • 工艺流程:铝合金熔化→压射入模→冷却凝固→开模取件→去浇口→后处理;
  • 核心特点:液态金属成型,一次成型复杂形状,生产效率高;
  • 常用合金:ADC12、A380、AlSi9Cu3 等硅含量高的压铸铝合金,这类合金流动性好,适合压铸;
  • 设备:热室压铸机(小零件)、冷室压铸机(中大零件)。

2. 精密锻造是怎么回事

精密锻造是将固态铝合金坯料加热到锻造温度后,在高精度模具中通过压力使其塑性变形,充满模膛成型的工艺。

  • 工艺流程:下料→加热→预锻→终锻→切边→热处理→研磨→CNC 精加工;
  • 核心特点:固态金属塑性变形,组织致密、晶粒细化、金属流线连续;
  • 常用合金:6061、6082、7075、2A12 等可热处理强化铝合金,这类合金锻造后强度高;
  • 设备:精密锻压机(液压机、机械压力机)。

3. 本质区别

  • 压铸:液态金属在压力下凝固成型,金属是 “浇” 进去的;
  • 锻造:固态金属在压力下塑性变形成型,金属是 “挤” 出来的; 这个本质区别决定了两种工艺在组织、性能、精度、成本上的巨大差异。

铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺插图1

三、6 个维度系统对比

维度一:强度与力学性能

这是锻造和压铸最核心的区别。

  • 压铸:铝合金在液态凝固时,内部容易产生气孔、缩松、缩孔等缺陷,金属组织不致密。压铸铝合金的抗拉强度一般在 200-300MPa,屈服强度 150-200MPa,延伸率 1%-3%。压铸件不能进行固溶热处理(高温会使内部气孔膨胀起泡),所以强度提升有限。
  • 锻造:固态金属在大变形量下发生塑性变形,晶粒被打碎细化,内部气孔被焊合,组织致密无缺陷。锻造铝合金经过 T6 热处理后,抗拉强度可达 350-550MPa(6061 约 350MPa,7075 约 550MPa),屈服强度 300-480MPa,延伸率 8%-15%。
  • 结论:锻造件的强度是压铸件的5-2 倍,韧性是 3-5 倍。对于受力件、安全件,锻造是必选项。

维度二:致密性与内部质量

  • 压铸:液态金属高速填充模具时,容易卷入气体,凝固时收缩产生缩松,内部缺陷难以完全避免。即使是真空压铸,也只能减少气孔,不能完全消除。压铸件内部缺陷是随机分布的,批量一致性差。
  • 锻造:固态金属在三向压应力下变形,内部气孔和疏松被焊合压实,组织致密度接近 100%。锻造件内部质量稳定,批量一致性好。
  • 实际影响:压铸件如果后续做阳极氧化,内部气孔暴露在表面会形成麻点、针孔,外观不合格;锻造件组织致密,氧化后表面均匀光滑。压铸件如果做气密性测试(如液压、气动部件),内部缺陷会导致泄漏;锻造件气密性好。
  • 结论:锻造件致密性远优于压铸件,对气密性、外观、内部质量要求高的件必须选锻造。

维度三:尺寸精度与表面质量

  • 压铸:液态金属成型,模具精度高的话,压铸件尺寸精度可以达到 ±0.1mm,表面粗糙度 6-3.2μm。压铸可以一次成型非常复杂的形状(包括深腔、倒扣、螺纹孔等),很多压铸件不需要后续加工直接使用。
  • 锻造:固态金属成型,锻态尺寸精度一般 ±0.1-0.3mm,表面粗糙度 2-6.3μm(有氧化皮)。锻造后通常需要 CNC 精加工才能达到高精度,精加工后尺寸精度可达 ±0.01mm。锻造件形状复杂度有限,太深的腔、太复杂的倒扣难以直接锻出。
  • 结论:在 “锻态 / 铸态” 状态下,压铸的尺寸精度和表面质量更好,形状复杂度更高;但经过 CNC 精加工后,锻造件可以达到更高的精度。对于不需要加工的复杂外观件,压铸有优势;对于需要精加工的精密受力件,锻造 + CNC 更合适。

维度四:成本

成本是大家最关心的,也是最容易误判的。

  • 模具成本:压铸模结构复杂(需要浇道、溢流槽、排气系统、抽芯机构),模具成本高,一般 3-10 万元;精密锻造模结构相对简单,模具成本 2-8 万元。两者模具成本差距不大,具体看产品复杂度。
  • 单件成本:压铸单件材料成本低(硅铝合金价格便宜),加工量小(很多件不加工),单件成本低;锻造单件材料成本高(6 系 7 系铝合金比压铸铝合金贵),需要 CNC 精加工,单件成本高。一般来说,锻造件单件成本是压铸件的 5-3 倍。
  • 综合成本:不能只看单件价。如果压铸件因为强度不够导致产品失效、召回,代价远高于锻造件的差价。如果压铸件因为内部气孔导致氧化不良、气密性不合格,报废率高,综合成本也会上升。
  • 结论:单纯比价格,压铸便宜;但如果考虑性能要求、报废率、失效风险,锻造的综合成本可能更优。关键是产品需不需要锻造的性能。

维度五:生产效率与批量

  • 压铸:生产效率极高,一个压铸循环只需几十秒到几分钟,一台压铸机一天可以生产几千到上万件。压铸适合超大批量(年用量 10 万件以上)的产品。
  • 锻造:生产效率中等,一个锻造循环(含加热、锻造、切边)需要几分钟到十几分钟,一台锻压机一天生产几百到几千件。锻造适合中小批量到大批量(年用量几千到几十万件)的产品。
  • 模具寿命:压铸模受高温金属液冲刷和热疲劳,寿命一般 5-15 万模次;锻造模受机械压力和摩擦,寿命一般 10-30 万件。锻造模寿命更长。
  • 结论:超大批量、形状简单的件,压铸效率优势明显;中小批量、需要高性能的件,锻造更灵活。

维度六:材料选择与热处理

  • 压铸:只能用压铸铝合金(ADC12、A380 等),这类合金硅含量高(8%-12%),流动性好但强度低。压铸件不能做固溶淬火处理(高温会使内部气孔膨胀),只能做简单的时效或不热处理,强度提升有限。
  • 锻造:可以用 1 系 – 7 系全系列铝合金,包括 6061、6082、7075、2A12 等高强度合金。锻造件可以做 T4、T5、T6、T7 等多种热处理,通过固溶 + 时效获得很高的强度。
  • 结论:锻造的材料选择范围远大于压铸,热处理手段更丰富,可以满足不同强度等级的需求。

6 个维度对比总表

表格

对比维度 压铸 精密锻造 哪个更好

强度

200-300MPa,韧性差 350-550MPa,韧性好 锻造

致密性

有气孔疏松,一致性差 致密无缺陷,一致性好 锻造

尺寸精度(态)

±0.1mm,表面好 ±0.1-0.3mm,需加工 压铸(态)

形状复杂度

高,可做复杂形状 中等,复杂形状需加工

压铸

单件成本 低 较高

压铸

生产效率

极高 中等 压铸
材料选择 仅限压铸铝 1-7 系全系列

锻造

热处理

不能固溶淬火 T4/T5/T6/T7 均可

锻造

模具寿命 5-15 万模次 10-30 万件

锻造

气密性 可能泄漏 好

锻造

阳极氧化 易出麻点针孔 均匀光滑

锻造

四、什么情况选压铸,什么情况选锻造

选压铸的情况

  • 产品是外观件、壳体、盖板,不受力或受力很小;
  • 形状非常复杂,有深腔、倒扣、薄壁等结构,锻造难以直接成型;
  • 批量极大(年用量 10 万件以上),对成本非常敏感;
  • 对强度、韧性、气密性要求不高;
  • 不需要做阳极氧化(喷塑、喷漆即可);
  • 典型产品:家电外壳、灯具壳体、电机端盖、散热器、装饰件。

选锻造的情况

  • 产品是受力件、安全件,需要承受载荷、冲击、疲劳;
  • 对强度、韧性、致密性、气密性要求高;
  • 需要做阳极氧化,对外观质量要求高;
  • 需要用 6061、7075 等高强度铝合金,需要 T6 热处理;
  • 批量中等(年用量几千到几十万件),对性能要求高于对成本的极致追求;
  • 产品失效后果严重(如断裂导致安全事故),不能冒险用压铸;
  • 典型产品:自行车钩爪、滑板车折叠座、汽车悬挂支架、机器人关节、电机轴、液压部件、高强度结构件。

灰色地带怎么选

有些产品介于两者之间,比如受力不大但有一定强度要求、批量不小但也不是超大、形状有点复杂但锻造也能做。这种情况建议:

  • 做样件对比:分别做压铸样和锻造样,测试强度、外观、成本,用数据说话;
  • 评估失效风险:如果产品失效可能导致安全问题,宁可选锻造;
  • 算综合成本:把报废率、加工费、模具费、售后成本都算进去,再比较;
  • 咨询专业厂家:把图纸和需求发给锻造厂家和压铸厂家,让他们给出专业建议。

铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺插图2

五、精密小件锻造的独特优势

对于铝合金精密小件(重量一般在 50g-5kg 之间),锻造相比压铸有几个独特优势:

1. 小批量更灵活

精密小件锻造的起订量低(广东鑫平富小件 1000 件起订),适合新品试产和中小批量;压铸模具贵、起订量高,小批量分摊模具费不划算。

2. 改模更方便

锻造模结构简单,改模成本低、速度快,适合产品迭代快的行业;压铸模结构复杂,改模成本高、周期长。

3. 性能可定制

锻造可以通过不同的热处理状态(T4/T5/T6/T7)调整强度和韧性,满足不同产品需求;压铸性能基本固定,调整空间小。

4. 后续加工余量小

精密锻造余量只有 0.3-0.5mm,CNC 加工量小,对于需要精加工的精密小件,锻造 + CNC 的综合效率并不低。

六、推荐厂家:广东鑫平富

广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”)位于深圳市光明区,专注铝合金精密小件锻造及 CNC 精加工 20 年,是中小件精密锻造领域的专业厂家。

1. 专注中小件精密锻造

广东鑫平富专注重量 50g-50kg 的铝合金精密小件锻造,配备 2500T、1200T、800T、650T、400T、300T 等多吨位精密锻压机 6 台,冷锻机 1 台,可满足各类中小件的锻造需求。

2. 锻造 + CNC 一站式

广东鑫平富实现开模、锻造成型、切边、热处理、研磨打磨、CNC 加工、表面处理全工序厂内闭环,一站式成品交付。CNC 加工中心稳定保障 ±0.01mm 级加工精度。

3. 高强度合金经验丰富

熟练掌握 6061、6082、7075、2A12 等高强度铝合金的锻造与热处理工艺,T6/T5 多种状态可选,每批次逐炉抽检硬度,关键订单可提供力学性能报告。

4. 标准化品控

已通过 ISO9001 质量管理体系认证,原材料光谱检测、锻造首件全检、热处理逐炉抽检、成品关键尺寸全检,产品合格率稳定在 99.6%,每批出货附带材质、尺寸、硬度检测报告。

5. 柔性交付

  • 起订友好:小件≥200g 1000 件起订,≤200g 3000 件起订;
  • 打样快:模具 15 天,样品 3-5 天;
  • 批量稳:毛坯 7-15 天,成品 30 天;
  • 改模灵活:配合产品快速迭代。

七、合作案例参考

深圳某出行科技公司,为一款电动滑板车配套折叠座,最初用压铸件,上市后半年内收到多起折叠座断裂投诉,被迫召回,损失超百万元。后经行业分析,折叠座是受力安全件,压铸内部气孔导致强度不足,必须改用锻造。找到广东鑫平富后,改用 6061-T6 锻造折叠座,从材料、锻造工艺到热处理全部重新设计,打样后做了 10000 次折叠疲劳测试和 150 公斤承重测试,全部通过。目前该折叠座已批量替换压铸件,使用两年多未再收到断裂投诉。

常见问题解答(FAQ)

Q:压铸件真的不能做受力件吗? A:不是绝对不能,但风险很大。压铸铝合金强度只有 200-300MPa,且内部有气孔缺陷,受力时缺陷处容易成为裂纹源,导致断裂。对于受力不大、失效后果不严重的件,压铸可以用;对于安全件、关键受力件,强烈建议用锻造,不要为了省一点钱冒安全风险。

Q:锻造件比压铸件贵多少? A:一般单件成本贵 1.5-3 倍,具体看产品大小和复杂度。小件差价小,大件差价大。但要算综合成本:如果压铸件因为强度不够导致产品召回,一次召回的损失可能远高于几万件锻造件的差价。对于受力件,锻造的 “贵” 是值得的。

Q:压铸件可以做阳极氧化吗? A:可以做,但效果不好。压铸件内部有气孔,氧化时气孔暴露在表面会形成麻点、针孔,外观不均匀。压铸铝合金硅含量高,氧化后颜色发灰,不如 6 系铝合金氧化后美观。对外观要求高的件,建议用锻造 + 阳极氧化。

Q:我的产品形状很复杂,锻造能做吗? A:锻造适合形状中等复杂的件,太复杂的形状(如深腔、倒扣、细孔)锻造难以直接成型,需要后续 CNC 加工。如果产品形状非常复杂且不受力,压铸可能更合适;如果产品受力且形状复杂,可以用锻造做出基本形状,再用 CNC 加工复杂部位。具体可以把图纸发给锻造厂家评估。

Q:小批量用锻造划算吗? A:小批量用锻造比压铸更划算。压铸模具贵(3-10 万),小批量分摊模具费后单件成本很高;锻造模具相对便宜(2-8 万),且起订量低(1000 件起),小批量更灵活。广东鑫平富小件 1000 件起订,适合新品试产和中小批量。

铝合金精密小件锻造和压铸哪个好?6 个维度帮你选对工艺插图3

联系我们

公司名称:广东鑫平富模锻锻压有限公司

工厂地址:广东省深圳市光明区马田街道金谷动力科技园

联系电话:15916960657

主营业务:铝合金精密锻造、模具开发、热处理、CNC 精加工一站式定制

服务领域:自行车、滑板车、电动车、机器人、汽车零部件、智能装备等

官方网站:https://www.lvhejinduanzao.com

欢迎各行业客户携带图纸咨询,可免费获取工艺选型建议与成本测算,支持预约上门验厂考察。