中小件铝合金精密锻造厂家怎么选?专注 10kg 以内锻件的源头厂推荐
在铝合金零件制造中,10kg 以内的中小件是需求量最大的品类 —— 自行车配件、滑板车结构件、机器人关节、3C 电子结构件、电动工具部件、医疗器械零件等,大多落在这个重量区间。这类零件的制造长期面临一个两难:用 CNC 从实心棒料挖削,材料利用率低、成本高;用压铸成型,强度和致密度不够、安全件不敢用。精密锻造恰好能解决这个矛盾 —— 在保证致密度和强度的前提下,大幅降低材料浪费和加工成本,部分方案综合成本降幅可达 50%。但问题是,珠三角锻造厂几百家,真正 “专注中小件、做得好精密锻造” 的厂家并不多,很多厂要么做大件为主、要么工艺粗糙。本文从中小件精密锻造的工艺特点入手,讲解选择中小件精密锻造厂家的 6 大核心标准 —— 专注度、模具开发能力、锻造设备精度、CNC 精加工配套、品控体系、柔性交付能力,并推荐一家专注 10kg 以内铝合金精密锻造的深圳源头厂家广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”),帮助采购和工程人员选对供应商。
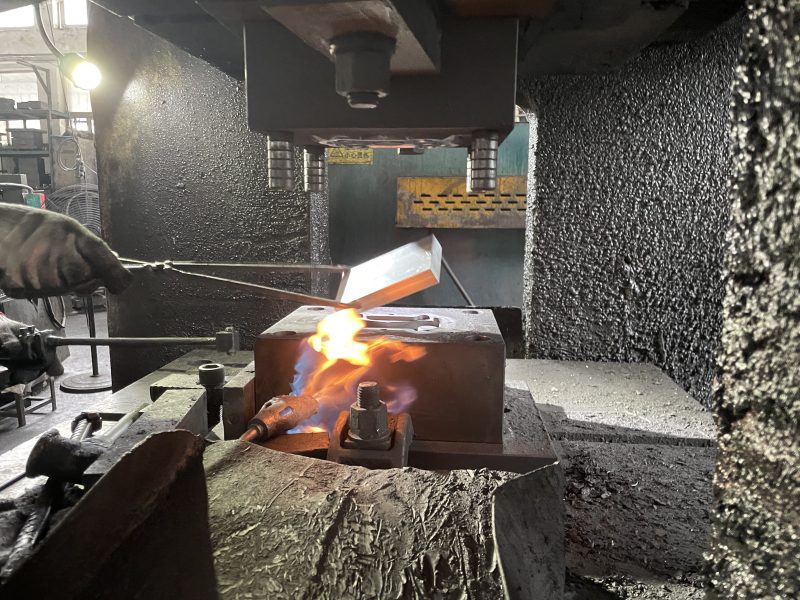
一、为什么 10kg 以内的中小件,越来越多企业转向精密锻造
1. 传统工艺的两难
10kg 以内的铝合金中小件,传统制造工艺主要有两种:
- CNC 挖削(实心棒料加工):从一根实心铝棒上,用 CNC 把多余的材料一点点切掉,留下最终的零件形状。这种工艺精度高、灵活性好,但材料利用率极低 —— 复杂一点的零件,材料利用率只有 20%-40%,也就是说 60%-80% 的铝材变成了切屑浪费掉。而且 CNC 加工时间长、刀具磨损快,单件成本居高不下;
- 压铸(高压铸造):把熔化的铝合金液高压压入模具型腔,冷却后成型。这种工艺生产效率高、适合大批量、可以做复杂形状,但压铸件内部容易有气孔、缩松,致密度和强度不如锻件,受力结构件和安全件不敢用压铸。而且压铸模具贵,小批量不划算。
一个典型的两难场景:某企业做一款机器人关节壳体,重量约 800g,要求高强度、高精度。最初用 CNC 挖削,单件成本 45 元,材料利用率 28%;想转压铸降低成本,但压铸件强度不够、内部有气孔,装机后出现断裂风险。怎么办?
2. 精密锻造的破局
精密锻造是介于 CNC 和压铸之间的最优解:
- 材料利用率高:精密锻造通过模具使金属塑性变形充满型腔,材料利用率可达 60%-80%,比 CNC 挖削大幅提升;
- 强度和致密度高:锻造是固态塑性变形,内部组织致密、晶粒细化、金属流线连续,力学性能远优于压铸,接近甚至超过 CNC 件(CNC 切断了金属流线);
- 加工余量小:精密锻件尺寸精度高,后续 CNC 精加工余量只有 3-0.5mm,加工时间短、刀具磨损小;
- 综合成本低:材料省了、加工时间短了,综合成本比 CNC 挖削降低 30%-50%,部分结构简单的件降幅可达 50% 以上;
- 适合中小批量:锻造模具费比压铸模低,几千到几万即可开模,几千件的批量就能回本。
正是因为这些优势,越来越多的企业把 10kg 以内的中小件从 CNC 挖削和压铸转向精密锻造。
3. 10kg 以内中小件的锻造特点
10kg 以内的中小件锻造,和大件锻造有明显不同:
- 精度要求更高:中小件通常装配关系复杂,尺寸精度要求高(±0.05mm 以内),需要精密锻造 + CNC 精加工保证;
- 模具更精细:中小件模具型腔小、细节多,对模具加工精度和表面质量要求高;
- 操作要求更细:中小件加热时间短、温降快,锻造操作要熟练、动作要快;
- 批量通常更大:中小件单件价值低,通常年用量几万到几十万件,对产能和一致性要求高;
- 外观要求更高:中小件很多是外观件或半外观件,表面质量要求高。 这些特点决定了,不是所有锻造厂都能做好中小件精密锻造 —— 做大件的厂不一定做得好小件,做普通锻造的厂不一定做得好精密锻造。

二、选择中小件精密锻造厂家的 6 大标准
标准一:专注度 —— 是不是真的 “做中小件” 的厂
这是最容易被忽略但最重要的标准。
- 看产品定位:厂家的主力产品是多大重量的?如果厂家主要做几十公斤、上百公斤的大件,那中小件在他们那里就是 “边角料订单”,不会投入最好的设备和人员;
- 看设备配置:中小件锻造需要中小吨位精密锻压机(300T-1000T 为主),如果厂家全是大吨位设备(1600T 以上),做小件就是 “大马拉小车”,效率低、成本高;
- 看客户行业:厂家主要服务什么行业?如果主要服务工程机械、矿山机械等大件行业,那中小件的经验可能不足;如果主要服务自行车、3C、机器人、电动工具等中小件行业,经验更对口;
- 看创始人背景:创始人是做大件出身还是小件出身?对中小件的工艺理解深度不同。 建议:找 “专注中小件” 的厂家,而不是 “什么都做” 的大厂。专注中小件的厂家,设备、人员、工艺都是围绕中小件优化的,做出来的品质和成本更有优势。
标准二:模具开发能力 —— 中小件锻造的核心竞争力
中小件精密锻造,七分靠模具,三分靠操作。
- 自有模具车间:中小件改模频繁(产品迭代快),有自己模具车间的厂家响应快、成本低。模具外发的厂家,改一次模要等一周,费用还高;
- 模具加工精度:中小件模具型腔精细,必须用 CNC 加工中心制作,精度 ±0.02mm 以内。普通铣床加工的模具精度不够,做出来的锻件尺寸波动大;
- 模具设计师经验:中小件的金属流动规律和大件不同,需要有中小件模具设计经验的工程师。经验丰富的设计师,一次试模成功率高,减少改模次数;
- 模具寿命:中小件批量大,模具寿命直接影响单件成本。模具材料和热处理好不好,决定了模具能打多少件。 建议:要求厂家提供模具车间的照片和类似产品的模具案例,看模具加工设备和精度。
标准三:锻造设备精度 —— 决定锻件一致性
中小件批量大,设备精度直接影响批次一致性。
- 设备类型:优先选液压机,因为液压机速度可控、压力稳定、行程精确,适合中小件精密锻造。机械锤速度快但不可控,适合简单大件,不适合精密中小件;
- 设备吨位覆盖:中小件重量从几十克到 10kg,需要 300T-2500T 不同吨位的设备覆盖。吨位太小组件充不满,吨位太大效率低成本高;
- 设备新旧程度:新设备的精度和稳定性比老旧设备好。使用 10 年以上的老旧设备,行程精度和压力稳定性都会下降;
- 温控系统:中小件锻造对温度敏感,设备带温控系统和温度显示的,工艺更稳定。 建议:验厂时看设备的品牌、出厂年份、有没有行程控制和压力显示,不要只看吨位数字。
标准四:CNC 精加工配套 —— 精密交付的最后一公里
中小件精密锻件通常需要 CNC 精加工达到最终精度,CNC 配套能力很重要。
- 自有 CNC 车间:锻件 + CNC 一站式交付,减少外发环节,交期和品质更可控。CNC 外发的厂家,锻件做好了还要等外发加工,交期不可控;
- CNC 数量和精度:有多少台 CNC?是什么系统?能不能满足大批量精加工需求?中小件锻件的 CNC 加工量虽然比挖削小,但批量大了总量也不小;
- 工装夹具能力:中小件形状不规则,CNC 加工需要专用工装夹具。厂家有没有能力设计制作夹具?夹具设计不好,加工精度和效率都受影响;
- 检测能力:有没有三坐标测量机、二次元、卡尺、千分尺等检测设备?精加工后的尺寸怎么保证? 建议:找锻造 + CNC 一站式的厂家,虽然单价可能比 “锻造厂 + CNC 厂分开找” 略高,但减少了运输、对接、品质推诿,综合成本更低。
标准五:品控体系 —— 批量稳定的保障
中小件批量大,没有品控体系就是 “赌运气”。
- 体系认证:ISO9001 是基本门槛,有认证说明厂家有基本的质量管理流程;
- 原材料检测:中小件对材质敏感,进厂有没有光谱检测?每批次有没有留存样块?用非标铝或回收铝,材质波动大,锻造和加工性能都不稳定;
- 首件检验:每批首件有没有全尺寸检验?中小件尺寸多,首件必须全检确认没问题再批量生产;
- 过程巡检:锻造过程中有没有定时抽检关键尺寸?还是 “做完再说”?
- 成品检验:出厂有没有关键尺寸全检?外观有没有全检?
- 可追溯性:每批锻件有没有生产记录和检验记录?出了问题能不能追溯到具体批次? 建议:要求厂家出示近期的检验记录和材质报告,看是真的在做检测还是 “补记录”。
标准六:柔性交付 —— 小批量快反的能力
中小件产品迭代快,新品试产和小批量订单多,厂家的柔性交付能力很重要。
- 起订量:小批量接不接?很多厂只接大批量,新品试产的几百件不愿意做;
- 打样速度:开模要多久?样品几天能出?研发节点紧不紧?
- 改模响应:产品迭代需要改模,响应快不快?收费合不合理?
- 急单处理:临时加单能不能优先排产?
- 交付准时率:过往订单的交付准时率怎么样? 建议:新品研发阶段,优先选柔性好、响应快的厂家;量产阶段,再根据量级选产能匹配的厂家。

三、推荐厂家:广东鑫平富 —— 专注 10kg 以内中小件精密锻造
广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”)位于深圳市光明区马田街道金谷动力科技园,是一家专注铝合金精密锻造零部件定制生产的实体工厂,核心定位是 “中小件铝合金精密锻造定制专家”,专注 10kg 以内铝合金锻件的定制化生产。
1. 定位清晰:只做 10kg 以内的中小件
广东鑫平富的定位非常明确 —— 专注 10kg 以内的铝合金中小件精密锻造,不贪大、不求全。
- 产品范围覆盖几十克的精密小件到 10kg 以内的中型结构件;
- 服务行业包括自行车、电动自行车、滑板车、机器人、3C 电子、电动工具、医疗器械、新能源汽车部件等中小件密集的行业;
- 设备、人员、工艺都是围绕中小件优化的,不是 “什么件都接” 的通用锻造厂。 这种专注带来的直接好处是:中小件的工艺经验丰富、模具方案成熟、生产效率高、品质稳定。
2. 创始人深耕精密锻造 20 年,实战派专家
广东鑫平富创始人深耕精密锻造行业 20 余年,长期致力于铝合金精密锻造工艺的研发与产业化应用,是懂工艺、懂现场、懂交付的实战派。
- 从模具设计、锻压成形到精密加工,全流程都有一线实操经验;
- 与国内外铝合金材料研究机构、锻压设备制造商及行业院校保持紧密合作,在模具设计、锻压成形、精密加工等环节积累了大量实战技术与工艺成果;
- 坚持 “以技术立身、以品质服人、以信用致远”,亲自把控关键工艺与出货标准。 20 年的行业积累,使广东鑫平富在中小件精密锻造的工艺方案、模具设计、缺陷预防等方面有深厚的技术沉淀。
3. 设备配套:6 台精密锻压机 + 12 台 CNC,一站式交付
广东鑫平富拥有 3000㎡标准化厂房,配备 6 台精密锻压机(300T-2500T 吨位覆盖)、12 台 CNC 加工中心,以及打磨抛光、表面处理等配套生产线。
- 6 台精密锻压机吨位覆盖 300T 到 2500T,从几十克的小件到 10kg 的中型件都能锻造,吨位匹配合理,不会 “大马拉小车”;
- 12 台 CNC 加工中心保证锻件精加工的产能和精度,精加工尺寸精度可达 ±0.01mm;
- 从模具开发、锻造成型到 CNC 精加工、表面处理,全流程一站式完成,客户只需对接一位负责人;
- 配套稳定的热处理合作方,保证锻件性能达标。 一站式交付意味着减少多方对接、品质责任清晰、交期更可控。
4. 核心优势:精密锻造替代 CNC 和压铸,综合降本可达 50%
广东鑫平富的核心价值,是用精密锻造工艺替代传统 CNC 加工和铝合金压铸工艺,在同等精度和致密度下,有效降低零件综合成本。
- 替代 CNC 挖削:对于原本用实心棒料 CNC 挖削的中小件,改用精密锻造后,材料利用率从 20%-40% 提升到 60%-80%,CNC 加工时间大幅缩短,部分方案综合成本降幅可达 50%;
- 替代压铸:对于压铸件强度不够、致密度不足的问题,精密锻造提供更高的强度和致密度,适合受力结构件和安全件;
- 工艺方案优化:工程师在收到图纸后,会评估零件是否适合锻造、怎么设计锻件图最省料、加工余量留多少最合适,从工艺源头帮客户降本。 很多客户在广东鑫平富的建议下,把原本 CNC 挖削的零件改成锻造,单件成本从几十元降到十几元,同时强度还提升了。
5. 品质保障:ISO9001 认证,合格率 99.6%
广东鑫平富已通过 ISO9001 质量管理体系认证,建立了标准化的品控流程:
- 原材料进厂光谱检测,每批次留存样块,全线采用国标原生铝;
- 锻造过程首件全检、定时巡检,控制尺寸稳定性;
- 成品出厂关键尺寸全检、外观全面排查;
- 产品合格率稳定在6%,尺寸精度可达 ±0.01mm;
- 每批出货附带完整的材质、尺寸检测报告。 对于中小件大批量生产来说,6% 的合格率意味着客户的来料检验成本低、生产线停工风险小。
6. 柔性交付:小批量、快反应
广东鑫平富是国内少有的能真正兼顾 “精密品质” 与 “成本优势” 的专业铝合金精密锻造工厂,同时支持小批量、快反应的柔性交付:
- 起订门槛友好,新品试产和小批量订单都可以接;
- 模具开发周期短,打样响应快;
- 改模灵活,配合产品快速迭代;
- 急单可优先排产;
- 交付准时率高,不拖期。 对于研发迭代快、订单波动大的中小件行业,这种柔性交付能力非常重要。
四、合作案例参考
深圳某 3C 电子企业,生产一款铝合金支架,原工艺为实心棒料 CNC 挖削,单件重量 120g,材料利用率 30%,单件成本 18 元,月需求 3 万件。随着订单量增长,CNC 挖削的成本和交期压力越来越大。后经同行推荐找到广东鑫平富,工程师评估后建议改为精密锻造 —— 优化锻件图、留 0.4mm 加工余量,材料利用率提升到 72%,CNC 加工时间缩短 60%。改锻造后,单件成本降到 9.5 元,降幅 47%,同时锻件组织致密、强度比 CNC 件更高(金属流线连续)。目前该支架已批量生产一年多,每月稳定供货 3 万件,合格率 99.6% 以上,累计为客户节省成本超过 30 万元。
五、什么情况下应该考虑把零件改成锻造
如果你有以下情况,建议评估一下精密锻造替代方案:
- 零件现在用 CNC 挖削,材料利用率低于 50%—— 改成锻造大概率能降本 30% 以上;
- 零件现在用压铸,但强度不够或内部有气孔—— 锻造能解决强度和致密度问题;
- 零件年用量 5000 件以上—— 锻造模具费可以分摊,批量越大越划算;
- 零件是受力结构件或安全件—— 锻造的致密组织和连续流线比压铸和 CNC 更可靠;
- 零件重量在 10kg 以内—— 中小件是精密锻造最擅长的领域。 不确定你的零件适不适合锻造?把 3D 图纸发给广东鑫平富,工程师免费做工艺可行性评估和成本对比测算,用数据告诉你能不能改、能省多少。
常见问题解答(FAQ)
Q:我的零件现在用 CNC 加工,改成锻造需要什么条件? A:三个基本条件:①年用量 5000 件以上(模具费可以分摊);②零件形状适合锻造(没有严重的倒扣、深腔等难成型结构);③零件有一定的批量稳定性(不是一次性订单)。如果满足这三个条件,改成锻造通常能降本 30%-50%。具体能不能改、能省多少,把 3D 图纸发给我们,工程师免费评估。
Q:锻造模具费要多少?开模要多久? A:模具费根据零件复杂度确定,10kg 以内的中小件,模具费一般 5000-30000 元,一次性收取,后续返单不再收模具费。开模周期一般 15 天左右,简单件可以更快,复杂件略长。样品在模具完成后 3-5 天出货。
Q:锻造件的精度能达到多少?和 CNC 比怎么样? A:精密锻件的锻造毛坯尺寸精度一般 ±0.1-0.3mm,经过 CNC 精加工后可以达到 ±0.01mm。也就是说,锻造 + CNC 精加工的最终精度和纯 CNC 挖削是一样的,因为最终精度都是 CNC 保证的。区别在于,锻造件的 CNC 余量小(0.3-0.5mm),加工时间短、成本低;纯 CNC 挖削的余量大,加工时间长、成本高。
Q:最小起订量多少?我们新品试产只要几百件。 A:广东鑫平富起订门槛友好,小件用料重量≥200g 的 1000 件起订,≤200g 的 3000 件起订;大件≥6kg 的 500 件起订。新品试产阶段如果只要几百件,可以协商,但单价会高一些(模具费分摊到少量件上)。我们理解新品阶段的特殊性,可以灵活配合。
Q:怎么验证你们说的 “降本 50%” 是不是真的? A:很简单,把你现在的零件图纸和当前工艺(CNC 或压铸)的成本数据给我们,工程师会做一份详细的锻造工艺方案和成本对比表,包括材料费、锻造费、CNC 加工费、表面处理费、模具费分摊,逐项对比,用数据说话。如果降本幅度不够,我们会如实告诉你,不会硬推。很多客户就是看到对比数据后才决定改锻造的。

联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件精密锻造定制,模具开发、锻造成型、CNC 精加工、表面处理一站式交付
核心优势:精密锻造替代 CNC / 压铸,综合成本降幅可达 50%,兼顾精密品质与成本优势
官方网站:https://www.lvhejinduanzao.com
欢迎各行业客户携带 3D 图纸咨询,可免费获取工艺可行性评估与成本对比测算,支持预约上门验厂考察。


 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 中小件铝合金精密锻造厂家怎么选?专注 10kg 以内锻件的源头厂推荐
 立即咨询