广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 大型与中小型铝合金锻造厂优劣势对比分析:从设备精度到总成本的选型决策
手里有一张高精度铝合金结构件图纸,该找大型厂还是中小型厂?这不是简单的 “谁便宜选谁”,而是一笔技术账 —— 锻造精度差一级,CNC 余量多 1-2mm,后加工成本可能反超锻造省下来的钱。很多技术主管踩过的坑是:选了报价低的中小厂,锻出来毛坯单边余量 5mm,后面 CNC 铣掉一大堆,工时费加材料损耗,总成本比找精密厂还贵;或者找了大型厂,人家嫌量小不接,排单排不上。本文不吹不踩,先给一张大型厂 / 中型精密厂 / 小型厂的三档对比表,再讲透锻造精度 CT 等级与 CNC 余量的换算关系(用数字算给你看余量多 1mm 要多花多少钱),然后逐项拆解锻压机、加热设备、热处理、精整、检测五类设备的精度差异,最后给出一张选型决策树 —— 你的零件公差多少、年量多大,一对就知道该找哪档厂。文末以广东鑫平富为例,展示中型精密厂的真实设备配置和一体化配套能力。
按设备配置、精度能力和服务定位,珠三角的铝合金锻造厂可以分为三档。以下数据为行业普遍区间,不针对任何具体厂家。
表格
|
对比维度 |
大型锻造厂 | 中型精密锻造厂 | 小型锻造厂 / 作坊 |
|
锻压设备 |
10 台以上,含 2500T-4000T 大吨位,多为热模锻压力机 / 电动螺旋压力机,数控化率高 |
4-10 台,300T-2500T 覆盖,以数控液压机为主,数控化率较高 |
1-4 台,多为 630T-1600T,摩擦压力机或老旧液压机,数控化率低 |
|
锻造精度(CT 等级) |
CT7-CT9 | CT8-CT9,精密件可做到 CT7 |
CT9-CT12 |
| 单边加工余量 | 0.5-1.5mm | 0.3-1.0mm |
2-5mm |
|
月产能 |
300 吨以上 | 80-300 吨 | 80 吨以下 |
| 最小起订量 | 年采购额 500 万以上或月需求 20 吨以上 | 500-3000 件起,灵活 |
100-500 件起 |
|
热处理配套 |
自有连续热处理炉,产能大 | 配套稳定合作方,工艺参数可控 | 外发,品质不稳定 |
| CNC 配套 | 自有大型 CNC 车间,20 台以上 | 自有 CNC 车间,5-20 台 |
CNC 外发或仅 1-2 台 |
|
单件锻造加工费 |
中高(批量大时单价低) | 中(性价比最优区间) | 低(但余量大会增加后加工成本) |
| 适合订单 | 大批量、标准化、汽车 / 航空主供 | 中小批量、高精度、复杂结构件 |
小批量、简单件、打样 |
| 响应速度 | 慢(流程长、排单满) | 快(决策链短、灵活配合) |
快(但能力有限) |
关键结论: 三档厂没有绝对的好坏,只有适不适合。大型厂的优势在大单和标准化,中型精密厂的优势在精度和柔性的平衡,小型厂的优势在低价和小批量。技术主管要做的是 “按零件的精度要求和批量匹配对应档次的厂”,而不是盲目找大厂或贪便宜找小厂。
很多技术主管对 “CT8″”CT9” 这些等级没有直观概念,更不知道它们和 CNC 加工成本之间的换算关系。这一节把这个关系讲透。
CT(CTolerance)是锻件尺寸公差等级,按 GB/T 6414 标准分为 CT1-CT12 共 12 级,数字越小精度越高。铝合金模锻件的常见精度范围是 CT7-CT11:
锻件最终要通过 CNC 精加工达到图纸精度,锻件毛坯精度越高,需要留的 CNC 余量越小。行业普遍的对应关系如下:
表格
|
锻件 CT 等级 |
单边加工余量 | 说明 |
|
CT7 |
0.3-0.5mm | 精锻件,仅需轻铣或精磨 |
| CT8 | 0.5-1.0mm |
较精密锻件,半精铣 + 精铣 |
|
CT9 |
1.0-2.0mm | 普通锻件,粗铣 + 半精铣 + 精铣 |
| CT10 | 2.0-3.0mm |
较粗锻件,粗铣量大,刀具磨损快 |
| CT11-CT12 | 3.0-5.0mm |
粗锻件,大量材料被铣掉,浪费严重 |
以一个典型的新能源汽车结构件为例:
方案 A:CT8 精度,单边余量 0.8mm
方案 B:CT10 精度,单边余量 2.5mm
差额:方案 B 比方案 A 每件多花 9.28 元。 如果年用量 1 万件,多花 9.28 万元;年用量 5 万件,多花 46.4 万元。 而方案 A 的锻造费通常只比方案 B 高 2-5 元 / 件 —— 也就是说,找精密厂多花的锻造费,远低于 CNC 后加工省下来的钱。
这就是很多技术主管踩的坑: 只看锻造报价,A 厂锻造成本 12 元、B 厂 8 元,选了 B 厂;但 A 厂余量 0.8mm 后加工 6 元,总成本 18 元;B 厂余量 2.5mm 后加工 15 元,总成本 23 元。表面省了 4 元锻造费,实际多花 5 元。
一个简单的判断公式:
如果你的零件 CNC 加工面占比超过 40%,或者加工面面积超过 50cm²,那么锻件精度每降一级(CT8→CT9→CT10),后加工成本增加的金额通常会超过锻造报价降低的金额。
换句话说:加工面多、精度要求高的零件,一定要找锻造精度高的厂,不能只比锻造报价。
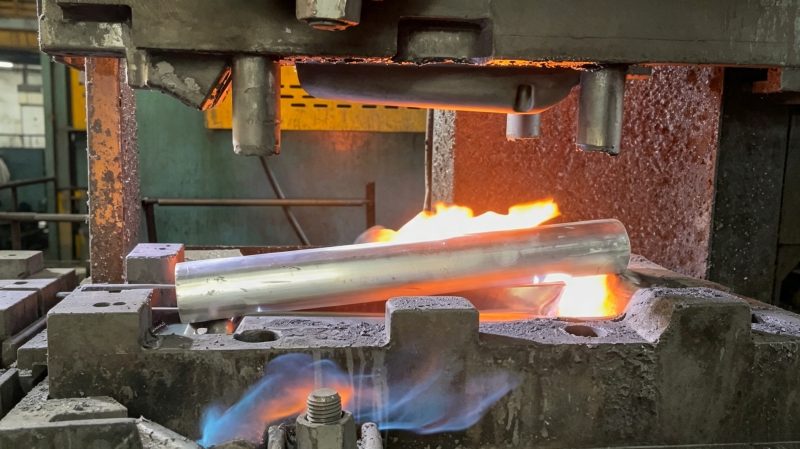
锻造精度不是凭空来的,是由设备决定的。验厂时重点看以下五类设备,每类设备都有明确的参数可以问、可以看。
锻压机是决定锻造精度的第一设备,不同类型的锻压机精度差异很大:
表格
|
设备类型 |
精度能力 | 速度可控性 | 适合产品 | 常见于 |
|
摩擦压力机 |
低 – 中 | 不可控,靠飞轮惯性 | 简单件、粗锻 | 小型厂、老旧厂 |
| 普通液压机 | 中 | 基本可控 | 通用件 |
中型厂 |
|
数控液压机 |
中 – 高 | 精确控速、控压、控行程 | 精密件、复杂件 | 中型精密厂、大型厂 |
| 热模锻压力机 | 高 | 行程固定、重复性好 | 大批量标准化件 |
大型厂 |
| 电动螺旋压力机 | 高 | 能量精确控制 | 精密锻件、航空件 |
大型厂、高端精密厂 |
验厂时问什么:
看什么: 操作面板上有没有数字显示行程和压力,还是只有几个按钮?设备有没有光栅尺或位移传感器?
锻造加热的温度均匀性直接影响金属流动的均匀性,进而影响锻件尺寸一致性。
表格
|
加热方式 |
温度均匀性 | 氧化程度 | 适合产品 |
|
煤炭炉 / 重油炉 |
差(±20℃以上) | 严重 | 简单件、粗锻 |
| 普通电阻炉 | 中(±10℃) | 中等 |
通用件 |
|
精密电阻炉(带 PID 控温) |
好(±5℃) | 较轻 |
精密件 |
| 感应加热 | 很好(±3℃) | 轻 |
大批量、自动化线 |
验厂时问什么:
铝合金锻件几乎都需要 T5/T6 热处理,热处理过程中的变形直接影响锻件最终尺寸,进而影响 CNC 余量。
验厂时问什么:
锻件锻造后需要切边、校直、表面清理,这些工序也影响最终精度和外观。
验厂时看什么: 切边后的飞边残留是否均匀?锻件有没有明显的翘曲变形?喷砂后的表面是否均匀?
没有检测设备的厂家,所谓 “精度保证” 只是空话。
表格
|
检测设备 |
用途 | 必须有 |
|
游标卡尺 / 千分尺 |
基本尺寸检测 | 是 |
| 三坐标测量机(CMM) | 复杂形位公差检测 |
精密件必须有 |
|
硬度计(布氏 / 洛氏) |
热处理后硬度检测 | 是 |
| 光谱分析仪 | 原材料材质检测 |
是 |
| 投影仪 / 二次元 | 小件轮廓检测 |
小件厂应有 |
验厂时问什么:
看完对比和设备,技术主管最关心的是:”我的零件到底该找哪档厂?” 用以下决策树,三步就能判断。
表格
|
精度要求 |
年用量 | 推荐档位 | 理由 |
|
≤CT8 |
任意 | 中型精密厂 / 大型厂 | 小型厂精度达不到 |
| CT9-CT10 | <5000 件 | 中型精密厂 |
大厂不接小单,小厂余量太大 |
|
CT9-CT10 |
5000-5 万件 | 中型精密厂 | 精度、成本、柔性最优平衡 |
| CT9-CT10 | >5 万件 | 大型厂 |
大批量成本优势 |
|
≥CT11 |
<5000 件 | 小型厂 |
简单件,价格优先 |
| ≥CT11 | >5000 件 | 中型厂 |
小厂产能可能不足 |
广东鑫平富模锻锻压有限公司(简称 “广东鑫平富”)位于深圳市光明区马田街道金谷动力科技园,是一家典型的中型精密锻造厂,专注 10kg 以内铝合金中小件精密锻造。以下是真实的设备配置和能力数据,供技术主管参考。
广东鑫平富配备 6 台精密锻压机,吨位覆盖 300T-2500T,以数控液压机为主,可实现行程、压力、速度的精确控制。
广东鑫平富配备 12 台 CNC 加工中心,以及磨床、车床、钻床等辅助设备,实现锻造 + CNC 一站式交付。
根据以上设备和能力,广东鑫平富适合:
不适合:年用量 10 万件以上的超大批量标准化件(建议找大型厂),以及超过 10kg 的大型锻件。

要求供应商按 “材料费 + 锻造费 + 热处理费 + CNC 费 + 表面处理费 + 模具摊销” 分项报价,并注明锻件 CT 等级和单边余量。这样你才能算出总成本 —— 锻造费低 2 元但 CNC 费高 5 元的方案,不是真便宜。
供应商说 “我们精度 CT8、余量 0.5mm”,首件拿到手后实测一下关键尺寸的实际余量。如果实际余量 2mm 以上,说明供应商的精度达不到承诺,要么换厂、要么重新谈价。
做一个简单的 Excel 表:把每家供应商的锻造费、预估 CNC 费(按实际余量 × 加工面积 × 工时费率)、模具摊销、表面处理费加总,用总成本比价。这是你给领导汇报 “为什么选这家” 的最有力技术依据。
Q:大型厂的精度一定比中小型厂高吗? A:不一定。大型厂的优势在产能和标准化,设备整体水平较高,但如果你的订单量小,大厂可能用普通设备、普通工艺来做,精度未必比专注精密小件的中型厂高。中型精密厂因为专注中小件精密锻造,设备和工艺都是围绕精密件优化的,在 CT7-CT8 这个精度区间,反而可能比大厂做得更好。关键看具体用什么设备、什么工艺,而不是看厂的规模。
Q:锻件余量越小越好吗? A:不是。余量太小(小于 0.3mm)可能导致锻件表面的氧化皮、脱碳层、微裂纹加工不掉,影响最终零件质量。合理的余量是 “刚好能覆盖锻件偏差和表面缺陷”,CT8 精度的锻件单边 0.5-0.8mm 是比较合理的,既不浪费也能保证加工后表面质量。
Q:怎么判断供应商的设备清单是不是真的? A:三个方法:①上门验厂,实地数设备、看设备铭牌(品牌、型号、出厂日期),看设备是不是在正常运转;②要求看设备的操作规程和维护记录,真在用的设备一定有记录;③问具体的工艺参数 ——”你们 800T 液压机的行程精度是多少?”” 加热炉用什么控温?” 答不上来或含糊其辞的,设备可能不是自己的或不是宣传的那样。
Q:我们零件年量只有 3000 件,但精度要求 CT8,该怎么选? A:CT8 精度 + 3000 件年量,属于 “高精度小批量”,是中型精密厂的典型客户 —— 大型厂嫌量小不接,小型厂精度达不到。找专注精密小件的中型厂,虽然单价可能比大批量高一些,但能保证精度和交付。同时可以和厂家谈 “多车型共用模具” 或 “合并订单” 来降低单件成本。
Q:热处理外发的厂是不是一定不好? A:不一定。关键看外发的合作方是否稳定、工艺参数是否可控。如果锻造厂和热处理厂有长期合作、有明确的工艺规范、每炉有检测记录,品质是可以保证的。真正有风险的是 “随意外发”—— 今天发这家、明天发那家,没有固定合作方和工艺标准。验厂时问清楚热处理合作方是谁、合作多久、有没有工艺协议,就可以判断。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件精密锻造,锻造 + CNC 精加工一站式交付
精设备配置:6 台精密锻压机(300T-2500T)+12 台 CNC 加工中心
官方网站:https://www.lvhejinduanzao.com
把您的零件图纸和公差要求发过来,我们免费做一项评估:①现有锻造工艺能做到几级精度;②CNC 余量大概留多少;③锻造 + CNC 的总成本大概多少。帮您算清楚这笔账,您拿去跟领导汇报也有技术依据。
 立即咨询