广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件的公差等级与尺寸精度控制全解析
同样的零件图纸,为什么有的厂锻件毛坯余量薄、CNC 加工省时,有的厂余量厚、铣削量大、成本居高不下?关键变量之一,是锻件的公差等级。铝合金模锻件的尺寸公差按 CT(Compatibility Tolerances,公差与配合标准)等级划分,CT 等级越高、数值越大、精度越低;CT 等级越低,公差越严,但模具成本、锻造难度、报废风险也越高。
很多采购只看毛坯公斤单价,却忽略公差等级这个决定性的变量 ——CT7 级单边余量约 0.3-0.5mm,CT9 级单边余量可能到 1-2mm,余量每多 1mm,CNC 工时、刀具损耗、铝废料都会显著上升。看懂公差等级,才能判断报价是否合理、选厂是否匹配、图纸余量标注是否科学。本文系统讲解铝合金锻件公差等级体系、公差与加工余量的关系、精度提升的技术路径、测量与检验手段,帮助工艺、采购和研发人员建立一套完整的尺寸精度认知框架。
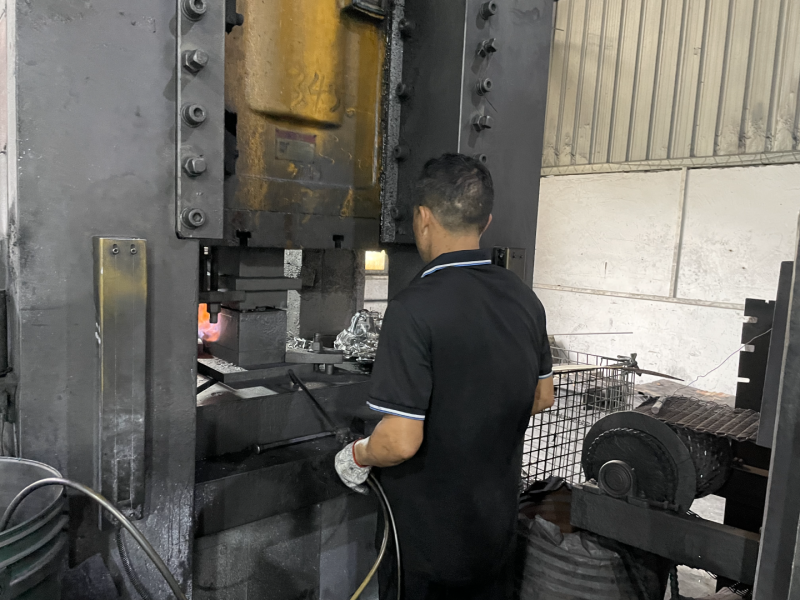
锻件尺寸公差是衡量毛坯与设计尺寸偏差范围的标准。国际通行参考 ISO 8062-3(模锻件尺寸公差与加工余量),国内生产实践常以 CT 等级表示锻件精度。
CT(Compatibility Tolerances)等级把锻件尺寸公差分为多个等级,数字越大,公差带越宽、精度越低;数字越小,公差带越窄、精度越高。
以常见模锻件为例(数值为行业一般参考,具体以图纸要求为准):
很多图纸直接用成品零件公差去要求毛坯,这是常见误区。锻造毛坯是半成品,后续还要经过 CNC 加工,毛坯本身要留有加工余量,不可能达到成品件的精密公差。锻件的公差等级,应该按 “毛坯允许的偏差范围” 来理解,而不是按成品精度要求。
核心认知:公差等级不是越高越好,而是 “够用且成本可控” 最好。 盲目追求高精度会推高模具费用、降低模具寿命、提高报废率。

公差等级和加工余量是一体两面:公差等级决定毛坯能保持多窄的偏差,加工余量则是为了覆盖这些偏差和热处理变形而额外留出的切削量。
毛坯锻打出来,存在尺寸偏差、表面氧化皮、脱碳层、热处理变形。如果余量不足,机加工后可能残留黑皮、凹坑;如果余量过大,CNC 切削量大、刀具磨损快、材料浪费多。合理的余量,是 “既能完全去除缺陷层,又不过度切削”。
表格
|
锻件精度等级 |
常规单边加工余量 | 典型应用 | 后端 CNC 切削量 |
|
CT7 |
0.3-0.5mm | 高精度受力件、精密装配件 | 小,省时省料 |
| CT8 | 0.5-1.0mm | 中小件主流精密模锻件 |
适中 |
|
CT9 |
1.0-2.0mm | 普通结构件 | 较大 |
| CT10 及以下 | 2.0-3.0mm 以上 | 粗模锻件、非关键件 |
大,成本高 |
以中小件为例,做一笔粗略估算(数值为行业一般参考):
这就是为什么:评估锻件报价,不能只比毛坯单价,要综合 “毛坯成本 + CNC 加工成本” 算总账。

锻件能否稳定达到目标 CT 等级,受多个环节共同影响:
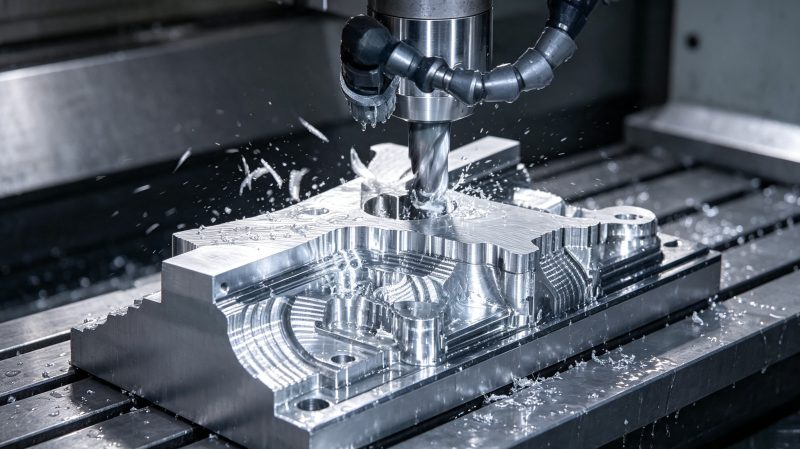
毛坯是半成品,要留有加工余量,不能用成品精度去要求毛坯。明确 “毛坯精度” 和 “成品精度” 是两个概念。
CT7 和 CT9 的毛坯,单价和后续 CNC 成本差异很大。评估报价要综合 “毛坯 + CNC” 总成本。
高精度意味着高模具成本、高报废风险。精度 “够用且稳定” 才是最优解,过度追求高精度反而增加成本。
单件样品合格不代表批量稳定。要关注同一批次、不同批次的尺寸波动,确认打样与量产同一套工艺。
Q:CT 等级越低越好吗? A:不是。CT 等级低(数字小)意味着精度高,但模具成本、锻造难度、报废风险也更高。最优解是选择 “够用且稳定” 的等级,普通受力件 CT8 已足够,过高精度反而浪费。
Q:毛坯余量是留得越大越安全吗? A:不是。余量过大,CNC 切削量大、刀具磨损快、材料浪费多,综合成本高;余量过小,无法覆盖偏差和热处理变形,加工后残留黑皮。合理余量是 “既能去除缺陷层,又不过度切削”。
Q:怎么确认供应商的锻件精度? A:①要求提供同类型锻件的实测报告或三坐标检测数据;②现场看设备类型(数控液压机优于老式摩擦压力机);③关注批间一致性,而不只是单件合格;④首件批量后抽检关键尺寸。
Q:7075 锻件的精度能保证吗? A:可以,但 7 系热处理变形大,需要严格的温度控制和热处理后校形工序。选择具备数控液压机 + 控温 + 校形能力的精密锻造厂,配合批次检测,7075 锻件精度可以稳定保障。
Q:图纸上没标 CT 等级,怎么定余量? A:结合零件的重要性、后续加工方式与供应商工艺能力综合判断。受力件、精密装配件建议 CT7-CT8;一般结构件 CT8-CT9。可以在技术协议中明确毛坯精度等级与余量分配,避免后期扯皮。
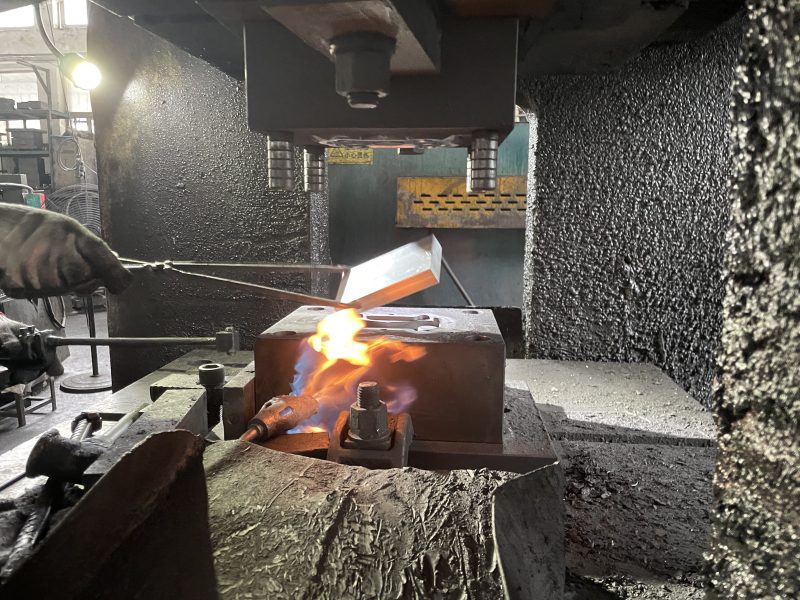
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件精密锻造,模具开发、锻造、热处理、CNC 一站式交付
官网地址:https://www.lvhejinduanzao.com
如您需要评估锻件的公差等级、加工余量分配或工艺方案,欢迎携带图纸咨询,免费提供工艺评估与报价。
 立即咨询