广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件 DFM 可制造性设计要点科普|从图纸源头减少试制返工
在铝合金锻件新品开发流程中,很多工程师习惯先完成功能结构设计,再交给锻造厂进行开模打样。但经常出现这样的情况:图纸功能看起来完全可行,等到模具加工完成、首次试锻,就出现充型不满、折叠裂纹、脱模困难、尺寸波动大等问题。轻则修改模具、增加几万元改模费用,拉长项目周期;重则直接推翻设计,重新调整零件结构,耽误产品上市进度。
这类问题绝大多数不是锻造厂设备或者工艺能力不足,而是前期图纸没有按照锻造工艺逻辑做 DFM(Design for Manufacturability,面向制造的设计)评估。DFM 的核心思想,就是在设计阶段,同步考虑材料特性、锻造成型规律、模具加工、后续机加工、检测验收、制造成本,在不降低零件使用性能的前提下,优化结构,降低制造难度。
铝合金和钢材相比,锻造温度窗口窄、金属流动特性不一样,冷锻、热锻、温锻对应的 DFM 设计准则也存在明显差异。尤其是现在大量的通讯基站配件、无人机结构件、自行车曲柄、越野车连接件等中小精密铝合金锻件,对轻量化、强度、装配精度都有严苛要求,DFM 评估就变得更加重要。
本文从技术工程师视角,系统讲解铝合金锻件 DFM 的底层逻辑,拆解圆角、拔模斜度、壁厚、筋条、孔位、台阶结构等关键设计要素,梳理热锻与冷锻的设计差异,列举高频设计误区,同时讲解 DFM 评估的完整流程,帮助研发、结构工程师在出图阶段就规避锻造缺陷,减少试制返工,控制 BOM 成本。
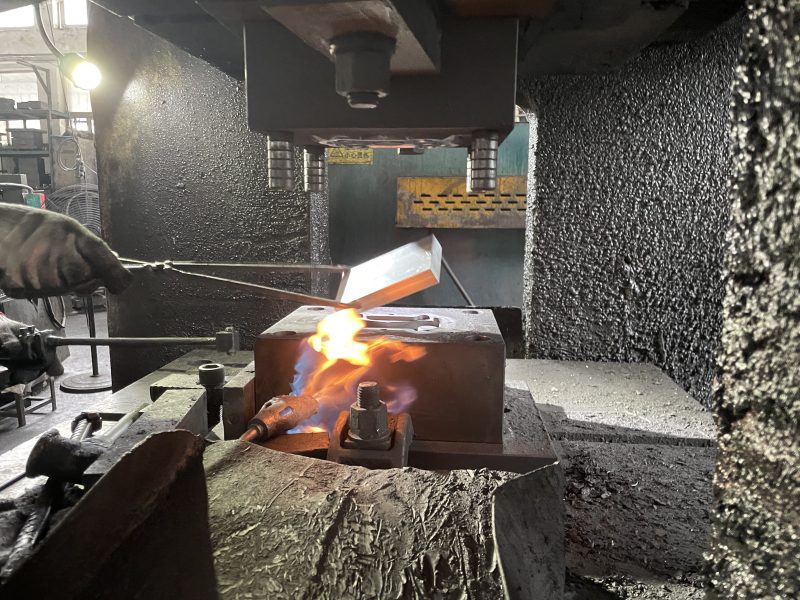
DFM 不是要求工程师牺牲产品功能去迁就加工,而是平衡功能需求与制造可行性。锻造成型依靠金属在外力作用下发生塑性流动,填满模具型腔。如果零件结构阻碍金属流动,就会产生缺陷。铝合金锻件 DFM 评估,主要围绕 4 个核心目标开展。
这里需要区分:热锻 DFM与冷锻 DFM两套标准不能混用。
圆角是 DFM 评估排在第一位的要素,也是图纸上最常踩坑的地方。很多结构工程师出于装配、减重需求,把内圆角设计成 R0.5、R1 的尖角。 在锻造成型时,尖角位置金属流动阻力急剧变大,金属无法完整填充尖角,同时模具尖角位置应力高度集中,模具极易崩损;流动的金属在尖角位置容易发生折返,形成折叠缺陷。折叠属于锻造内部缺陷,后期探伤很难发现,受力工况下会从折叠位置产生裂纹,对于无人机、基站、越野车受力件存在重大安全隐患。
参考设计规范
⚠️注意:不要把机加工成品圆角直接套用到锻造毛坯图纸。毛坯的圆角是锻造成型用的,后续 CNC 铣削可以去除;如果毛坯强行做成极小 R,会直接导致试锻失败。
锻造完成后,锻件需要从模具型腔取出,因此侧壁必须设计拔模斜度,也就是脱模斜度。零拔模角度是锻造设计的典型误区。
如果产品成品要求侧壁垂直无斜度,解决方案不是取消毛坯拔模,而是锻造毛坯预留拔模斜度,并且预留机加工余量,后续 CNC 加工铣平侧壁。很多工程师直接在毛坯图纸标注零拔模,会造成锻件脱模拉伤,甚至锻件卡在模具中无法取出。
锻造零件壁厚不能过薄,同时截面厚度不能出现突变。
减重设计是铝合金锻件的常见需求,但不能盲目挖薄壁厚。DFM 评估会帮工程师找到减重和锻造可行性之间的平衡点,优先采用大圆角平滑过渡,而不是直接做成突变薄壁。
筋条常用于提升零件刚度,在基站支架、无人机摆臂、自行车曲柄上大量使用,筋条是 DFM 评估重点。
锻造可以直接成型浅孔、浅凹槽,但深孔、小孔不建议锻造成型。 锻造成型的孔,孔径不能太小、深度不能过大。深盲孔锻造时,型芯承受巨大压力,容易弯曲、折断,模具损耗极高。
DFM 推荐方案: 浅孔(深度<孔径)可以直接锻出,减少后续 CNC 钻孔工作量; 深孔、精密通孔,锻造毛坯直接做实体凸台预留余量,后续 CNC 钻孔、镗孔。不要强行让锻造直接成型深小孔,模具成本会成倍上涨。
分模面就是上下模具闭合的分割位置,分模面选择直接影响零件外观、飞边大小、尺寸精度。 DFM 评估时,锻造厂会结合零件结构推荐合理分模面。设计阶段需要注意:
表格
|
设计项目 |
铝合金热锻 | 铝合金冷锻 |
|
成型温度 |
坯料加热至再结晶温度之上 | 室温成型 |
| 最小内圆角 R | ≥1.5mm,受力件 R≥2mm |
≥2mm,截面突变处 R≥3mm |
|
拔模斜度 |
外壁 1~3°,内壁 2~5° | 0.5~1.5°,浅型腔可更小 |
| 最小壁厚 | ≥2mm |
≥1.5mm |
|
筋条高厚比 |
≤3:1 | ≤2.5:1 |
| 截面厚度比 | ≤2:1 |
≤1.5:1,严禁剧烈突变 |
| 适合结构 | 中等复杂结构,异形受力件 |
结构相对平缓、薄壁精密件,如基站冷锻屏蔽盒 |
工程提示:很多工程师容易混淆两套标准,拿冷锻设计思路去做热锻图纸,或者用热锻参数设计冷锻件,造成开模失败。例如基站盒子选用冷锻工艺,图纸圆角、截面过渡就要严格按照冷锻 DFM 标准执行。
这是最普遍的错误。成品图纸是 CNC 加工完成后的最终尺寸,包含成品尖角、零拔模斜度、精密小孔。锻造毛坯是半成品,需要预留加工余量、拔模斜度、锻造圆角。直接拿成品图开锻模,必然无法成型。 正确做法:在 DFM 阶段,基于成品图纸,生成专门的锻造毛坯图,单独定义毛坯余量、锻造圆角、拔模斜度、分模位置。
轻量化是铝合金锻件核心优势,但减重不能脱离锻造工艺极限。强行减薄壁厚,会导致充型不足,缺陷率飙升,后期废品成本远超减重省下的材料成本。DFM 评估会给出合理壁厚下限,在满足强度的前提下实现轻量化。
只有浅孔适合锻出。深小孔锻造型芯极易损坏,模具寿命短,单件成本反而更高。DFM 评估会区分:哪些孔适合锻造成型,哪些孔留实体后续 CNC 加工,综合总成本最优。
设计时只关心零件功能,没有考虑分模线落在装配基准面上。飞边打磨之后基准面高低不平,后续 CNC 定位困难,形位公差难以保证。DFM 评估前期调整分模面位置,避开关键装配基准。
很多项目流程:结构设计→图纸冻结→采购模具→试锻,试锻出问题才做工艺评估。这个阶段修改图纸,已经产生模具加工成本,修改周期长。DFM 评估最佳节点:图纸冻结之前,3D 模型初稿阶段。提前评估,修改图纸成本最低。
一套标准铝合金锻件 DFM 评估分为 5 步,适合新品开发项目:
DFM 评估输出的不仅仅是 “能不能做”,还会同步预估模具成本、单件毛坯成本、预计试产不良风险,给项目预算提供依据。
很多研发团队会认为 DFM 评估增加了前期工作量,实际恰恰相反。前期投入少量时间做 DFM,能规避大量后续损失:
举个通讯行业的例子:某基站冷锻屏蔽盒,初始图纸内圆角 R1,截面存在突变。DFM 评估识别风险,将内圆角调整为 R2.5,厚薄截面增加平滑过渡。优化之后,首次试锻无折叠、充型完整,不需要改模,直接进入小批量验证;如果没有 DFM 评估直接开模,大概率会出现折叠缺陷,模具返工。
DFM 优化不会改变零件的核心力学性能和装配功能。工程师担心 “改结构会不会降低零件强度”,专业 DFM 评估是在保持强度、安装接口不变的前提下,调整圆角、过渡斜面、拔模、余量这类工艺细节。 如果零件空间极度受限,无法调整结构,DFM 评估也会如实告知制造难度、预估更高的模具费用和不良率,由项目团队权衡取舍,不会盲目承诺可以生产。
Q:DFM 评估收费吗?周期多久? A:正规锻造厂家针对意向新品,可提供免费 DFM 评估。中小件评估周期一般 1~3 个工作日,复杂异形件结合仿真会稍久。评估输出书面报告,标注风险点和优化方案。
Q:冷锻件和热锻件的 DFM 可以用同一套图纸标准吗? A:不可以。冷锻金属变形抗力更大,对圆角、截面过渡要求更严苛。同一个零件,如果工艺从热锻改为冷锻,必须重新做一次 DFM 评审,修改结构参数。
Q:DFM 评估之后,是不是锻件就一定不会出现缺陷? A:DFM 是从设计源头消除结构性风险。后续还需要配套规范的锻造工艺、模具加工、参数管控。DFM 可以大幅降低缺陷概率,但无法 100% 消除所有工艺波动。
Q:成品必须尖角,锻造毛坯怎么做? A:锻造毛坯保留锻造圆角 + 加工余量,后续 CNC 机加工铣削到成品尖角。不要在毛坯上强行做出尖角。
Q:小批量样品件,还需要做 DFM 吗? A:依然建议。哪怕几十件打样,如果图纸结构不符合锻造要求,试锻件出现折叠、裂纹,样品直接报废,耽误样品交付时间。小批量更需要提前 DFM 排查风险。
Q:DFM 评估会修改产品安装接口吗? A:不会。DFM 优先保留所有装配安装孔、外形接口、受力截面尺寸,仅优化过渡圆角、拔模斜度、毛坯余量这类工艺特征,不改动产品功能接口。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件冷锻与 CNC 精加工,适配通讯设备、机器人、新能源等精密结构件
官网地址:https://www.lvhejinduanzao.com
把您的零件图纸、精度与装配要求发给我们,免费输出热锻工艺评估和分项报价,支持打样验证。
 立即咨询