铝合金锻件残余应力与控制全解析|工程师工艺设计指南
做铝合金结构件的工程师,大多遇到过这类问题:零件机加工完尺寸合格,放一段时间尺寸超差了;明明强度计算过关,使用中却从非受力位置开裂;7075 零件海边使用,没受多大载荷就出现裂纹。很多时候,根源都在残余应力。
残余应力是零件在没有外加载荷时,内部残留的自平衡应力。它看不见、测不准,但真实存在:它会让零件加工后慢慢变形、尺寸超差;会和工作应力叠加,降低疲劳寿命;会在腐蚀环境下诱发应力腐蚀开裂,造成无征兆失效。尤其高强度铝合金(7075、2 系)、薄壁复杂件、焊接件、精密配合件,残余应力的影响更明显。
很多工程师只关注静强度,忽略残余应力,也不知道锻造、热处理、切削、表面处理每个环节都会引入或改变残余应力。本文系统讲解铝合金锻件残余应力的来源、对性能的影响、全流程控制方法、检测手段,帮助工程师在设计、工艺、验收环节就把应力控制住,减少后续变形、开裂风险。
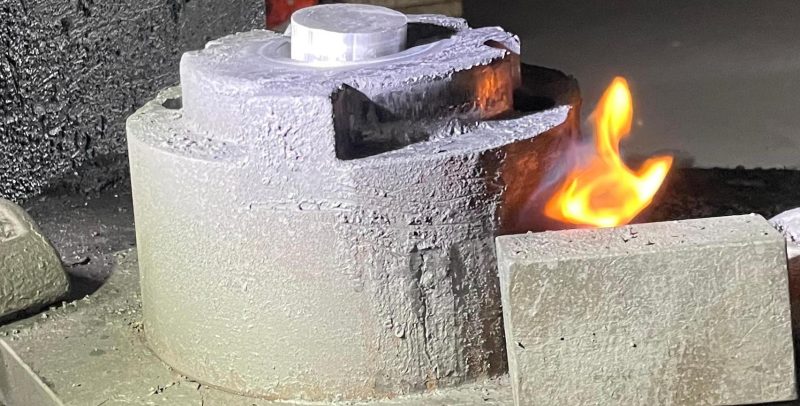
一、什么是铝合金锻件的残余应力
1、残余应力的本质
残余应力是零件经历不均匀塑性变形、温度变化、相变后,内部保留的相互平衡的内应力。
- 没有外载荷时,应力依然存在,自相平衡;
- 分布不均匀,表层与芯部、不同部位大小方向都可能不同;
- 不是 “有还是没有” 的问题,而是 “大还是小、分布是否合理” 的问题。
2、铝合金锻件残余应力的主要来源
铝合金锻件的残余应力,贯穿整个工艺链,每个环节都会引入:
- 锻造变形:金属不均匀塑性变形,不同部位变形程度不同,形成残余应力;
- 冷却过程:锻造后、淬火时,表层与芯部冷却速度不同,热胀冷缩不均,产生热应力与相变应力;
- 热处理:固溶、时效过程中,温度梯度、相变不均匀,引入或改变应力分布;
- 机械加工:切削力、切削热、表层去除,打破原有应力平衡,重新分布并引入新应力;
- 表面处理:喷丸、阳极氧化、涂层,都会引入或改变表层应力。
工程认知:没有零残余应力的锻件,只有控制在合理范围的锻件。 目标不是完全消除,而是控制大小与分布,避免有害影响。
二、残余应力对铝合金锻件的性能影响
1、尺寸稳定性差,加工后变形
这是最直观也最常见的影响。
- 机加工后尺寸合格,放置一段时间,残余应力重新分布,零件变形、尺寸超差;
- 薄壁件、细长件、框型件尤其明显,如基站盒子、机架、连杆;
- 精密配合件(如铰接、导轨),应力变形直接影响装配精度与运动顺畅性。
2、降低疲劳强度,提前断裂
残余拉应力和工作拉应力叠加,相当于提高了实际应力水平:
- 疲劳裂纹更容易萌生,疲劳寿命大幅下降;
- 裂纹往往从残余拉应力大的位置开始,而不是名义受力最大的位置;
- 交变载荷工况下,残余应力的影响尤其明显。
3、诱发应力腐蚀开裂(SCC)
这是最隐蔽也最危险的影响。
- 在腐蚀介质(海水、盐雾、潮湿工业环境)中,拉残余应力 + 腐蚀共同作用,产生应力腐蚀开裂;
- 7075-T6 等高强铝合金对应力腐蚀尤其敏感,拉应力达到阈值就会无征兆脆断;
- 零件名义应力远低于屈服强度,依然可能发生应力腐蚀断裂,很容易误判为材料问题。
4、降低冲击韧性
残余拉应力叠加冲击载荷,更容易达到断裂阈值,零件抗冲击能力下降。尤其低温环境下,脆性断裂风险上升。
5、表面处理与涂层失效
表层残余应力过大,会导致涂层、氧化膜附着力差,出现起皮、开裂;喷丸等表面强化如果工艺不当,反而引入有害应力。
三、各工艺环节的残余应力来源与特点
1、锻造过程
锻造变形本身引入的残余应力,由不均匀塑性变形导致:
- 变形程度差异大的部位(如筋条根部、截面突变处),残余应力大;
- 变形速度越快、温度越不均,应力越大;
- 冷锻比热锻变形抗力大,加工硬化明显,残余应力更大;
- 锻件流线方向与应力分布直接相关。
2、锻后冷却与淬火
冷却过程是残余应力的主要来源之一:
- 表层先冷,芯部后冷:表层收缩受芯部阻碍,表层产生拉应力,芯部产生压应力;
- 冷却越快,温差越大,残余应力越大;
- 水淬 > 温水淬 > 聚合物淬 > 空冷,应力依次减小;
- 7075 等高强合金淬火应力远大于 6 系。
3、热处理过程
- 固溶处理:温度梯度、淬火引入巨大残余应力,是应力最大的工序;
- 时效处理:温度较低,应力相对小,会部分调整应力分布;
- 退火:温度升高,材料屈服强度下降,应力释放,是去应力的主要手段。
4、机械加工
- 切削力、切削热使表层塑性变形,引入新的残余应力;
- 切除表层材料,打破原有应力平衡,内部应力重新分布,可能引起零件变形;
- 加工余量越大、切削越剧烈,应力变化越大;
- 精密件多次加工,应力多次重新分布,尺寸稳定性更难控制。
5、表面处理
- 喷丸 / 滚压:表层引入压应力,可抵消部分拉应力,是强化手段;但参数不当会造成应力过大或不均;
- 阳极氧化:氧化膜生长会产生表层压应力,但处理不当也可能引发微裂纹;
- 焊接:焊接残余应力是局部高拉应力,是开裂高发区。
四、铝合金锻件残余应力的全流程控制方法
残余应力控制不是单靠一道退火,而是从设计、锻造、热处理、机加、表面处理全流程管控。
1、设计端:从源头降低应力风险
- 均匀壁厚:避免截面突变,厚薄过渡平缓,减少变形不均;
- 加大圆角:转角、筋根加大圆角,减少应力集中与变形不均;
- 对称结构:尽量对称设计,变形与冷却均匀,应力分布对称;
- 合理精度:不要盲目提高精度要求,减少多次加工带来的应力重分布。
2、锻造工艺控制
- 均匀变形:优化预锻与终锻,让各部位变形程度尽量均匀,避免局部剧烈变形;
- 控制变形速度:避免过快冲击变形,减少不均匀应力;
- 终锻温度合理:终锻温度不要过低,避免冷变形引入大应力;
- 合理分模:让流线方向与主应力方向匹配,减少横向应力。
3、冷却与热处理控制
这是控制残余应力最核心的环节。
- 选择合适冷却方式:能满足性能前提下,优先选较缓和的冷却方式(温水淬、聚合物淬),降低淬火应力;
- 控制冷却均匀性:零件摆放、淬火方式均匀,避免局部冷却过快;
- 去应力退火:加工后、成品前做去应力退火,是最直接的去应力手段;
- 温度:低于时效温度,保证不降低性能的前提下释放应力;
- 时间:根据壁厚与应力大小确定;
- 效果:可消除大部分残余应力,显著提升尺寸稳定性;
- T73 等过时效工艺:7075 等高强合金,T73 相比 T6,牺牲少量强度,大幅降低应力腐蚀风险,海边户外件优先。
4、机械加工控制
- 合理分配余量:不要盲目留大余量,减少切削应力与变形;
- 优化加工工艺:分粗精加工,减少单次切削量,避免引入大应力;
- 加工顺序合理:先大余量去除,后精加工,减少应力重分布的影响;
- 重要零件加工后去应力:精密件、薄壁件,粗加工后增加去应力工序,再精加工。
5、表面处理控制
- 优先喷丸强化:受力件优先喷丸,表层引入压应力,抵消拉应力,提升疲劳强度;
- 控制喷丸参数:弹丸大小、速度、覆盖率合理,避免过度或不均;
- 氧化涂层匹配:氧化前表面应力均匀,避免氧化后起皮开裂。
6、校形工艺
对已经变形的零件,通过校形工艺调整应力与形状:
- 冷校形:精度高,但引入新的应力;
- 热校形:温度下校形,应力小,适合复杂件;
- 校形后配合去应力,稳定尺寸。
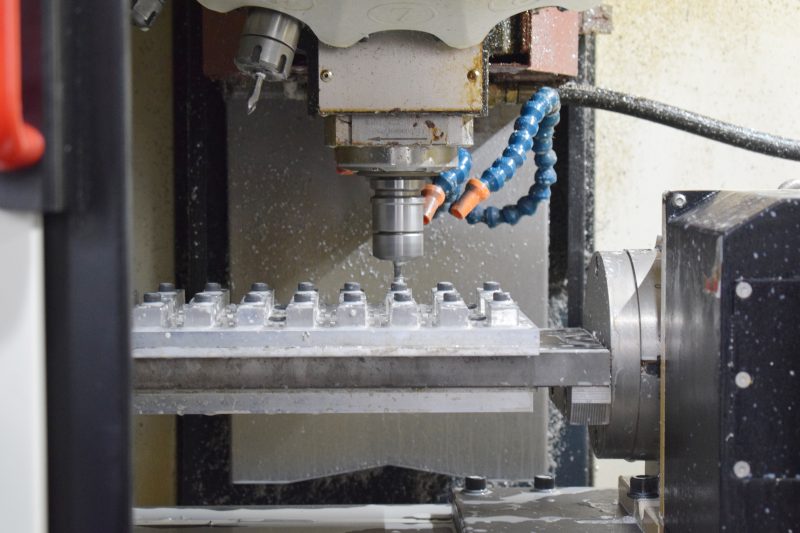
五、残余应力的检测与评价
残余应力看不见,只能通过间接方法检测与评价。
1、尺寸稳定性评价
- 加工后放置一段时间(如 24 小时、48 小时)复测尺寸,看尺寸变化量;
- 或者做冷热循环后测尺寸变化,间接评价应力稳定性;
- 这是最直观也最常用的工程评价方法。
2、盲孔法(钻孔法)
在零件表面钻孔,测应变变化,计算表层残余应力。
- 属于有损检测,可测一定深度的应力值;
- 工程上常用,适合批量抽检。
3、X 射线衍射法
无损检测表层残余应力,精度较高。
- 适合关键件、薄壁件的应力检测;
- 设备成本高,适合实验室或关键件抽检。
4、开裂法与对比法
- 通过腐蚀试验、疲劳试验,对比不同工艺零件的开裂时间,间接评价应力水平;
- 适合工艺对比与验证。
工程建议:一般零件用尺寸稳定性评价;关键受力件抽样做盲孔法或 X 射线衍射;批量生产用工艺稳定性保证,不件件检测。
六、常见误区
误区 1:残余应力是缺陷,要完全消除
错。残余应力不可避免,也不需要完全消除。压应力反而对性能有利(如喷丸强化)。目标是控制拉应力大小、合理分布,避免有害影响。
误区 2:只要退火就能去应力
错。去应力退火能消除大部分残余应力,但不是 100% 消除;且温度过高、时间过长会降低材料强度。要平衡应力消除与性能保留。
误区 3:强度够了就没问题
错。残余应力和工作应力叠加,可能远超设计应力。尤其交变载荷、腐蚀环境,残余应力的影响被放大,必须单独考虑。
误区 4:变形是加工不准
错。很多尺寸超差不是加工精度问题,是残余应力释放导致的变形。尤其薄壁、框型、细长件,加工后去应力很重要。
误区 5:7075 和 6061 应力控制一样
错。7075 淬火烈度大、强度高,残余应力远大于 6061,对应力腐蚀更敏感,必须更严格的应力控制,优先选用 T73 状态与去应力工艺。
七、给工程师的实操建议
- 设计阶段:均匀壁厚、加大圆角、对称结构,从源头减少应力不均;
- 工艺选型:高强件、薄壁件、精密件,预留去应力工序成本与周期;
- 热处理:能满足性能前提下,选缓和冷却方式;关键件增加去应力退火;
- 机加工:粗加工后、精加工前,必要时增加去应力;
- 验收:精密件增加尺寸稳定性评价(加工后静置复测);
- 海边户外高强件:优先 T73 + 去应力 + 喷丸,降低应力腐蚀风险。
常见问题解答(FAQ)
Q:铝合金锻件去应力退火会降低强度吗? A:去应力退火温度低于时效温度,合理工艺下强度下降很小,主要释放残余应力,尺寸稳定性大幅提升。关键高强度件需确认工艺参数,避免过时效。
Q:冷锻和热锻,哪个残余应力大? A:冷锻变形抗力大、加工硬化明显,残余应力普遍大于热锻。所以冷锻精密件、薄壁件,更要注意去应力和尺寸稳定性。
Q:怎么判断零件有没有残余应力问题? A:简单方法:加工后放置 24~48 小时复测关键尺寸,变化大则应力问题明显;或者做冷热循环后看尺寸稳定性。关键件可做专业应力检测。
Q:7075 为什么更容易应力腐蚀? A:7075 强度高、淬火应力大,拉残余应力 + 腐蚀介质共同作用,容易应力腐蚀开裂。所以海边户外 7075 件,优先选 T73 状态,配合去应力、喷丸,降低拉应力。
Q:喷丸是增加应力还是减少应力? A:喷丸在表层引入压应力,抵消零件内部的拉应力,整体降低有害拉应力水平,提升疲劳强度。但参数不当(过大过猛)会造成表层损伤,反而有害。
联系我们
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件热锻,锻造 + 热处理 + CNC 一站式交付,可配合去应力工艺
官网地址:https://www.lvhejinduanzao.com
如您有锻件残余应力控制、尺寸稳定性、去应力工艺相关需求,欢迎携带图纸咨询,免费提供工艺建议。

 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件残余应力与控制全解析|工程师工艺设计指南
 立即咨询