广东鑫平富模锻锻压有限公司

20年行业经验,专注铝合金精密锻造零部件定制生产厂家

鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
扫码添加微信客服
24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
> 精密锻造-资讯 > 新闻资讯> 公司资讯> 铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南
时间
2026-10-26
作者
鑫平富锻造
铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南

铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南

做铝合金结构件的工程师和采购,几乎都遇到过这种烦心事:同一张图纸、同一家供应商,第一批锻件尺寸、硬度、表面都正常,第二批再下单,装上去就卡,硬度忽高忽低,表面还冒出来一批划伤、拉痕。返工、退货、停线,问题反复出现。

很多人第一反应是”这家厂偷工减料”,但更常见的原因是:锻造是个多环节、多变量的过程,任何一个环节没受控,批次之间就会出现波动。 材料、加热、模具、锻造机、润滑、冷却、检测,每个环节的微小漂移,最终都会体现在锻件的尺寸、硬度、组织和表面上。

批次一致性不是靠”多检验”就能解决,而是靠过程控制。本文从工程技术角度,系统解析锻件批次波动的来源、过程控制的四个维度、验收与供应商评估要点,帮助工程师和采购从源头把批次品质稳定住,而不是靠一次次返工和扯皮。
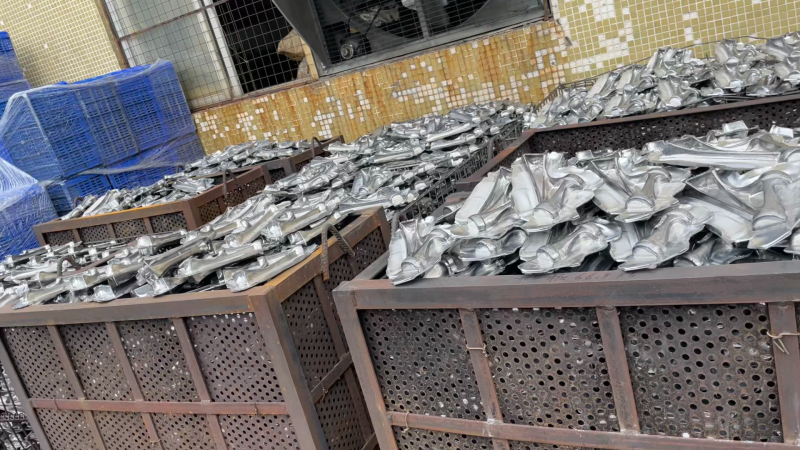
铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南插图

一、为什么锻件批次之间会波动

锻造是把铝坯放进模具,用锻造机施加压力成型的过程,看似简单,实际是多变量系统。批次波动主要来自几个方面。

1、材料与下料的波动

  • 不同批次铝棒,合金成分、晶粒状态有细微差异,影响变形与最终性能;
  • 下料重量、坯料尺寸不一致,导致充型饱满度、毛坯余量波动;
  • 材料牌号混杂、混料,是批次波动的首要隐患。

2、加热过程的波动

  • 加热温度偏高或偏低,直接影响金属流动性和成型;
  • 炉内温度不均,同一炉不同位置坯料温度不同;
  • 加热时间、保温时间不标准,导致变形程度和晶粒状态波动。

3、模具状态的波动

  • 模具磨损后,型腔尺寸、表面状态变化,锻件尺寸随之漂移;
  • 模具润滑不均,金属流动不一致,充型饱满度波动;
  • 模具温度变化,影响脱模和成型稳定性。

4、锻造机参数的波动

  • 锻造机压力、行程、速度波动,成型压实程度不同;
  • 设备精度漂移,行程精度下降,尺寸一致性变差;
  • 不同机台之间参数差异,导致跨机台批次不一致。

5、冷却与后处理波动

  • 锻后冷却方式、速度不同,影响组织和尺寸;
  • 切边、精整、喷砂等后处理参数不一,表面状态波动;
  • 热处理批次间温度、时间波动,直接影响硬度与力学性能。

核心认知:批次波动是过程不稳定的结果,不是”运气不好”。 只有把每个环节的过程参数稳定住,批次品质才能真正稳定。
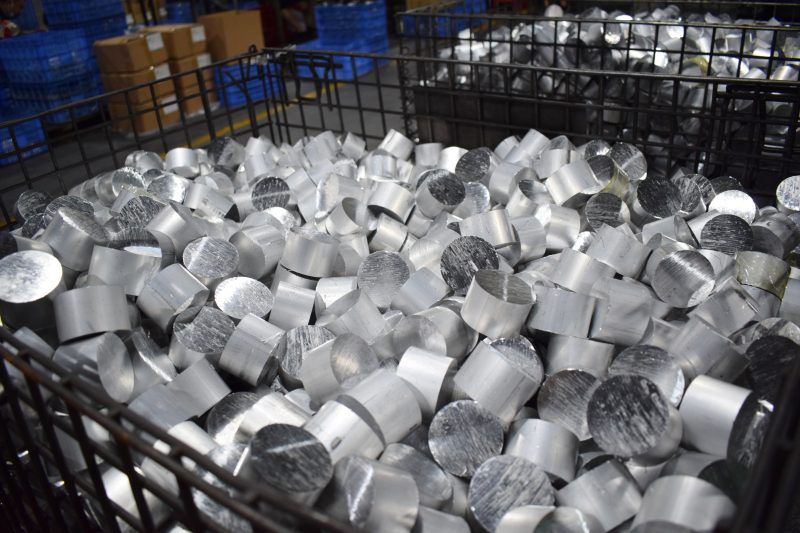
铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南插图1

二、过程控制的四个维度

要解决批次一致性,靠的不是多抽检,而是把过程”标准化、可追溯、受监控”。

维度一:材料与下料标准化

  • 固定牌号、固定供应商、固定批次管理,避免混料;
  • 入厂做光谱检测,确认成分符合要求;
  • 下料重量、坯料尺寸标准化,保证充型一致;
  • 不同批次材料分开管理、可追溯。

维度二:工艺参数标准化

  • 加热温度、时间、保温标准化,设定明确范围;
  • 锻造机压力、行程、速度标准化,关键件锁定参数;
  • 模具润滑方式、用量标准化,避免人为差异;
  • 冷却方式、后处理参数标准化,保证一致性。

维度三:设备与模具受控

  • 锻造机定期校准,行程精度受控;
  • 模具按寿命管理,定期检查、修复、更换;
  • 关键模具做寿命追踪,磨损失控前提前更换;
  • 设备、模具状态记录可查。

维度四:过程可追溯与持续监控

  • 每批次记录材料、加热、锻造、后处理关键参数;
  • 关键尺寸、硬度做过程监控,发现漂移及时调整;
  • 批次之间做趋势分析,提前发现劣化趋势,而不是等出问题;
  • 质量问题可追溯到批次、机台、模具、工序。

三、一张表看懂批次波动的主要来源与控制点

波动来源

对锻件的影响 控制要点

材料成分/状态波动

变形、性能差异 牌号固定、入厂光谱检测
下料重量/尺寸 充型、余量波动

下料标准化

加热温度/时间

流动性、晶粒波动 温度时间标准化
模具磨损 尺寸漂移

模具寿命管理、定期更换

锻造机参数

压实、尺寸波动 参数锁定、设备校准
冷却方式 组织、尺寸波动

冷却标准化

后处理参数

表面波动

参数统一

热处理批次 硬度、性能波动

批次工艺受控

四、批次一致性的验收要点(工程师/采购实用)

作为收货方,怎么判断一批锻件的批次一致性好不好?有几个实用方法。

1、关键尺寸抽样测量

  • 对同一批件,抽5-10件测量关键尺寸,看极差(最大-最小);
  • 极差小,说明尺寸一致性好;极差大,说明过程不稳定;
  • 重点关注装配面、配合面、定位基准的尺寸一致性。

2、硬度一致性抽检

  • 同一批件抽多件测硬度,看波动范围;
  • 硬度波动大,说明热处理或材料一致性差;
  • 受力件尤其要关注硬度一致性。

3、表面状态检查

  • 抽查同批件表面,看划伤、拉痕、氧化皮、色泽是否一致;
  • 表面波动大,说明模具状态、后处理或润滑不一致。

4、装配验证

  • 关键配合件做试装,看是否顺畅、间隙是否一致;
  • 装配一致性是最直接的批次一致性验证。

5、要求供应商提供批次报告

  • 材质报告、硬度报告、尺寸报告是否齐全;
  • 是否能追溯到批次、机台、模具、工序;
  • 报告数据与实际抽检是否吻合。

铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南插图2

五、给工程师与采购的批次质量建议

  1. 选供应商看过程控制能力:问供应商是否有标准化工艺、设备校准、模具寿命管理、批次追溯,而不只是看报价和样品;
  2. 签订批次质量协议:明确关键尺寸、硬度、表面的批次一致性要求,约定验收标准;
  3. 首件确认+批量抽检:首件确认工艺,批量阶段定期抽检尺寸、硬度、表面一致性;
  4. 记录批次数据:自己做批次抽检记录,形成趋势,早发现劣化;
  5. 问题追溯:出现批次问题,要求供应商追溯到机台、模具、工序,找出根因,而不是只退换货。

常见问题解答(FAQ)

Q:为什么第一批好,第二批就出问题? A:通常是过程参数漂移,如模具磨损、材料批次变化、加热或热处理参数波动。好的供应商会做过程监控和批次追溯,从源头稳定品质。

Q:批次一致性靠多检验能解决吗? A:不能。检验只能发现问题,不能预防问题。真正的解决靠过程控制:材料、加热、设备、模具、后处理全程标准化、可追溯、受监控。

Q:怎么快速判断一批锻件一致性好不好? A:抽5-10件测关键尺寸、硬度,看极差和波动范围;抽检表面状态;关键件做装配验证。波动小说明一致性好。

Q:供应商说”批次波动难免”对吗? A:客观说,过程总会有微小波动,但受控过程波动很小。供应商应该做过程控制和批次追溯。用”波动难免”推脱的,往往是过程不受控。

Q:受力件的批次一致性为什么更重要? A:受力件靠组织、硬度、流线保证强度。批次波动会导致性能不稳定,有的批次合格、有的不合格,装配和使用都存在隐患。受力件对批次一致性要求更高。
铝合金锻件批次一致性与过程稳定性解析|工艺控制实用指南插图3

联系我们

公司名称:广东鑫平富模锻锻压有限公司

工厂地址:广东省深圳市光明区马田街道金谷动力科技园

联系电话:15916960657

主营业务:10kg以内铝合金中小件热锻,锻造+CNC一体化交付

官网地址:https://www.lvhejinduanzao.com

如您关注锻件批次一致性、需要稳定供应,欢迎把图纸和批量要求发过来,免费帮您做工艺评估和批次质量管理建议。