广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 从图纸到锻件:锻造工程图识读与工艺沟通指南
做铝合金结构件的工程师和采购,几乎都经历过这种场景:图纸发出去,锻造厂回一句 “这个结构锻造出不来”” 这个公差精锻达不到 “,然后来回改图、重新打样,周期拖垮。很多时候,问题不在设计本身,而在图纸上的工艺标注没看明白、也没和锻造厂讲清楚。
锻造有自己的成型逻辑,和机加工、压铸都不一样。图纸上同样一个尺寸,对锻造来说可能有拔模要求、圆角限制、分模面约束;同一张图,有的公差锻造能做、有的必须后续精加工才能保证。看不懂这些,就会出现 “设计出来但做不了”” 样板合格大货跑偏 ” 的反复。
本文站在工程实用角度,讲透锻造工程图的四个关键要素 —— 拔模斜度、圆角、分模面、公差标注,以及图纸发出去之前应该做的工艺沟通要点,帮助工程师和采购减少因图纸理解偏差造成的返工和浪费,让 “图纸→锻件” 一步到位。
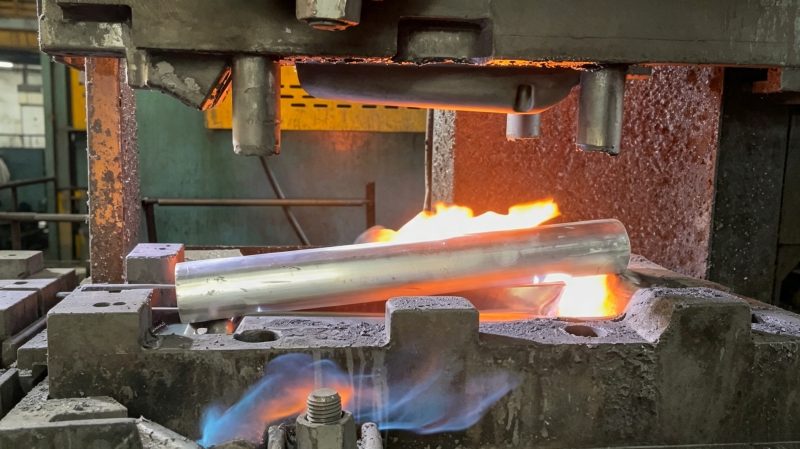
锻造是让金属在模具里塑性流动成型,受成型原理限制,图纸上有几项机加工图没有的 “专属要求”。
金属成型后要从模具里脱出来,所以锻件侧壁必须留一定的斜度(拔模斜度),否则卡在模具里脱不出来或拉伤表面。
尖锐的转角在锻造时金属流动不到,会充不满、形成折叠,所以所有转角必须设计圆角。
模具是上下两半合起来成型的,上下模的分界面叫分模面,会留下分模痕(飞边残留线)。
锻造图通常给的是毛坯尺寸(留了加工余量),最终成品尺寸要靠后续 CNC。所以图纸要分清 “毛坯图” 和 “成品图”。
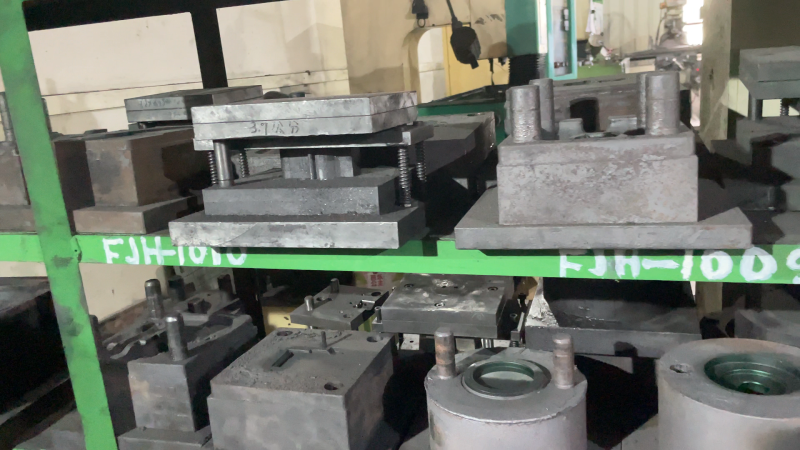
图纸上标注的拔模斜度,决定了锻件能不能顺利脱模。
图纸上的圆角标注,直接影响成型性和强度。
图纸应明确分模面位置,或交由锻造厂建议。
这是图纸沟通最容易出问题的地方。
表格
|
图纸要素 |
常见问题 | 锻造沟通要点 |
|
拔模斜度 |
太小脱模难 | 深腔、内腔加大斜度 |
| 圆角 | 太小充不满 / 折叠 |
转角放大 R 值 |
|
分模面 |
飞边留错位置 | 避开配合面 / 受力面 |
| 毛坯公差 | 过度要求高精度 |
分清毛坯 / 成品公差 |
|
壁厚 |
太薄充不满 |
结合锻造极限设计 |
| 筋条 / 凸台 | 太细太高难成型 |
优化结构工艺性 |
把 ±0.01mm 这种精加工公差标到毛坯尺寸上,锻造厂做不到,被迫加大余量或改工艺,成本上升、交期拉长。
纠正:毛坯图标毛坯公差,成品公差交给后续 CNC。
设计成零斜度的直壁,锻造脱模困难,要么改模、要么拉伤表面。
纠正:侧壁预留拔模斜度,深腔、内腔加大。
尖锐转角金属流动不到,充不满、折叠,是锻造缺陷高发区。
纠正:转角放大 R 值,受力件尤其重要。
分模面飞边残留在外观面、配合面,影响外观和装配。
纠正:分模面避开重要面,或和锻造厂商定。
只发图纸,不提供材料、批量、受力、表面要求,锻造厂只能猜,反复返工。
纠正:信息一次给全,先做 DFM 评估再开模。
Q:锻造图纸为什么要标拔模斜度? A:锻件成型后要从模具里脱出来,侧壁必须留斜度(拔模斜度),否则卡在模具里脱不出来或拉伤表面。深腔、内腔斜度要更大。
Q:为什么锻造件不能设计尖锐转角? A:尖锐转角金属流动不到,会充不满、形成折叠。所有转角必须设计圆角,外圆角帮助充型,内圆角减少应力集中。
Q:毛坯公差和成品公差有什么区别? A:毛坯公差是锻造直接保证的(CT7-CT10 级),成品公差是需要 CNC 精加工保证的(如 ±0.01mm)。别把成品高精度标到毛坯图上,成本会虚高。
Q:图纸发出去前,最该做什么? A:做 DFM(可制造性)评估。让锻造厂在开模前评估拔模、圆角、分模面、公差能不能做到,提前发现问题,避免 “设计出来但做不了”。
Q:怎么减少和锻造厂的图纸扯皮? A:信息一次给全(3D+2D + 材料 + 批量 + 受力 + 表面),分清毛坯图 / 成品图,开模前做 DFM 评估,确认分模面和加工余量。好锻造厂会主动给优化建议。
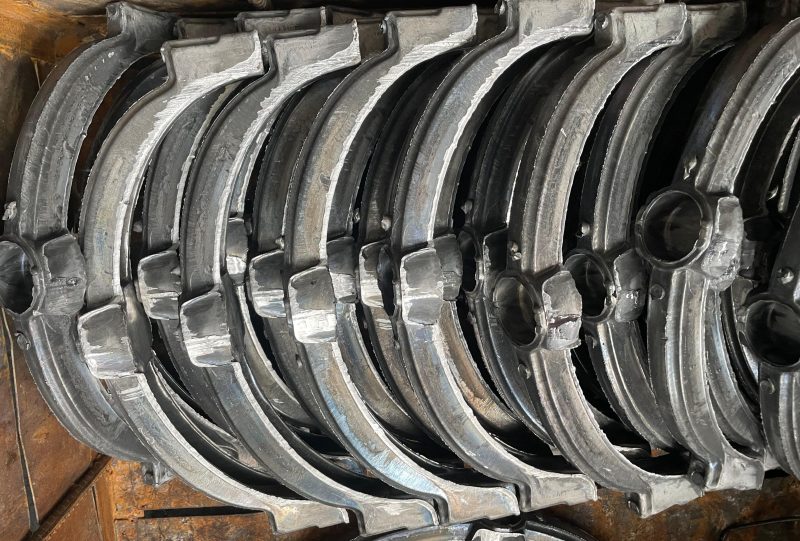
公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件热锻,锻造 + CNC 一体化交付
官网地址:https://www.lvhejinduanzao.com
如您不确定图纸能否锻造、公差怎么标注,欢迎把图纸发过来,免费帮您做 DFM 可制造性评估和工艺建议。
 立即咨询