广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢

20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件的尺寸收缩与模具补偿设计解析
做铝锻件采购的常遇到一种情况:图纸尺寸没问题,模具按图开的,锻出来一量,尺寸总差那么一点。不是超差一大截,就是 “差一点”—— 差的那一点,很多时候出在收缩补偿上。
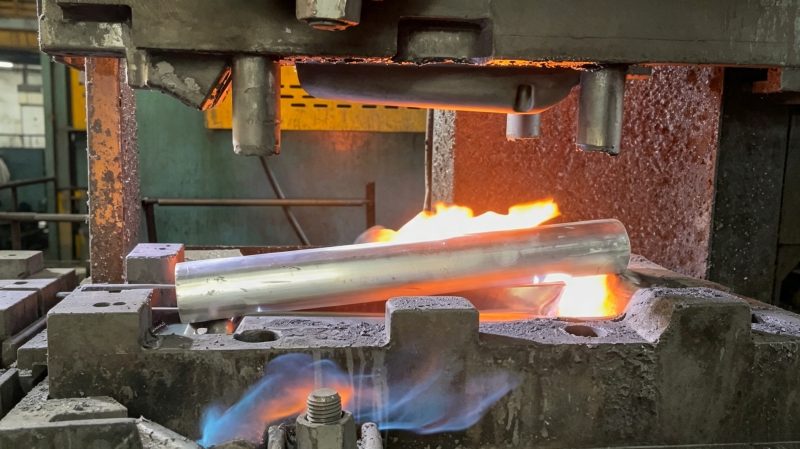
铝合金从高温锻造成型到冷却到室温,体积会收缩。模具如果完全按成品尺寸开,冷下来就一定偏小。所以模具设计时要 “放量”—— 按收缩率把型腔做大一点,冷却收缩后正好落到图纸尺寸。放多少、怎么放、哪里放得多哪里放得少,直接决定锻件尺寸准不准。
本文站在技术工程与采购视角,解析铝合金锻件的收缩规律、收缩率取值、模具补偿设计方法和常见问题,帮采购理解 “为什么尺寸总差一点”,也帮工程判断供应商的模具设计水平。
表格
|
材料类型 |
线收缩率(参考) | 说明 |
|
6061/6063/6082(6 系) |
约 1.0%-1.3% | 常用结构铝,收缩中等 |
| 7075/2A12(高强) | 约 1.1%-1.4% |
合金元素多,收缩偏大 |
|
5052(5 系) |
约 0.9%-1.2% |
成型性好,收缩相对小 |
| 纯铝 / 1 系 | 约 0.8%-1.1% |
塑性好,收缩相对小 |
说明:以上为常见参考区间,实际以材料状态、锻造温度、模具温度、结构约束为准。同一材料,不同结构、不同方向,收缩也可能不同。
表格
|
问题 |
表现 | 成因 |
|
尺寸整体偏小 |
比图纸小、装配不进 | 放量不足、收缩率取小 |
| 尺寸整体偏大 | 比图纸大、配合松 |
放量过大、收缩率取大 |
|
方向性偏差 |
长方向对、短方向偏 | 各方向未分别补偿 |
| 局部偏差 | 某部位偏、其他正常 |
分区补偿没做 |
|
批次波动 |
同批尺寸飘 |
温度不稳、收缩率不稳定 |
| 加工后超差 | CNC 后尺寸不对 |
余量与收缩叠加算错 |
采购的启发:“尺寸总差一点” 往往不是设备精度问题,是收缩补偿没算准。 供应商有没有试模修正、有没有分区域补偿,是判断模具设计水平的线索。

Q:锻件为什么冷却后尺寸会变小? A:铝合金加热到 400℃左右锻造,成型后冷却到室温,热胀冷缩导致体积收缩、线性尺寸变小。所以模具要按收缩率放量,冷下来才正好到图纸尺寸。
Q:收缩率取多少合适? A:常见 6 系约 1.0%-1.3%、高强铝约 1.1%-1.4%,具体要看材料、温度、结构。同一材料不同方向、不同部位收缩也可能不同,不能一个数套全部。
Q:为什么尺寸总 “差一点”? A:多数是收缩补偿没算准:放量不足整体偏小、放量过大整体偏大、各方向没分别补偿导致方向性偏差。试模实测、反推修正能解决。
Q:模具为什么要留修模余量? A:型腔先做小一点、留余量,实测偏小再放大,比做大了再补更可控。修模次数少、周期短,尺寸更容易收敛。
Q:采购怎么判断供应商补偿水平? A:①问有没有试模实测、反推收缩率、修模;②问关键尺寸是否单独补偿、是否留修模余量;③看首件全尺寸报告偏差是否收敛;④看批次尺寸是否稳定;⑤看换料改结构是否重新验证。

公司名称:广东鑫平富模锻锻压有限公司
工厂地址:广东省深圳市光明区马田街道金谷动力科技园
联系电话:15916960657
主营业务:10kg 以内铝合金中小件热锻,锻造 + CNC 一体化交付
官网地址:https://www.lvhejinduanzao.com
如您关注锻件尺寸稳定性、收缩补偿与模具设计,欢迎把图纸发过来,免费帮您做工艺与尺寸方案评估。
 立即咨询