广东鑫平富模锻锻压有限公司
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强

24小时技术服务热线
王工: 159-1696-0657
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
20年行业经验,专注铝合金精密锻造零部件定制生产厂家
鑫平富锻造工艺,替代铝合金压铸工艺外观更漂亮,强度更强
 >
精密锻造-资讯
> 新闻资讯> 公司资讯> 铝合金锻件阳极氧化质量控制指南|工程师实用技术手册
很多结构工程师和采购常会遇到一个问题:同样的氧化工艺,不同批次的铝合金锻件,氧化后外观差异很大——有色差、有斑点、有发花、甚至出现腐蚀。多数人会把问题全部归因为氧化厂工艺差,但实际上,锻件本身的材料、组织、表面状态,才是决定氧化效果上限的根本因素。氧化厂只能在锻件基础上做优化,无法弥补锻件端的先天缺陷。
尤其冷锻、精密模锻件,因为组织致密、表面质量好,氧化后外观和耐蚀性普遍优于压铸件和普通热锻件;但如果锻件端存在材料混杂、表面缺陷、流线不均、前处理不到位,再好的氧化工艺也出不了合格产品。
本文站在工程技术视角,从锻件基础属性、前处理控制、氧化过程管控、常见缺陷根源、验收标准五个维度,系统讲解铝合金锻件阳极氧化的质量控制逻辑,帮助工程师和采购在图纸、采购、验收环节就把好质量关,而不是全靠氧化厂兜底。
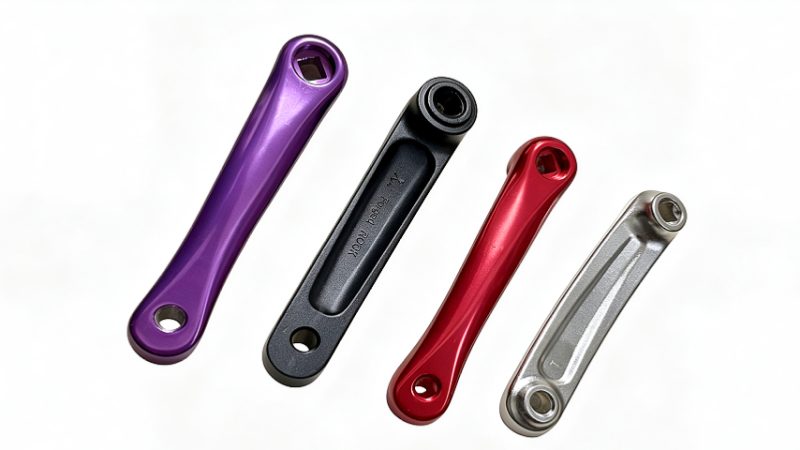
氧化不是独立的表面处理工序,它的最终效果,首先受锻件本身的材料、组织、表面状态制约。
不同牌号铝合金,氧化后天然色泽、膜厚、耐蚀性不同:
工程提示:同一零件必须保证同一牌号、同一批次铝棒锻造,材料混杂是色差的核心根源之一。不要不同牌号混锻后一起氧化,必然出现色差。
锻造组织的致密性、均匀性,直接影响氧化膜的均匀性与完整性。
锻件表面的微小缺陷,氧化后会被放大,而不是掩盖:
核心认知:锻件端的质量是氧化质量的基础。 想靠氧化厂去掩盖锻件缺陷,大概率会失败,或者成本极高。
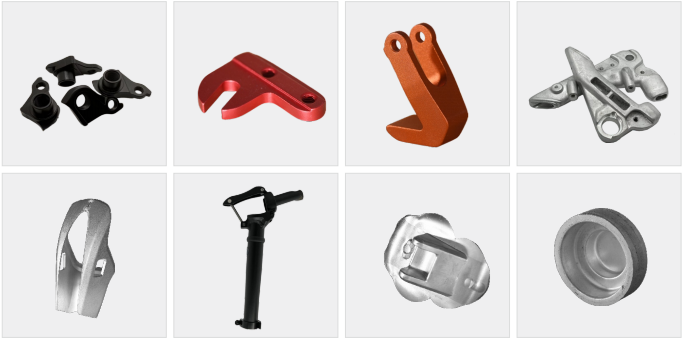
锻件成型后、氧化前的表面预处理,是连接锻造与氧化的关键环节,也是最容易被忽略的环节。
为了氧化后色泽均匀、膜层附着力好,锻件氧化前通常做表面粗化。
前处理阶段必须排查表面缺陷:
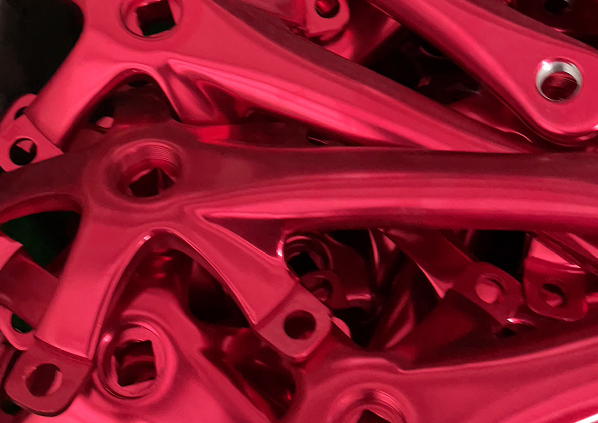
前处理合格后,氧化过程的工艺控制,决定最终膜厚、颜色、封孔与耐蚀性。
色差是氧化最常见的争议点,控制色差必须全链路统一:
很多氧化缺陷,根源在锻件端,不能全怪氧化厂。
|
缺陷现象 |
氧化端可能原因 | 锻件端可能根源 |
|
整批色泽偏深/偏浅 |
氧化时间/电流偏差;槽液浓度 | 材料牌号偏差;合金成分波动 |
| 同批零件色差明显 | 挂具不均;槽液搅拌差 |
材料混杂;锻件表面状态差异大 |
|
表面斑点/针孔 |
槽液杂质;封孔不良 | 锻件表面夹杂;压铸件气孔;表面凹坑 |
| 条状/线状发花 | 挂具接触不良;电流不均 |
表面拉伤;模具痕;流线紊乱 |
|
局部漏白/不上膜 |
表面油污;绝缘物遮挡 |
表面油脂未清;夹杂非铝物质 |
| 氧化后易腐蚀 | 膜厚不够;封孔不良 |
锻件折叠;表面缺陷导致膜层不连续 |
工程提示:出现质量问题,先排查锻件端的材料、表面、前处理,再查氧化工艺参数,才能快速定位根源,避免互相推诿。
Q:冷锻件氧化效果一定比热锻好吗? A:同等前处理下,冷锻件无氧化皮、组织均匀、表面光洁,氧化后色泽均匀性、缺陷率普遍优于热锻件。但如果热锻前处理彻底,也能达到合格氧化效果,成本可能更优。不是必须冷锻,看产品要求。
Q:7075氧化后颜色一定不均匀吗? A:7075含锌铜高,氧化后色泽偏暗,色差敏感性比6系高。但通过统一材料、统一前处理、稳定氧化工艺,也可以控制在合理色差范围。前提是先做试样确认,不要按6系的颜色要求7075。
Q:氧化色差是氧化厂的责任吗? A:不一定。材料混杂、锻件表面不均、前处理差异,都会导致色差。出现问题先排查材料一致性、表面状态、前处理统一性,再查氧化工艺参数,共同定位。
Q:阳极氧化后还能看出来锻造流线吗? A:可以。氧化后顺着流线方向色泽会有细微差异,流线紊乱、折叠区会更明显。所以流线方向不合理的锻件,氧化后缺陷会放大。
Q:户外锻件氧化做什么标准? A:户外腐蚀环境建议硬质阳极氧化+封孔,膜厚10μm以上,做盐雾测试验证。普通室内防护常规阳极氧化5~10μm封孔即可。
 立即咨询